


Die Auswahl des richtigen Basismaterials in der Vorentwurfsphase entscheidet darüber, ob Ihr Endprodukt raue Betriebsumgebungen übersteht oder unter thermischer und chemischer Belastung vorzeitig degradiert. Bei der Abwägung von Fertigungswegen stellen Hardware-Ingenieure oft fest, dass sich Labordruckmaterialien völlig anders verhalten als Massenproduktionspolymere. Die Bewertung von Materialauswahl 3D-Druck versus Rapid Tooling deckt die tiefgreifende Leistungslücke zwischen spröden Photopolymeren und echten, hochfesten industriellen Thermoplasten auf.
Inhaltsverzeichnis
1. Die Grenzen von druckbaren Photopolymeren und gesinterten Pulvern
2. Spritzguss von echten Produktionskunststoffen mittels Rapid-Metallformen
3. Materialrückverfolgbarkeit und regulatorische Konformitätsstandards
Die Grenzen von druckbaren Photopolymeren und gesinterten Pulvern
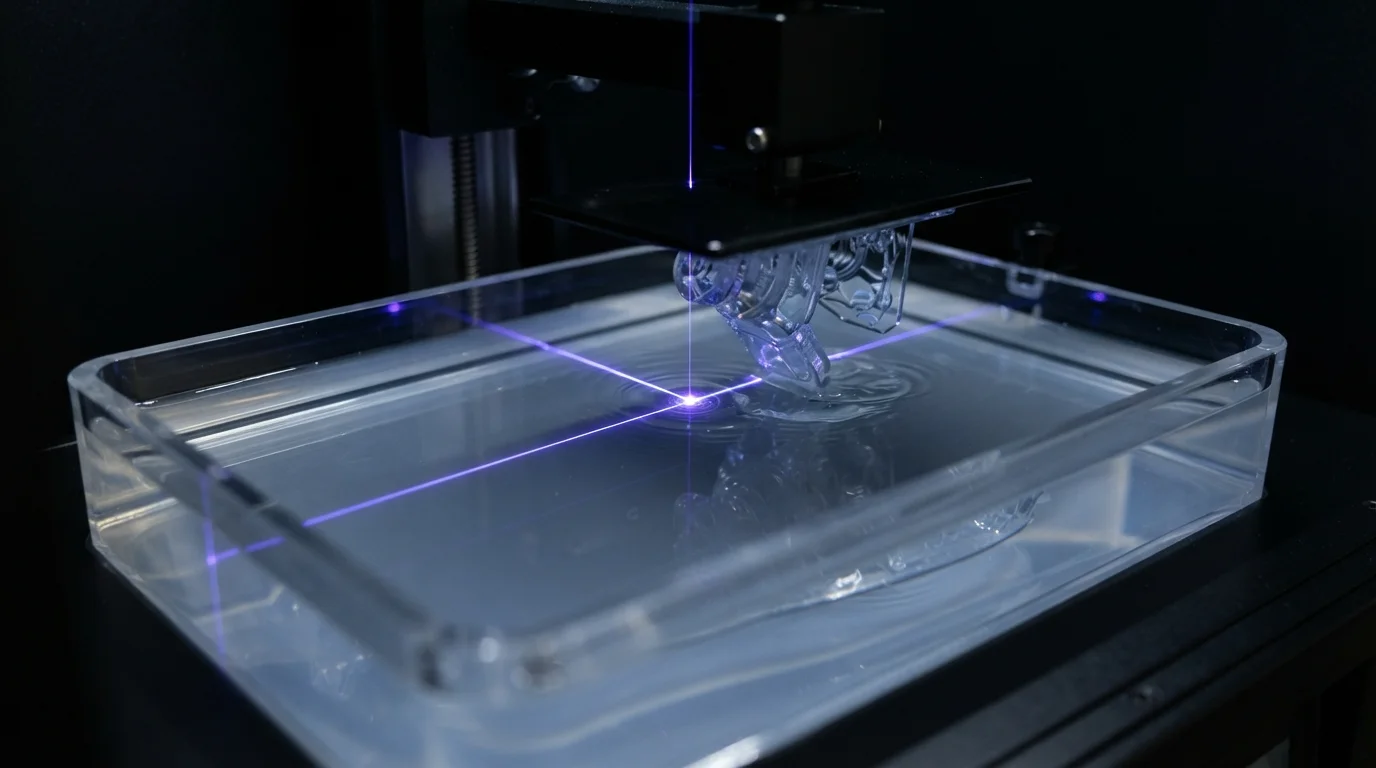
Frage: Warum können additive Fertigungsharze und -pulver oft die langfristige chemische und thermische Stabilität von Endverbrauchskunststoffen nicht reproduzieren? Druckbare Formulierungen basieren auf speziellen UV-härtbaren Vernetzungen oder gesinterten Nylonkörnern, die bei kontinuierlicher UV-Bestrahlung und hohen Temperaturen schnell degradieren.
Obwohl sich 3D-Druckmaterialien erheblich weiterentwickelt haben, sind sie grundsätzlich für schnelles optisches Aushärten oder selektives Lasersintern formuliert und nicht für lebenslange Umweltbeständigkeit. Druckbare Harze absorbieren oft Umgebungsfeuchtigkeit, leiden unter UV-Vergilbung und erweichen weit unter den thermischen Schwellenwerten, die für industrielle Automatisierung oder Automobilanwendungen unter der Haube erforderlich sind. Die Beschaffung eines dedizierten Schnellwerkzeugbau-Service ermöglicht es Ingenieuren, diese Materialgrenzen vollständig zu umgehen, indem sie rohe, hochwertige Kunststoffpellets spritzen.
Der Vergleich des Substanzverhaltens über Fertigungsplattformen hinweg beinhaltet die Verfolgung spezifischer Leistungseigenschaften:
| Substanzattribut | Typische 3D-Druckpolymere | Schnell spritzgegossene Harze |
|---|---|---|
| Wärmeausdehnungsgrenze | Niedrig bis moderat (45°C bis 80°C) | Hoch bis extrem (bis 260°C mit PEEK) |
| UV- und Witterungsbeständigkeit | Neigt zu Versprödung und Vergilbung | Langzeitstabilität mit UV-Stabilisatoren |
| Chemische Lösungsmitteltoleranz | Zersetzt sich bei Kontakt mit Ölen oder Kraftstoffen | Widersteht aggressiven industriellen Lösungsmitteln |
Spritzguss von echten technischen Kunststoffen über schnelle Metallformen
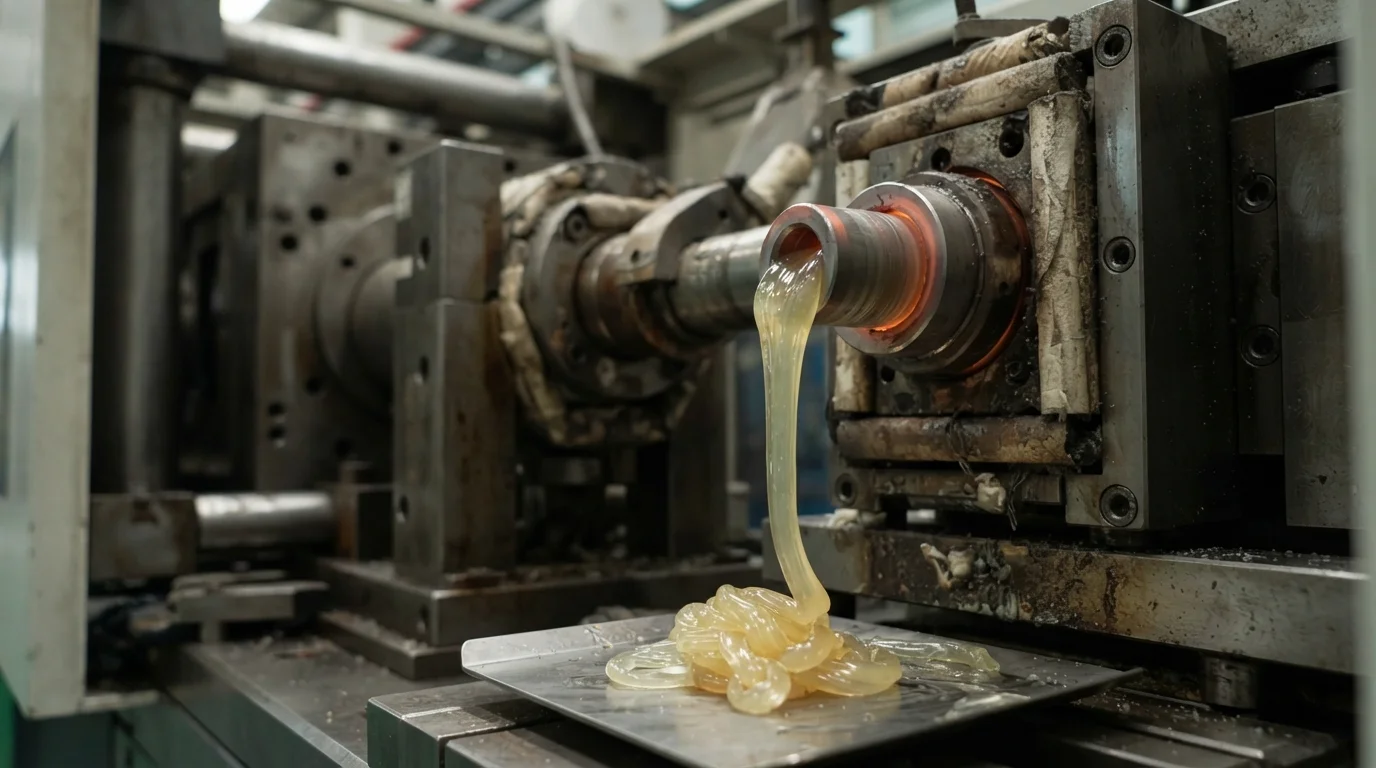
Frage: Wie ermöglichen schnelle Aluminium- und Stahlformen die Verarbeitung von hochbelastbaren technischen Thermoplasten? Schnellwechsel-Metallkavitäten bewältigen hohe Zylindereinspritztemperaturen und intensive Schließkräfte, die für fortschrittliche technische Harze erforderlich sind.
Die Verwendung von Brückenwerkzeugen aus Metall eröffnet Zugang zu Tausenden von kommerziellen Thermoplast-Sorten, von glasfaserverstärktem Nylon (PA+GF) und flexiblem Elastomer (TPU) bis hin zu Hochleistungs-Polyetheretherketon (PEEK) und Standard ABS. verwendet. Die Nutzung eines agilen Spritzguss-Service gewährleistet eine gleichmäßige Zylinderbeheizung und ein gleichmäßiges Schmelzefließverhalten während Pilotfertigungskampagnen.
Die Optimierung der Materialauswahl und die Sicherstellung einer exakten Leistungsübereinstimmung erfordert die Überwachung spezifischer technischer Richtlinien:
- Auswahl glasfaserverstärkter Qualitäten—Verwendung von PA+GF-Verbindungen zur Erzielung maximaler struktureller Steifigkeit und Zugfestigkeit
- Einsatz flexibler Elastomere—Formgebung langlebiger TPU-Komponenten, die hohe Reißfestigkeit und wiederholte Biegung erfordern
- Verarbeitung von Hochtemperatur-PEEK—Durchführung fortschrittlicher thermischer Formgebung für spezialisierte Luft- und Raumfahrt- sowie Medizintechnik
Materialrückverfolgbarkeit und regulatorische Compliance-Standards
Jucheng Precision unterstützt Hardware-Entwickler durch umfassende 24-Stunden-kostenlose DFM Überprüfungen, die Schrumpfungsparameter des Materials, strukturelle Wandstärken und Anschnittpositionen vor dem Werkzeugbau bewerten. Mit über 150 fortschrittlichen CNC-Maschinen und mehr als 35 spezialisierten Spritzgussarbeitsplätzen halten unsere Einrichtungen strenge Einhaltung globaler Qualitätsrahmenwerke ein, einschließlich ISO 13485 für Medizinprodukte und IATF 16949 für die Automobilfertigung.
Zu den wichtigsten betrieblichen Vorteilen unseres konformen Fertigungsrahmens gehören:
- Vollständige Materialzertifizierung—Bereitstellung chargenspezifischer Werkszeugnisse und Harz-Analysezertifikate
- Reguliertes Qualitätsmanagement—Strikte Einhaltung der Normen ISO 13485 und IATF 16949 in allen Produktionslinien
- Null Mindestbestellmengen-Beschränkungen—Keine MOQ-Richtlinien ermöglichen eine exakte Bestandsabstimmung mit kundenspezifischen Pilotproduktionsläufen
Bereit, zertifizierte technische Kunststoffe zu nutzen? Lassen Sie die Materialexperten von Jucheng heute Ihre Lieferkettenkonformität sichern.
Häufig gestellte Fragen (FAQ)
Warum sind 3D-Druckharze für Hochtemperatur- oder Außenanwendungen ungeeignet?
Druckbare Photopolymere und Sinterpulver sind in erster Linie für schnelles Laserbauen formuliert und nicht für dauerhafte UV- oder thermische Beständigkeit, was zu vorzeitigem Abbau oder Erweichen führt.
Welche produktionsgerechten Thermoplaste können mit Schnellmetallformen verarbeitet werden?
Schnellmetallformen können Tausende von kommerziellen technischen Kunststoffen spritzgießen, darunter glasgefülltes Nylon, flexibles TPU, Hochtemperatur-PEEK, Polycarbonat und Standard-ABS.
Wie stellt Jucheng Precision die Einhaltung gesetzlicher Vorschriften für regulierte Branchen sicher?
Jucheng Precision hält strikt die Normen ISO 13485 und IATF 16949 ein und bietet vollständige Materialrückverfolgbarkeit sowie zertifizierte Dokumentation für Medizin- und Automobilprogramme.

