

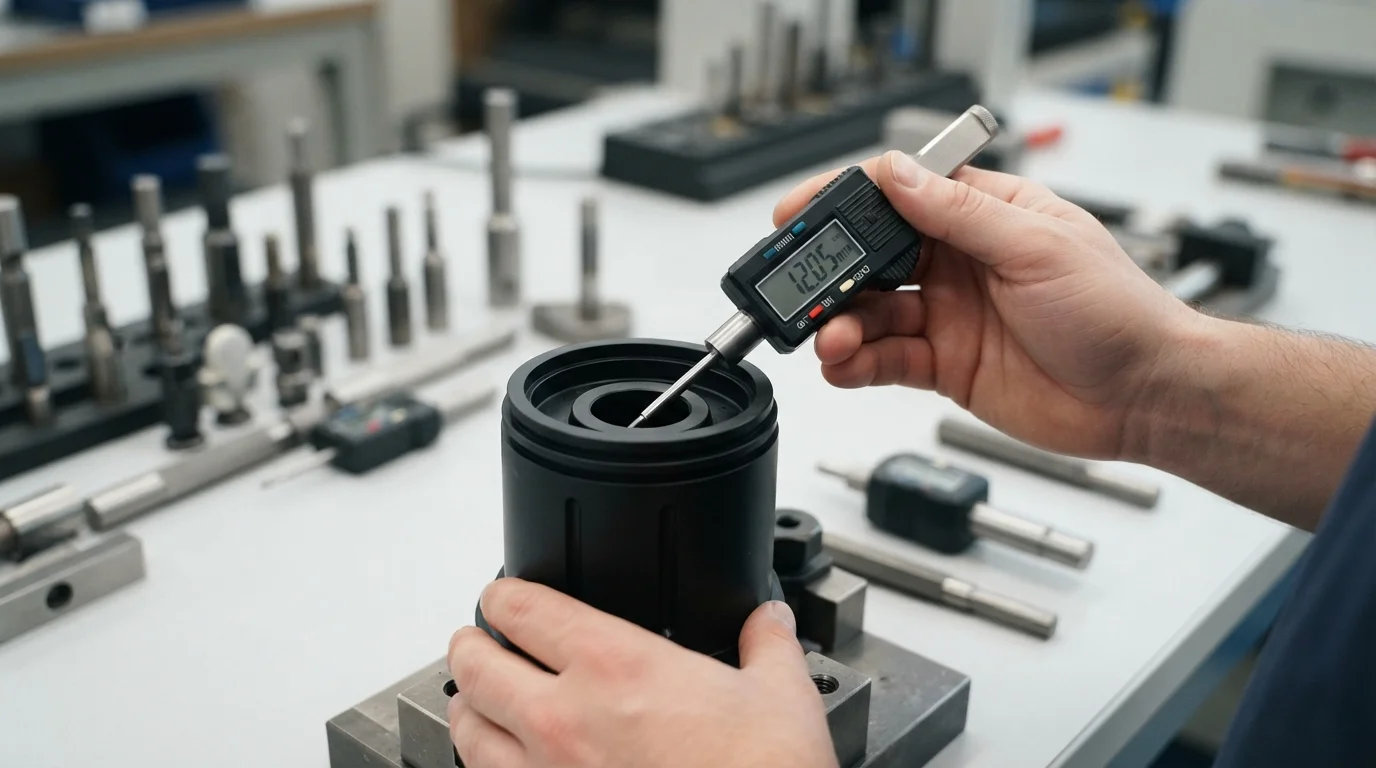
Das Erreichen enger Maßtoleranzen für zylindrische Merkmale, Positionierstifte und Schraubendurchgangsbohrungen gehört zu den anspruchsvollsten Aufgaben bei der Konstruktion von Schnellspritzgussformen. Da geschmolzene Kunststoffe unvorhersehbar um stationäre Stahlkernstifte schrumpfen, erfordert die Vorhersage exakter Innendurchmesser und Stiftpositionen die Abwägung von Entformungsschrägen, Stahlstabilität und Auswurfmechanik. Die Kontrolle der Formtoleranzen für Löcher und Stifte im Schnellwerkzeug verhindert Klemmschäden bei der endgültigen Montage der Hardware und gewährleistet einen reibungslosen mechanischen Betrieb.
Die Navigation durch Präzisionsgrenzen innerhalb Schnellwerkzeug-Toleranzen beinhaltet die Entscheidung, ob Merkmale direkt mit Stahlkernstiften geformt oder kritische Löcher durch sekundäre CNC-Bearbeitung maschinell hergestellt werden sollen. Der Einsatz modularer Aluminium- oder vorgehärteter Stahlbrückenwerkzeuge beschleunigt die anfänglichen Fertigungszyklen und gewährleistet gleichzeitig eine zuverlässige Gesamtgeometrie des Teils. Lassen Sie uns die Präzisionsabwägungen zwischen geformten Löchern und sekundärer Bearbeitung untersuchen.
Inhaltsverzeichnis
1. Geformte Löcher vs. bearbeitete Löcher: Präzisionsvergleich
2. Auswerferstiftmarkierungen und Ausstoßtoleranzen in Schnellformen
3. Die ultimative Lösung: CNC-Nachbearbeitung für kritische Löcher
Geformte Löcher vs. bearbeitete Löcher: Präzisionsvergleich
Das direkte Formen von Löchern mit Stahlkernstiften in schnellen Weichwerkzeugen spart wertvolle sekundäre Produktionszeit, aber die Schrumpfkräfte des Polymers können Stahlstifte fest umschließen und Auswurfwiderstand verursachen. Umgekehrt umgeht das Bohren oder Reiben von Löchern nach dem Formen die volumetrische Schrumpfdrift und liefert mikrometergenaue Innendurchmesser, ideal für hochverschleißfeste Lagerbuchsen oder enge Wellen.
Die Wahl der richtigen Formmethode hängt stark davon ab, ob das Bauteil technische Kunststoffe wie starres POM (Acetal) oder schlagfestes Polycarbonat (PC). verwendet. Die Nutzung eines agilen Spritzguss-Service gewährleistet konsistentes direktes Formen, während ein erfahrener Prototypenservice es den Konstruktionsteams ermöglicht, funktionale Passungen frühzeitig zu testen.
Die Bewertung von Präzisionsabwägungen zwischen Kernmerkmalen und nachträglich gebohrten Merkmalen zeigt klare betriebliche Unterschiede:
| Bohrungsherstellungsverfahren | Erreichbare Durchmessertoleranz | Produktionseffizienz |
|---|---|---|
| Direktes Kernformen | ±0,08 mm bis ±0,15 mm | Hoch (direkt während des Auswurfzyklus geformt) |
| Sekundäres CNC-Aufreiben | ±0,01 mm bis ±0,025 mm | Mäßig (erfordert nachträglichen Bearbeitungsschritt) |
Auswerferstift-Markierungen und Ausstoßtoleranzen in Schnellformen
Wenn feste Kunststoffteile abkühlen und die Kernstifte fest umschließen, müssen mechanische Auswerferstifte das Bauteil aus der Schnellformkavität drücken. Dieser kräftige mechanische Stoß hinterlässt geringfügige Oberflächenspuren oder lokale Ausstoßvertiefungen. Wenn Auswerferstifte zu nahe an kritischen Bohrungsumfängen oder präzisen Passflanschen auftreffen, kann die resultierende Oberflächenverformung Ebenheit und Lagetoleranzen beeinträchtigen.
Die Verwaltung der Auswerferstiftplatzierung und die Minderung von Ausstoßverformungen erfordern die Überwachung spezifischer Sicherheitsmaßnahmen in der Fertigung:
- Strategische Stiftpositionierung—Positionierung der Auswerferstifte entlang nicht funktionaler Innenrippen oder dicker Nabenbasen, entfernt von kritischen Bohrungen
- Ausgewogene Ausstoßgeschwindigkeit—Die Kalibrierung der Ausstoßgeschwindigkeit verhindert lokale Spannungsrissbildung oder strukturelle Risse um die Stiftspitzen
- Nutzung des Hülsenejektors—Die Verwendung von hohlen Hülsenstiften für zylindrische Bosses gewährleistet eine gleichmäßige Schubkraft ohne Verformung
Die ultimative Lösung: CNC-Nachbearbeitung für kritische Bohrungen
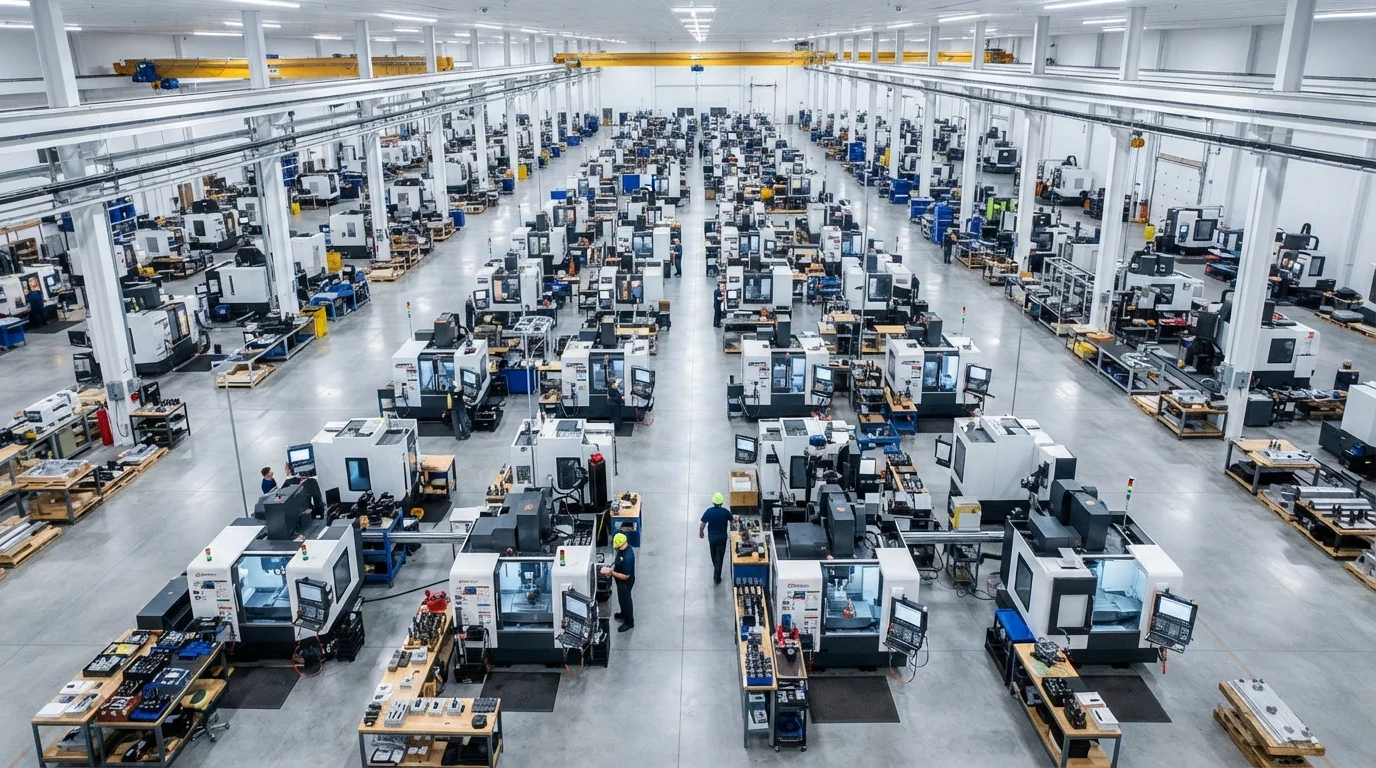
Wenn die Toleranzen der im Spritzguss hergestellten Bohrungen aufgrund von Materialschwankungen beim Schrumpfen die Mikro-Montageanforderungen nicht erfüllen können, bietet die sekundäre Nachbearbeitung nach dem Formen die ultimative technische Lösung. Dank unseres umfangreichen Bestands an 150+ fortschrittlichen CNC-Maschinen (einschließlich 25 hochpräziser 5-Achs-Systeme) führt Jucheng Precision sekundäres Reiben, Senken und Präzisionsbohren durch, um Mikroabweichungen vollständig zu beseitigen.
Wichtige betriebliche Vorteile der Kombination von Schnellwerkzeugen mit unserer hauseigenen CNC-Bearbeitungsservice umfassen:
- Präzision beim Reiben im Mikrometerbereich—Erzielung enger Innendurchmesser-Passungen, die allein durch direktes Formen nicht garantiert werden können
- Nahtloser Turnkey-Workflow—Direkter Übergang vom Schnellspritzguss zur sekundären CNC-Endbearbeitung unter einem Dach
- Null Mindestbestellmengen-Beschränkungen—Keine Mindestbestellmengen-Politik, zugeschnitten auf agile Hardware-Entwickler, die maßgeschneiderte Präzision benötigen
Häufig gestellte Fragen (FAQ)
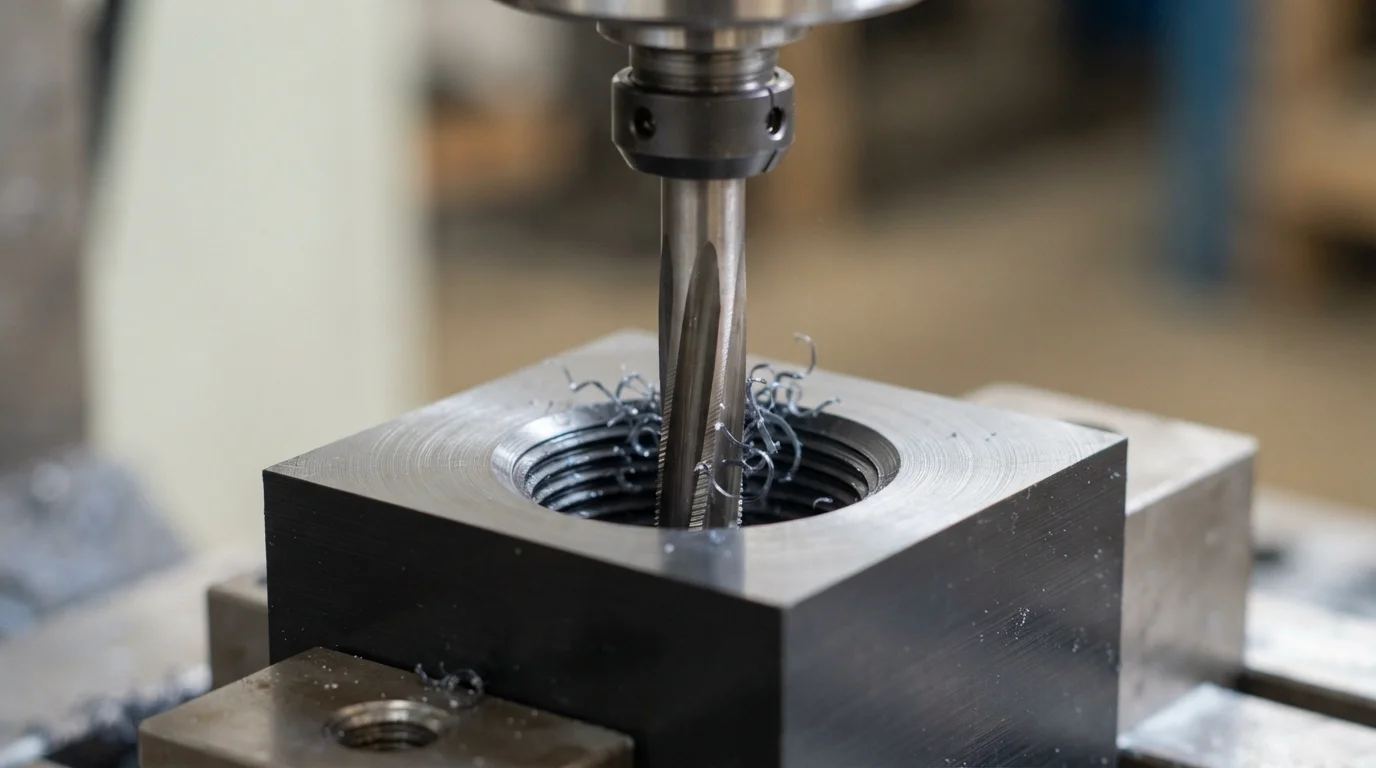
Was ist der Unterschied zwischen Kernlöchern und bearbeiteten Löchern beim Spritzgießen?
Kernlöcher werden während des Formzyklus direkt durch Stahlstifte gebildet, was eine hohe Effizienz bietet, während bearbeitete Löcher nach dem Formen gebohrt oder gerieben werden, um eine überlegene Präzision im Mikrometerbereich zu erreichen.
Wie beeinflussen Auswerferstiftmarkierungen die Toleranzen von Löchern und Stiften in Schnellformen?
Kräftiges mechanisches Auswerfen kann leichte sichtbare Markierungen oder lokale Ausdrückvertiefungen hinterlassen, die die Ebenheit des Teils beeinträchtigen können, wenn sie zu nahe an kritischen Merkmalen platziert werden.
Wie löst Jucheng Precision Probleme mit Löchern außerhalb der Toleranz?
Jucheng Precision nutzt eine umfangreiche Flotte von über 150 fortschrittlichen CNC-Maschinen, um nach dem Formen Reiben und Präzisionsbohren durchzuführen, wodurch exakte Innendurchmessertoleranzen gewährleistet werden.

