

Die Konstruktion von spritzgegossenen Bauteilen erfordert die strikte Einhaltung von Geometrieregeln, insbesondere in Bezug auf strukturelle Querschnitte. Wenn Produktdesigner plötzliche Übergänge zwischen dicken und dünnen Bereichen einführen, schwanken die Abkühlungsraten im gesamten Bauteil drastisch, was zu starken inneren Spannungen, sichtbaren Einfallstellen und unerwartetem Verzug führt. Die Einhaltung der richtigen Wandstärkentoleranz für Rapid Injection Molds stellt sicher, dass Ihre Rapid-Molding-Prototypen strukturelle Stabilität und präzise dimensionale Geometrie behalten, ohne dass Notfall-Werkzeugänderungen erforderlich sind.
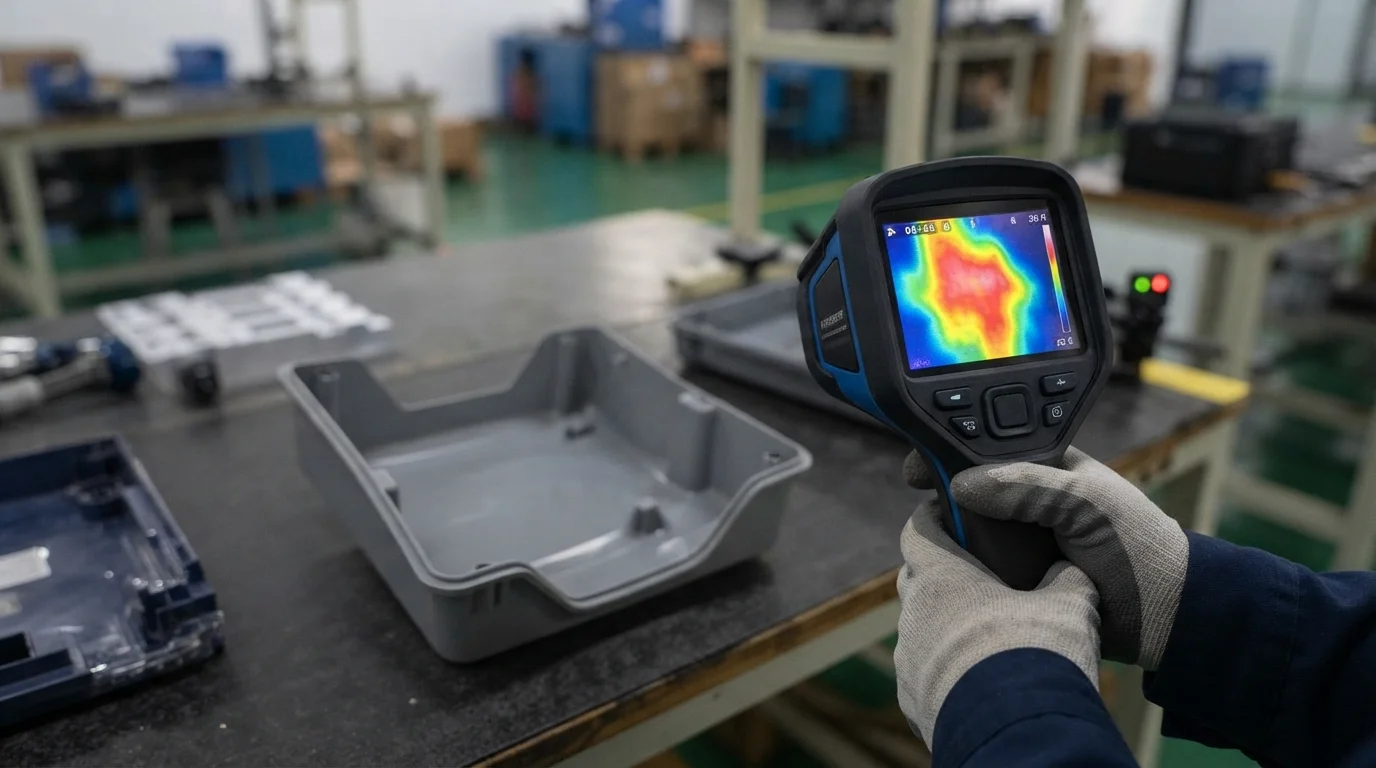
Die Ausbalancierung der Querschnittsgeometrie innerhalb Schnellwerkzeug-Toleranzen erfordert die Einhaltung etablierter technischer Grenzwerte für gängige thermoplastische Harze. Die Verwendung von modularen Aluminium- oder vorgehärteten Stahl-Bridge-Werkzeugen beschleunigt die Entwicklungszeitpläne, während echte Polymere unter realen Pressdrücken verarbeitet werden. Lassen Sie uns die goldenen Regeln der gleichmäßigen Wandstärke untersuchen und lernen, wie man differentiellen Schrumpf in frühen NPI-Phasen verhindert.
Inhaltsverzeichnis
1. Die goldene Regel: Gleichmäßige Wandstärke für enge Toleranzen
2. Wie Wandstärkenschwankungen differentiellen Schrumpf und Verzug verursachen
3. Empfohlene Wandstärkenbereiche für gängige technische Kunststoffe
Die goldene Regel: Gleichmäßige Wandstärke für enge Toleranzen
Frage: Warum betonen Spritzgussingenieure die Bedeutung einer gleichmäßigen Wandstärke in jedem Abschnitt eines Kunststoffteils? Gleichmäßige Querschnitte gewährleisten gleichmäßige Abkühlungsraten und verhindern lokale thermische Spannungsgradienten, die Teile aus der Toleranz ziehen.
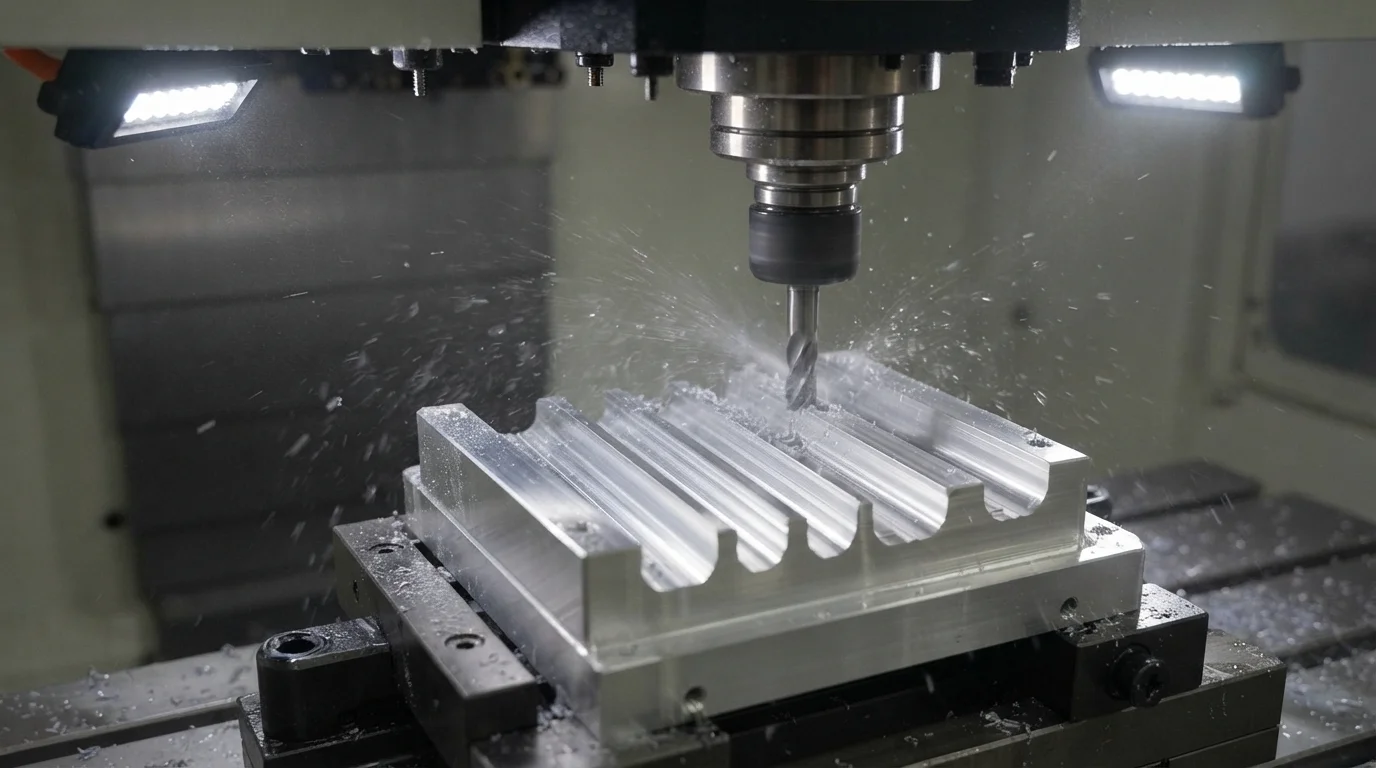
Wenn geschmolzenes Polymer in einen schnellen Aluminium- oder Stahlformhohlraum fließt, frieren dünnere Abschnitte fast sofort ein, während dickere Boss-Verbindungen oder Ecken die Wärme viel länger halten. Dieses ungleichmäßige Abkühlungsverhalten erzeugt innere Zugkräfte, wenn das Material mit unterschiedlichen Raten erstarrt. Die Verwendung eines agilen Spritzguss-Service stellt sicher, dass die Prozessparameter optimiert sind, während ein vielseitiger Prototypenservice es den Ingenieurteams ermöglicht, physische Wandübergänge vor der Massenfertigung zu verifizieren. Die Beschaffung von Präzisionsteilen über einen erfahrenen CNC-Bearbeitungsservice garantiert eine saubere Kavitätsanpassung.
Die Bewertung struktureller Querschnitte und die Aufrechterhaltung stabiler Wandprofile beinhaltet die Überwachung spezifischer technischer Richtlinien:
| Technisches Polymer | Empfohlener Wandbereich | Maximale Rippendicke (Prozentsatz der Wand) |
|---|---|---|
| Standard-ABS | 1,00 mm bis 3,00 mm | 50 % bis 60 % der Nennwandstärke |
| Polycarbonat (PC) | 1,50 mm bis 3,50 mm | 50 % bis 60 % der Nennwandstärke |
| Ungefülltes Nylon (PA6/6) | 0,75 mm bis 2,50 mm | 40 % bis 50 % der Nennwandstärke |
Wie Variationen in der Wandstärke unterschiedliche Schrumpfung und Verzug verursachen
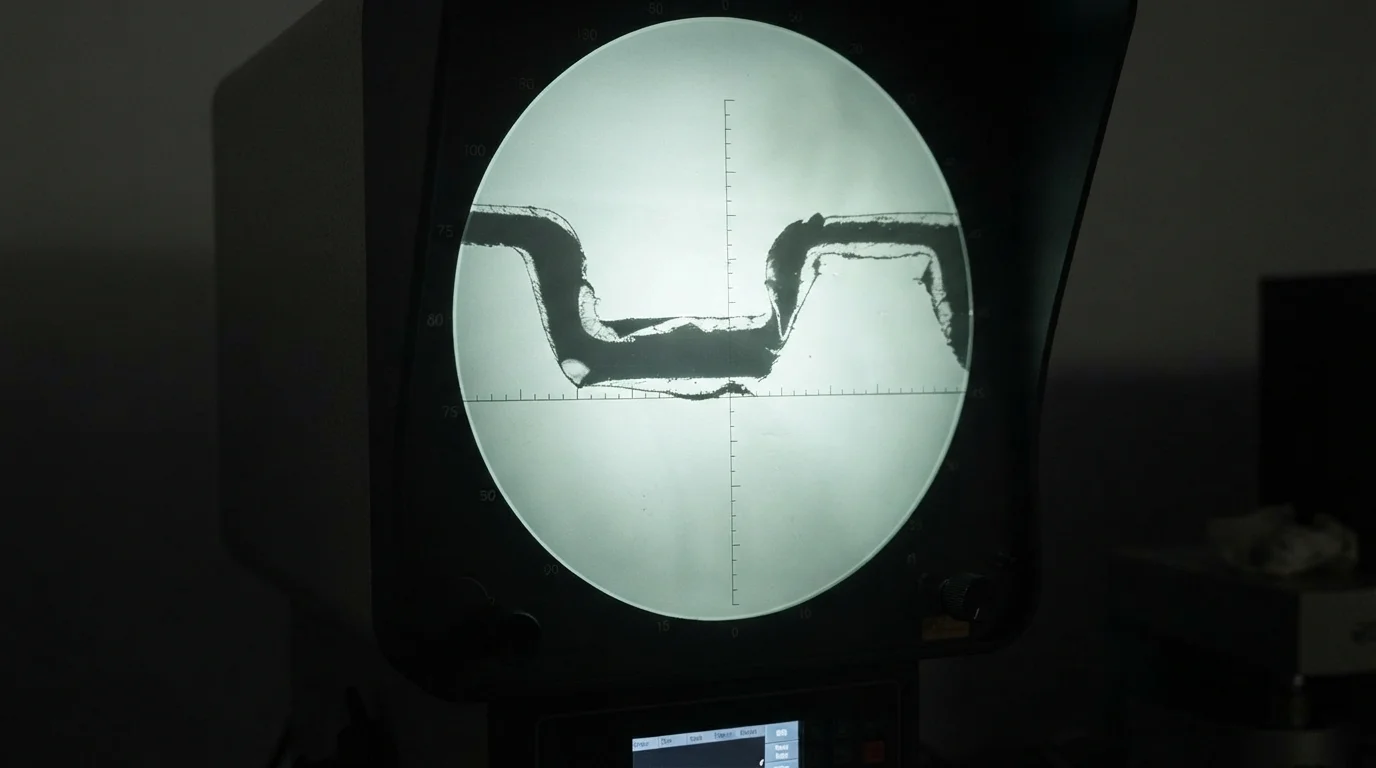
Frage: Welche physikalischen Defekte treten auf, wenn ein Bauteildesign abrupte Übergänge von dünnen Wänden zu dicken strukturellen Bossen aufweist? Schwere Massenkonzentrationen kühlen langsam ab, ziehen umgebendes Material nach innen und erzeugen tiefe Oberflächeneindrücke oder schweren strukturellen Verzug.
Wenn dicke Bossen auf dünne Außenwände treffen, bleibt die dicke Zone lange nach der Erstarrung der Außenhaut geschmolzen. Wenn dieser innere Kern schließlich abkühlt, fehlt ihm ausreichender Nachdruck vom Anguss, was zu lokalem Volumenkollaps führt, der als Einfallstellen bekannt ist. Wenn der Übergang nicht kontrolliert wird, erzwingen Eigenspannungen das gesamte Bauteil, sich außerhalb der Ebenheitstoleranzen zu verformen.
Die Kontrolle unterschiedlicher Schrumpfung und die Verhinderung von strukturellem Verzug erfordert die Überwachung spezifischer betrieblicher Sicherheitsmaßnahmen:
- Allmähliche Dickenverjüngung—Übergangswände glatt mit einem Verhältnis von 3:1 gestalten, anstatt abrupte Stufen zu erzeugen
- Aushöhlen schwerer Bossen—Das Auskernen dicker Schraubendome reduziert Massenkonzentrationen, während die vertikale Schraubenhaltekraft erhalten bleibt
- Optimierung der Rippenplatzierung—Die Konstruktion von Rippen unter sechzig Prozent der Nennwandstärke verhindert Oberflächeneinfallstellen
Empfohlene Wandstärkenbereiche für gängige technische Kunststoffe
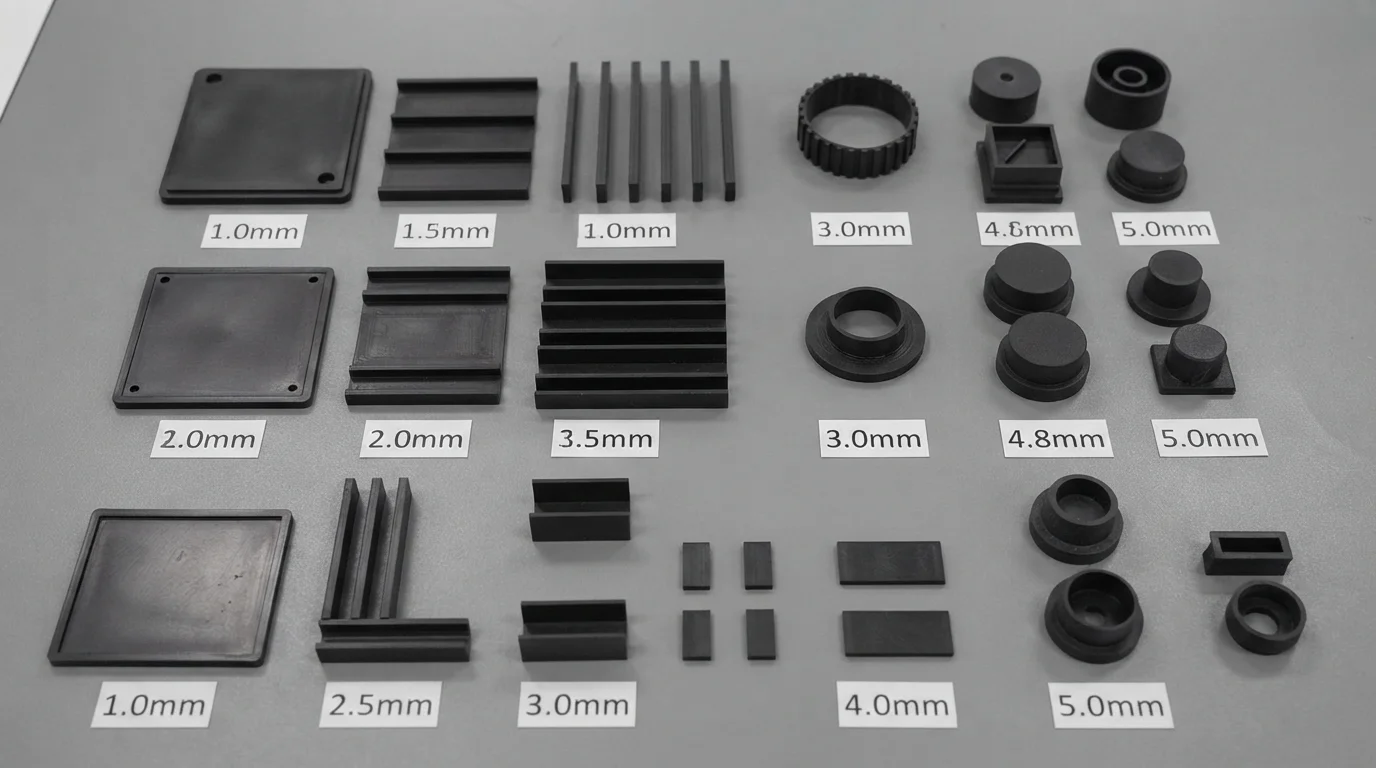
Frage: Wie unterstützt Jucheng Precision Hardware-Entwickler bei der Optimierung von Wandprofilen vor dem Werkzeugschnitt? Expertenteams für technische Überprüfungen analysieren 3D-CAD-Geometrien und geben umfassendes Feedback zur Wandstärkengleichmäßigkeit und Angussplatzierung.
Jucheng Precision unterstützt Hardware-Innovatoren durch die Bereitstellung umfassender 24-Stunden-kostenlose DFM Überprüfungen, die das Risiko der Wandstärkenverteilung vor dem Schneiden von Metall bewerten. Mit über 150 fortschrittlichen CNC-Maschinen—darunter 25 hochpräzise 5-Achs-Systeme—sowie über 35 spezialisierten Spritzgussmaschinen gewährleisten unsere ISO 9001-zertifizierten Einrichtungen absolute Qualitätskontrolle. Die Inanspruchnahme fachkundiger technischer Beratung garantiert, dass Ihre schnell geformten Komponenten enge Maßtoleranzen einhalten.
Die Partnerschaft mit einem international zertifizierten Hersteller gewährleistet vollständige Materialrückverfolgbarkeit und robuste Werkzeugleistung. Zu den wichtigsten betrieblichen Vorteilen unseres Präzisionsfertigungsrahmens gehören:
- Experten-DFM-Wandoptimierung—Identifizierung struktureller Engpässe und Einfallstellenrisiken vor der Werkzeugherstellung
- Präzisions-Hochgeschwindigkeitsbearbeitung—Fräsen präziser Formkavitäten an über 35 speziellen Spritzgussarbeitsplätzen
- Null Mindestbestellmengen-Beschränkungen—Keine MOQ-Richtlinien ermöglichen eine exakte Bestandsabstimmung mit kundenspezifischen Pilotproduktionsläufen
Häufig gestellte Fragen (FAQ)
Warum ist eine gleichmäßige Wandstärke entscheidend für die Einhaltung der Toleranzen beim Schnellspritzguss?
Gleichmäßige Wandquerschnitte gewährleisten gleichmäßige Abkühlungsraten im gesamten Bauteil und verhindern thermische Spannungsgradienten, die Verzug und maßliche Abweichungen verursachen.
Welche Fertigungsfehler treten auf, wenn Wandstärken zu abrupt übergehen?
Abrupte Wandstärkenübergänge erzeugen schwere Massenkonzentrationen, die langsam abkühlen, was zu Oberflächeneinfallstellen, inneren Lunkern und starkem strukturellem Verzug führt.
Wie hilft Jucheng Precision bei der Optimierung der Kunststoffwandstärkenkonstruktion?
Jucheng Precision bietet 24-Stunden-kostenlose DFM-Überprüfungen, fachkundige technische Beratung und präzisen Schnellspritzguss, um eine stabile, verzugsfreie Bauteilproduktion zu gewährleisten.

