


3D-Drucker-Automobilanwendungen: Metall- und Nylonlösungen
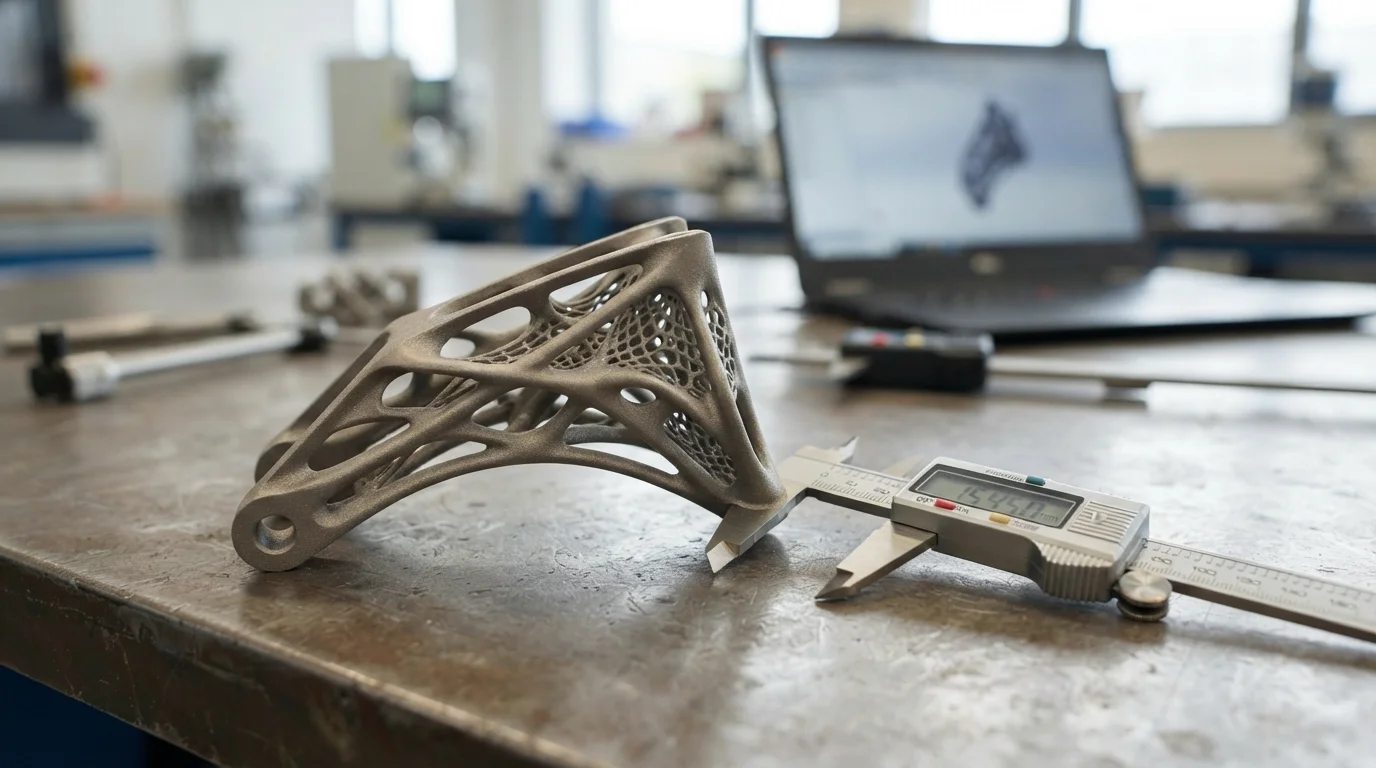
Die Optimierung von Fahrzeuggewichtsprofilen bei gleichzeitiger Ausreizung der Grenzen komplexer interner Geometrien erfordert Fertigungstechnologien, die sich über herkömmliche Formenbaubeschränkungen hinwegsetzen. Wenn fortschrittliche Ingenieurteams topologieoptimierte Strukturhalterungen und konzeptionelle Stylingmodelle entwickeln, wird die Nutzung eines industriellen 3D-Drucker-Automobil -Fertigungsablaufs zu einem entscheidenden Wettbewerbsvorteil. Ohne selektives Laserschmelzen oder Pulverbettfusion ist die Herstellung interner Kühlkanäle und Gitterstrukturen in Fahrzeugkomponenten physisch unmöglich.
Die Zusammenarbeit mit einem erfahrenen Prototyping-Partner stellt sicher, dass fortschrittliche additive Teile nahtlos von digitalen CAD-Umgebungen zu physischen Windkanal- und Thermotests übergehen. Lassen Sie uns die Materialabscheidungsmechanik und Pulversinterprotokolle untersuchen, die die moderne additive Fahrzeugtechnik vorantreiben.
Modul 1 – Definition und Funktionsprinzipien der additiven Fertigung
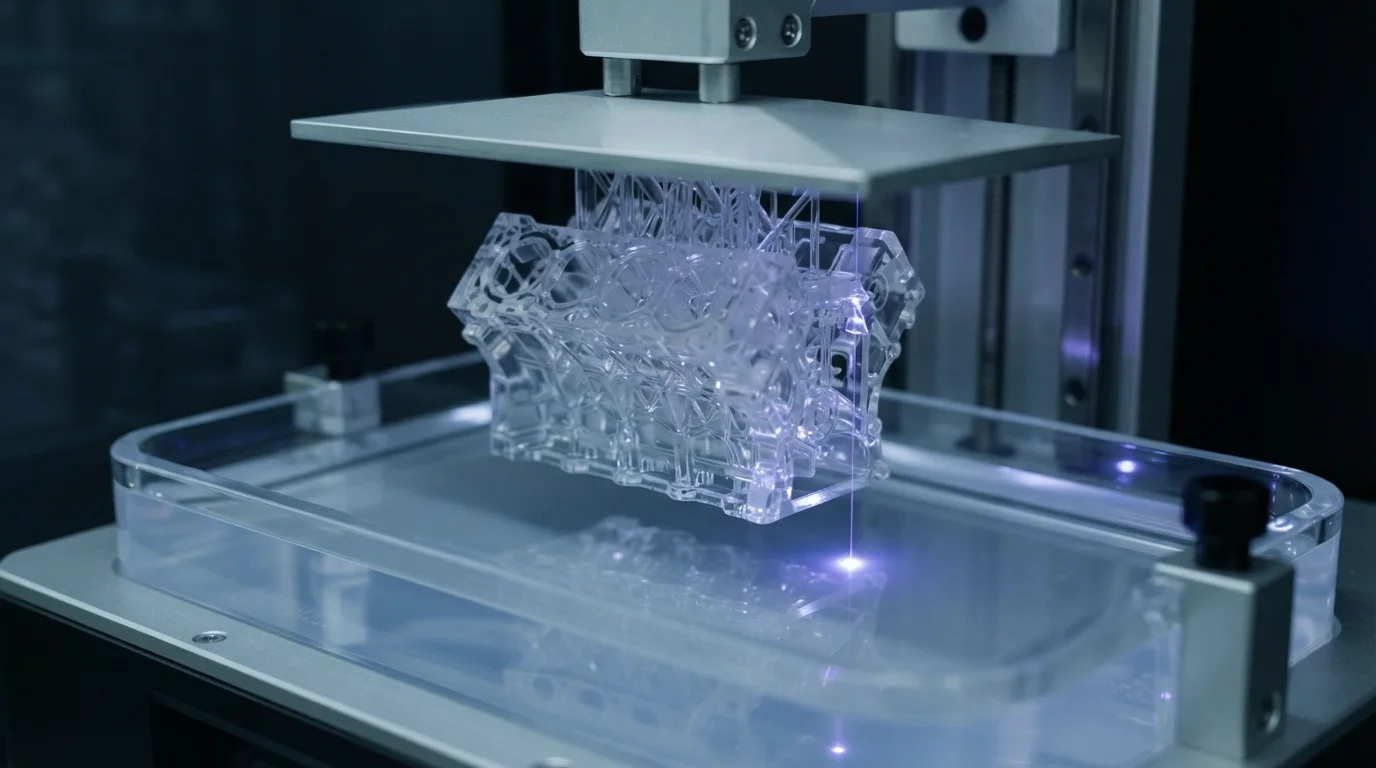
Die industrielle additive Fertigung ist eine digitale Bauweise, die physische dreidimensionale Objekte Schicht für Schicht aus computergestützten CAD-Daten aufbaut und dabei die Notwendigkeit physischer Schneidwerkzeuge oder kundenspezifischer Metallformen vollständig umgeht. Das Funktionsprinzip beruht auf leistungsstarken optischen Lasern, die metallische Pulver selektiv schmelzen oder flüssige Photopolymere Scheibe für Scheibe aushärten. Während Strukturblöcke oft durch CNC-Bearbeitung geformt werden, sind komplexe topologieoptimierte Strukturen vollständig auf effiziente 3D-Drucktechniken angewiesen.
Um strukturierte additive Fertigungsabläufe an funktionalen Polymer- oder Metallteilen durchzuführen, könnten Techniker diese praktischen Schritte befolgen:
- Topologieoptimierung: Redesign digitaler Komponenten zur Gewichtsminimierung mittels algorithmischer interner Gitterstrukturen unter Beibehaltung der strukturellen Lastwerte.
- Lasersintern / -härten: Verschmilzt mikroskopische Schichten aus Titan, Inconel, oder Nylonpulver in einer inerten beheizten Baukammer.
- Nachbearbeitung: Entfernen Sie Stützstrukturen sorgfältig durch thermisches Spannungsarmglühen, Perlenstrahlen oder chemisches Dampfglätten.
Modul 2 – Kernanwendungsszenarien
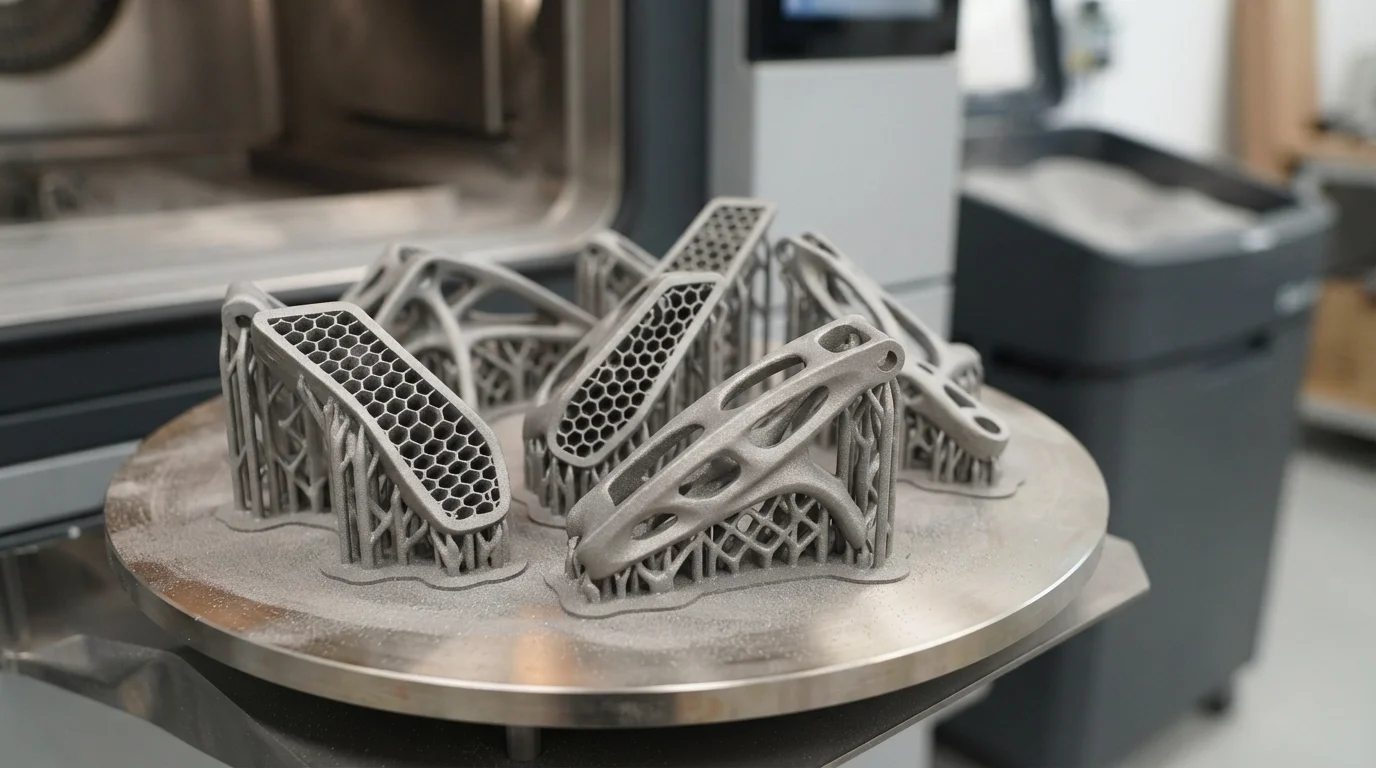
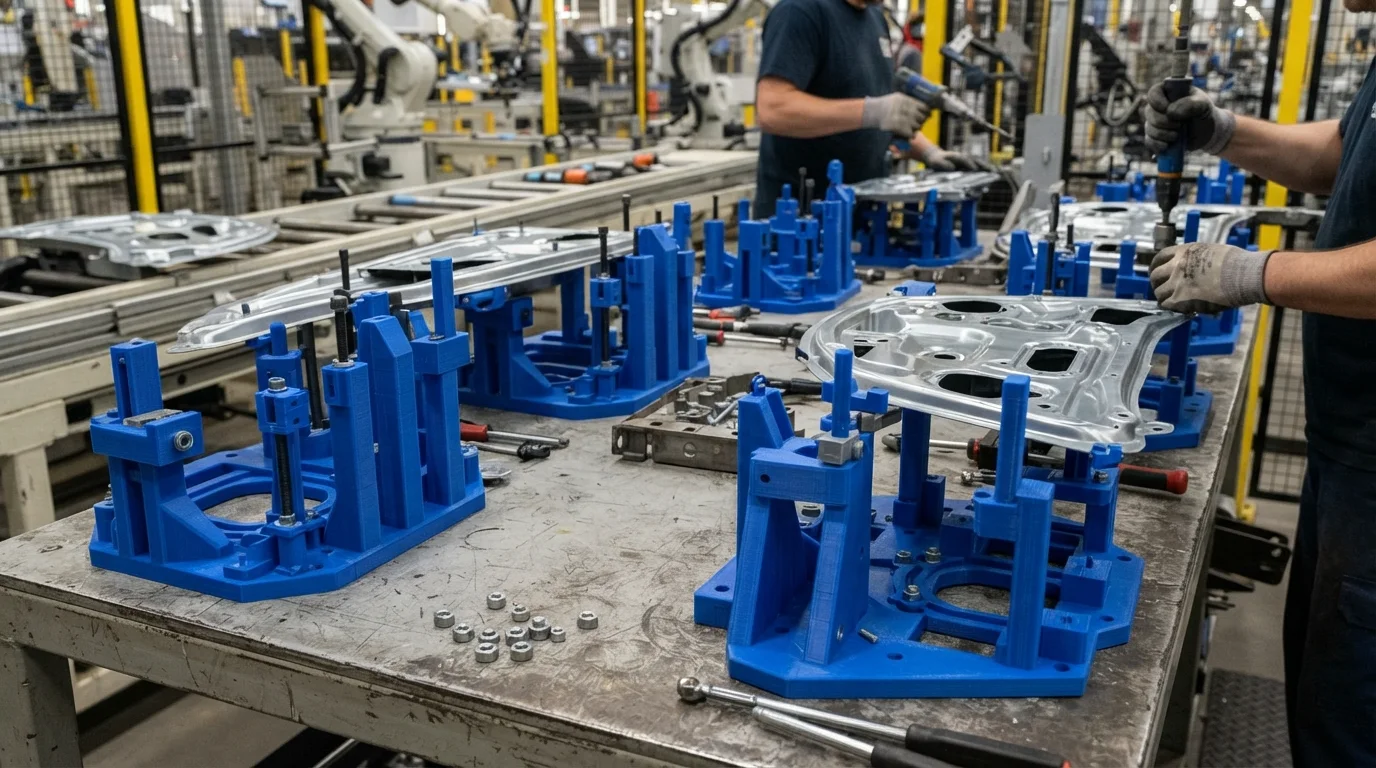
Die digitale additive Fertigung ist entscheidend für die Optimierung leichter Strukturen, die Verifizierung konzeptioneller Styling-Entwürfe und kundenspezifische Montagewerkzeuge, bei denen die geometrische Freiheit die Entwicklungsgeschwindigkeit bestimmt. Wenn Ingenieurteams funktionale Rennwagenkomponenten oder kundenspezifische Fabrikvorrichtungen bauen, löst der Einsatz einer industriellen 3D-Drucker-Automobil Anwendung kritische räumliche Einschränkungen. Rückmeldungen von professionellen Prototyping-Gruppen auf Reddit und Facebook zeigen, dass das Pulverbettfusionieren für schnelle Werkzeugspannvorrichtungen unverzichtbar ist.
Zu den primären Anwendungsbereichen gehören:
- DMLS-Metalldruck: Herstellung leichter topologischer Aufhängungskonsolen, Turboladerleitungen und Abgaskrümmer aus Titan und Inconel.
- SLS-Nylondruck: Herstellung langlebiger, funktionaler Motorraum-Luftkanäle und komplexer Schnappverschluss-Gehäuse mit technischem Nylon (PA12).
- SLA-Harzmodelle: Creating high-detail concept scale models, transparent interior lighting covers, and master patterns for Vakuumguss.
Modul 3 – Wichtige Auswahlfaktoren für den Projekterfolg
When specifying additive technologies for vehicle prototyping, engineering teams must weigh mechanical strength thresholds against surface resolution and build envelope limits. Evaluating these core parameters ensures your parts achieve true functional performance.
| Additive Technology | Primary Material Used | Primary Automotive Benefit |
|---|---|---|
| DMLS / SLM Metal | Titanium, Inconel, Aluminum powder | High-stress structural brackets, internal cooling channels |
| SLS Polymer Powder | Engineered Nylon (PA12 / PA11) | Tough, functional air ducts and snap-fit housings |
| SLA Photopolymer | Epoxy-based liquid resins | Exceptional surface detail for styling models and lenses |
Modul 4 – Installations- und Wartungstipps
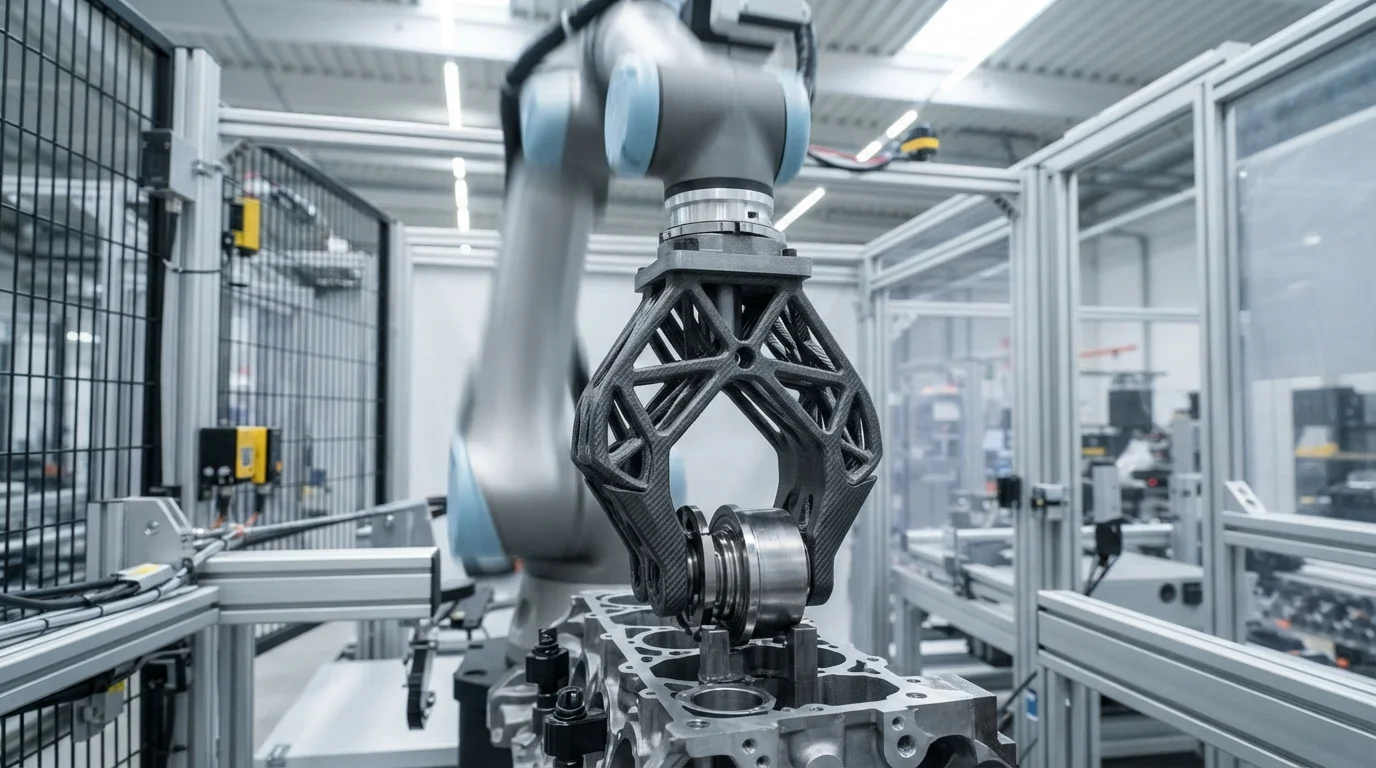
Proper post-build handling and routine equipment maintenance safeguard additive manufacturing precision across active prototyping projects. Protecting laser optical assemblies and print beds ensures long-term operational reliability.
Wichtige Installations- und Wartungstipps umfassen:
- Powder Sieving Protocols: Sift unused metal or nylon powders through calibrated mesh filters prior to recycling into build hoppers.
- Optical Window Cleaning: Wipe protective laser galvo mirrors regularly with optical-grade solvent tissues to prevent beam scattering.
- Stress Relief Annealing: Heat-treat DMLS metal components prior to support removal to prevent thermal warping.
Modul 5 – Häufig gestellte Fragen (FAQ)
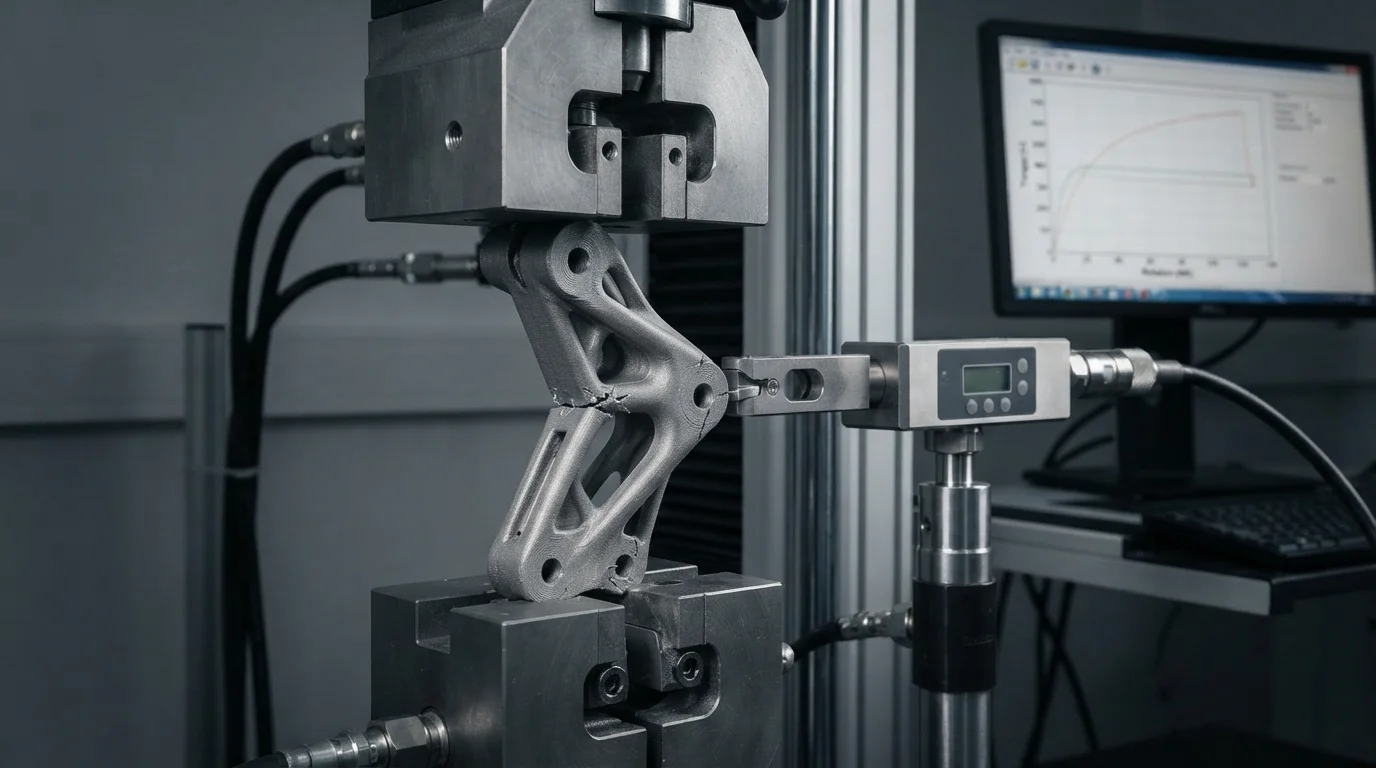
1. What automotive applications are best suited for metal 3D printing?
Metal 3D printing excels in producing topology-optimized titanium brackets, complex internal cooling channels, and low-volume high-stress structural components.
2. How does SLS nylon printing differ from SLA resin printing?
SLS sinters durable nylon powder to create tough, functional snap-fit parts, whereas SLA cures liquid resin with lasers to achieve high-detail cosmetic models.
3. Can 3D printers create custom assembly jigs and fixtures for car factories?
Yes, SLS and FDM printers are heavily utilized to fabricate lightweight ergonomic assembly jigs, welding alignment fixtures, and positioning templates.
4. Do 3D-printed metal parts require post-processing heat treatment?
Yes, DMLS printed metal parts typically undergo stress-relief annealing in a vacuum furnace to relieve internal thermal gradients prior to support removal.
5. What is the typical lead time for functional automotive 3D prints?
Depending on part volume and geometry complexity, functional prototype batches are typically built and shipped within 2 to 5 business days.
6. How does Jucheng Precision support automotive 3D printing programs?
Jucheng Precision provides industrial SLS, SLA, and DMLS additive manufacturing services alongside 24-hour free DFM reviews under strict ISO quality controls.
Modul 6 – Warum JUCHENG für Ihr Projekt wählen
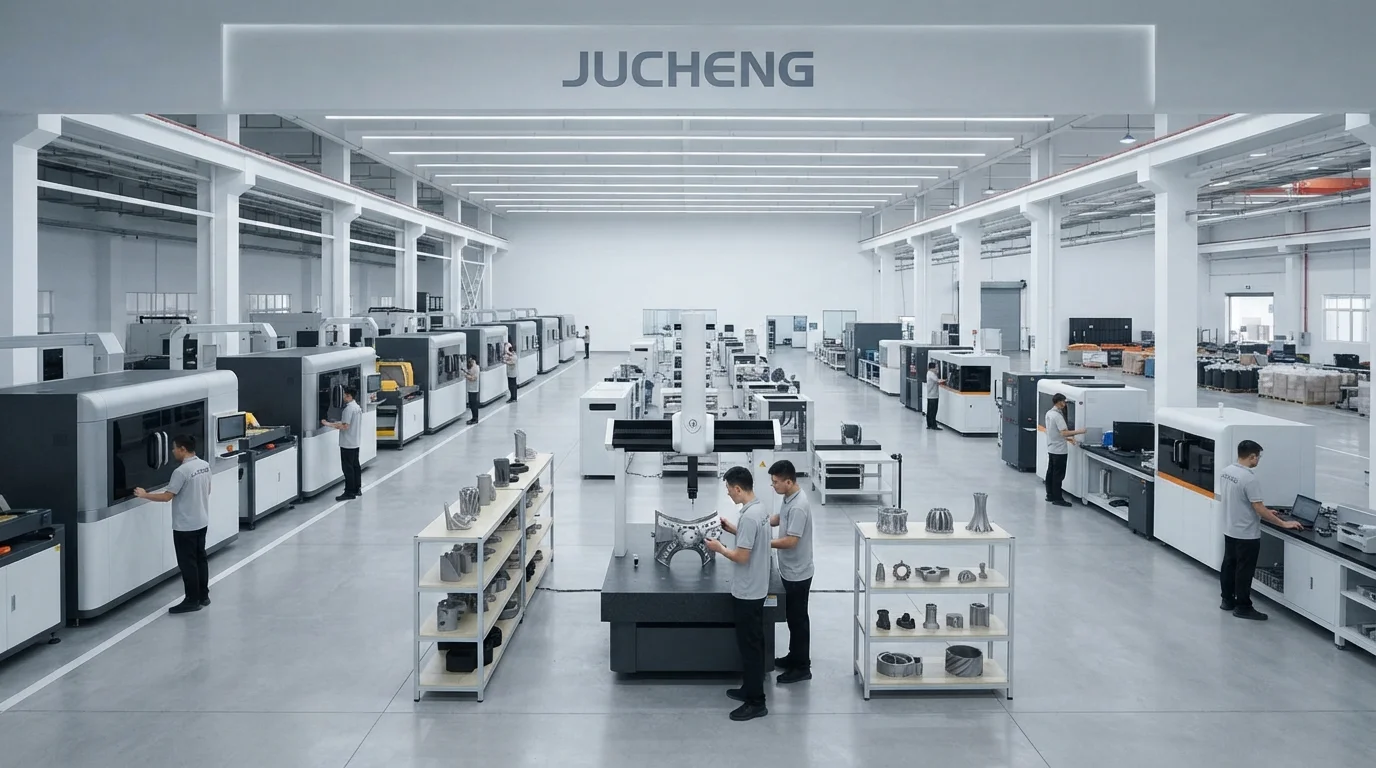
Achieving uncompromising manufacturing innovation requires an experienced production partner. JUCHENG unterstützt Hardware-Innovatoren durch die Bereitstellung umfassender 24-Stunden-kostenlose DFM reviews that analyze support structures, wall distributions, and build orientations prior to printing. Founded in Shenzhen in 2012 with an 8,000-square-meter facility in Dongguan, our factory houses 150+ advanced machines, including industrial additive manufacturing rooms and multi-axis milling centers.
Backed by ISO 9001, ISO 14001, ISO 13485, and IATF 16949 certifications, our engineering teams ensure that utilizing an advanced 3D-Drucker-Automobil workflow achieves structural precision and absolute delivery reliability.
Ready to Accelerate Your Automotive Additive Manufacturing?
Laden Sie noch heute Ihre 3D-Modelle hoch, um sofortiges Feedback, wettbewerbsfähige Preise und eine professionelle DFM-Analyse von unseren erfahrenen Ingenieurexperten zu erhalten. Lassen Sie JUCHENG Ihre komplexen Designs mit unvergleichlicher Geschwindigkeit und Zuverlässigkeit zum Leben erwecken!

