

Die Spezifikation hochwertiger chemischer Oberflächenbehandlungen in technischen Zeichnungen führt häufig zu katastrophalen Alpträumen in der Fertigung, wenn der Konstrukteur nicht über echte thermodynamische Erfahrung verfügt. Die Forderung nach einer makellosen eloxierten Aluminium Oberfläche erscheint unglaublich einfach, bis Ihre engsten mechanischen Lager-Presssitze bei der Endmontage gewaltsam festfressen. Einkaufsleiter für Hardware verlieren ständig Risikokapital, weil sie blind annehmen, dass chemische Oberflächenbehandlungen keinerlei physische Auswirkungen auf die rohen digitalen CAD-Maße haben.
Die Umwandlung von rohem stranggepresstem Metall in ein kratzfestes Meisterwerk erfordert den Umgang mit hochaggressiven Schwefelsäurebädern. Das Eintauchen von makellosen CNC-Bearbeitung Komponenten in elektrisierte Chemikalienbehälter verändert physisch die gesamte äußere Molekularstruktur des Rohlings. Wenn man es versäumt, dieses aggressive chemische Wachstum mathematisch zu kompensieren, führt dies mathematisch garantiert dazu, dass Ihr teures Aluminiumgehäuse bei der Ankunft die strengen Qualitätskontrollen vollständig nicht besteht.
Das Überleben in brutalen Meeresumgebungen erfordert dringend, über die rein kosmetischen Behandlungen hinauszugehen. Die Konstruktion von maritimen Drohnengehäusen oder schweren Roboter-Gelenken erfordert praktisch den Einsatz einer militärischen Type-III-Hartbeschichtung, um eine sofortige Zerstörung durch Salzwasser zu verhindern. Die Durchführung dieses speziellen tief eindringenden Prozesses erzeugt eine massive dielektrische Oxidschicht, die aktiv extremem kinetischem Abrieb und gleichzeitig schrecklicher chemischer Korrosion widersteht.
Durch die Arbeit tief im Shenzhener Präzisionsfertigungszentrum sind unsere erfahrenen Supply-Chain-Direktoren in der Lage, diese verheerenden Auslegungsfehler aktiv zu blockieren. Wir zwingen Maschinenbauingenieure unerbittlich dazu, die genauen Toleranzstapel-Szenarien zu berechnen, bevor sich die Schneidspindel überhaupt dreht. Die Lieferung wirklich funktionaler Hardware erfordert, dass Ihre primäre Maschinenwerkstatt das endgültige chemische Beschichtungsergebnis vollständig kontrolliert, ohne mit dem Finger auf Drittanbieter zu zeigen.
Inhalt:
Toleranzstapelung besiegen
Die Physik der Type-III-Hartbeschichtung meistern
Navigieren durch Farbvarianten von Luftfahrtlegierungen
JUCHENG Hub: Oberflächenbehandlungen dominieren
Häufig gestellte Fragen: Chemische Beschichtungen
Toleranzstapelung besiegen
Ändert das Werfen eines roh bearbeiteten Teils in ein chemisches Bad tatsächlich seine physische Größe?
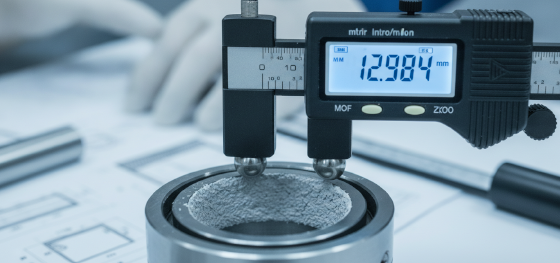
Absolut. Der elektrochemische Oxidationsprozess verbraucht physisch mikroskopische Schichten des Grundmetalls, während gleichzeitig eine brandneue kristalline Oxidstruktur nach außen wächst, wodurch das gesamte geometrische Volumen der Komponente aktiv zunimmt.
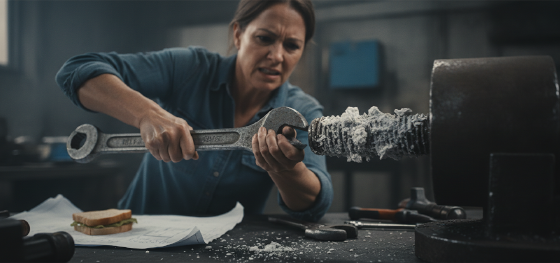
Die Bewältigung der erschreckenden Toleranzstapelung unterscheidet Elite-Hardware-Programme von Amateur-Maker-Projekten. Ingenieure, die wasserdichte pneumatische Druckguss Gehäuse müssen genau verstehen, dass eine fünfzig Mikrometer dicke chemische Beschichtung fünfundzwanzig Mikrometer nach innen wächst und fünfundzwanzig Mikrometer nach außen drückt. Wenn man es versäumt, die Innengewindebohrungen vor dem Säurebad mathematisch zu überdimensionieren, werden Standardbolzen bei der Montage heftig ausreißen und sofort festfressen.
Die Ausführung einwandfreier mechanischer Verbindungen erfordert strikt extreme chemische Maskierungsprotokolle in der Fabrikhalle. Elite-Techniker verwenden hochspezialisierte, hochtemperaturbeständige Silikonstopfen, um jede einzelne kritische Lagerbohrung und jedes Feingewinde sorgfältig zu stopfen, bevor das Teil jemals mit der Schwefelsäure in Berührung kommt. Der Schutz dieser nackten Geometrien stellt sicher, dass die Lagerpresssitze von der Dimensionsvergrößerung völlig unberührt bleiben.
Die Beseitigung von Montageengpässen erfordert intensive CAM-Programmkompensation. Intelligente Maschinisten schneiden externe Zapfen absichtlich etwas kleiner und bohren Innenbohrungen deutlich größer, speziell in Erwartung der unvermeidlichen geometrischen Ausdehnung. Sich auf eine zerrissene Lieferkette zu verlassen, in der die Maschinenwerkstatt nie mit der Beschichtungsanlage kommuniziert, garantiert völlig katastrophale Interferenzausfälle in Ihrer Produktionslinie.
Die Physik der Type-III-Hartbeschichtung meistern

Wird eine standardmäßige kosmetische Oxidation eine schwere Roboter-Verbindung vor starkem kinetischem Verkratzen schützen?
Nein. Die standardmäßige Typ-II-Behandlung liefert lediglich eine mikroskopische, dekorative farbige Haut. Das Überleben brutaler physikalischer Abrasion erfordert strikt das Anlegen hoher Spannungen durch eiskalte Säure, um eine massive, undurchdringliche Typ-III-Saphir-ähnliche Barriere aufzubauen.
Der Einsatz von militärischem Typ-III-Hartcoat transformiert völlig die grundlegenden mechanischen Fähigkeiten von Rohlegierungen. Die Verarbeitung von Luftfahrtbarren unter diesen extremen thermodynamischen Parametern erzeugt eine unglaublich dichte Oberfläche mit Rockwell-Härtegraden, die gehärtetem Werkzeugstahl. Hardware-Beschaffungsteams spezifizieren diese exakte Behandlung aggressiv für massive Industriezahnräder und Gleitverschleißplatten, um Reibungsverschleiß vollständig zu beseitigen.
Der Aufbau einer dicken dielektrischen Oxidschicht bietet tiefgreifende elektrische Isolationsvorteile für empfindliche medizinische Elektronik. Blanke Metallgehäuse leiten natürlicherweise erschreckende elektrische Kurzschlüsse, die empfindliche interne Hauptplatinen sofort durchbrennen lassen. Das Aufbringen von fünfzig Mikrometern dichter kristalliner Oxidschicht blockiert aktiv immense elektrische Spannungen und wirkt als permanenter, eingebauter nichtleitender Schutzschild, der Ihre teure Elektronik bewacht.
Kosmetische Einschränkungen schränken Designer, die schwere Hartcoats verwenden, stark ein. Da die dichte kristalline Struktur so dick wächst, schließen sich die natürlichen Metallporen aggressiv, was es praktisch unmöglich macht, helle, lebendige Flüssigfarbstoffe zu absorbieren. Ingenieure müssen akzeptieren, dass echte militärische Beschichtungen natürlich zu dunklen, utilitaristischen Grautönen, Bronzen oder matten Schwarztönen aushärten.
| Chemisches Verarbeitungsverfahren | Beschichtungsdicke (Mikrometer) | Abrasion & Verschleißfestigkeit | Optimale Fabrikanwendung |
|---|---|---|---|
| Typ II Standard (Kosmetisch) | 5 bis 25 Mikrometer | Niedrig (Leicht durch Stahl zerkratzbar) | Premium-Farbunterhaltungselektronik |
| Type III Harteloxal (Mil-Spec) | 25 bis 100 Mikrometer | Extrem (Saphirartige Härte) | Schwere Roboterkinematiken und Gleitgetriebe |
| Chemische Konversion (Alodine) | Praktisch Null | Null (Wirkt nur als Grundierung für Farbe) | Internes elektrisches Erdungschassis |
| Chemisch Nickel | 10 bis 50 Mikrometer | Sehr hoch (Glatte Gleitfähigkeit) | Hochdruck-Pneumatikventile |
Navigieren durch Farbvarianten von Luftfahrtlegierungen
Kann eine Fabrik garantieren, dass alle verschiedenen Metalllegierungen schwarzen Kosmetikfarbstoff identisch absorbieren?
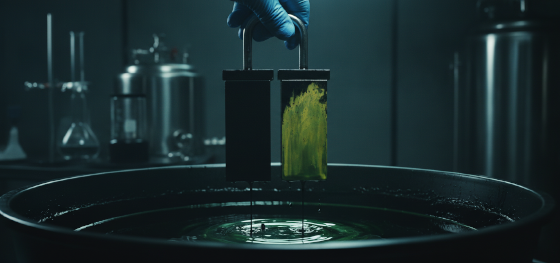
Absolut nicht. Die spezifischen chemischen Elemente, die in der Rohmetalllegierung legiert sind, stören aktiv die Farbstoffabsorption und verursachen massive, unvorhersehbare Farbabweichungen zwischen verschiedenen Teilenummern.
Die Konstruktion komplexer Baugruppen mit mehreren verschiedenen eloxierten Aluminiumkomponenten birgt erhebliche kosmetische Risiken. Die Bearbeitung einer Grundplatte aus standardmäßigem 6061-Barren ergibt ein makelloses, tiefschwarzes Spiegel-Finish. Das Fräsen der daran befestigten Aufhängungsarme aus ultrahochfestem 7075-Luftfahrtbarren verhindert jedoch chemisch, dass der Farbstoff vollständig eindringt. Der hohe Zinkgehalt in der 7075-Struktur verwandelt den "schwarzen" Farbstoff zwangsweise in einen hässlichen, fleckigen gelblich-grünen Farbton.
Der Schutz Ihrer hochwertigen Einzelhandelsästhetik erfordert unbedingt die Verwendung einheitlicher Rohmaterialqualitäten in Ihrer gesamten sichtbaren Baugruppe. Hardware-Startups machen häufig den schrecklichen Fehler, einen Prototyp aus massivem Barrenmaterial zu fräsen und dann für die Massenproduktion auf schwere Spritzgießen oder Druckgusslegierungen umzusteigen. Gussmetalle enthalten massive Mengen an Silizium, das bei Einwirkung von Standard-Oxidationsbädern chemisch völlig schlammig und dunkelgrau wird.
Um diese visuellen Desaster zu vermeiden, ist tiefgreifende metallurgische Autorität erforderlich, bevor der Auftrag finalisiert wird. Erfahrene Fabrikplaner lenken Industriedesigner aktiv von unmöglichen Materialkombinationen ab. Wenn extreme 7075-Streckgrenze strukturell zwingend ist, empfehlen wir dringend den Einsatz fortschrittlicher Sekundär- Lackieren oder Pulverbeschichtung, um eine gleichmäßige äußere Ästhetik zu gewährleisten.
JUCHENG Hub: Oberflächenbehandlungen dominieren
Warum weigern sich aggressive Hardware-Startups, ihre roh bearbeiteten Teile zu isolierten chemischen Beschichtungsbetrieben zu schicken?
Weil die Aufteilung der Fertigungsverantwortung die Qualitätskontrolle völlig zerstört. Wenn das endbeschichtete Teil die Inspektion nicht besteht, gibt der Maschinenbauer der Beschichtungsdicke die Schuld, und der Beschichter den Toleranzen des Maschinenbauers.
Die Partnerschaft mit Jucheng Precision eliminiert diese toxische, zerstückelte Lieferkettenreibung vollständig. Wir berechnen aggressiv exakte Modelle für die Maßänderung beim Eloxieren von Aluminium direkt in unsere CAM-Fräsprogramme ein. Die Ausführung des Rohmaterialzuschnitts und der endgültigen chemischen Oxidation unter einem riesigen Dach in Shenzhen gewährleistet absolute technische Verantwortlichkeit von Anfang bis Ende.
Die Lieferung einwandfrei abgedichteter medizinischer und Luftfahrtkomponenten erfordert den sofortigen Einsatz kompromissloser Design-for-Manufacturability- (DFM) Audits. Wir identifizieren aktiv unmögliche Sacklöcher, die gefährlich kochende ätzende Säuren einschließen könnten. Die Sicherung dieser physischen Schwachstellen verhindert erschreckende nachgelagerte chemische Ausblutungen, die Ihre hochwertigen Baugruppen Wochen nach Verlassen unserer Fabrikhalle zerstören.
Häufig gestellte Fragen: Chemische Beschichtungen
Führen tiefe Oberflächenkratzer sofort zu Rotrost an einer oxidierten Luftfahrt-Halterung?
Nein. Nichteisenlegierungen können grundsätzlich keinen roten Eisenoxid-Rost erzeugen. Ein tiefer mechanischer Kratzer legt lediglich das glänzende rohe Silbermetall darunter frei, das an der Umgebungsluft leicht oxidiert, sich aber absolut nicht wie rostender Stahl heftig ausbreitet.
Verbirgt der intensive chemische Oxidationsprozess erfolgreich tiefe CNC-Werkzeugspuren?
Eigentlich verstärkt er sie erheblich. Die chemische Konversion baut eine perfekt gleichmäßige kristalline Schicht auf, die die darunterliegende Substrattopographie direkt widerspiegelt. Jegliche raue Rattermarken, Kratzer oder gezackte Grate, die von einer stumpfen Frässpindel hinterlassen wurden, werden nach Abschluss der endgültigen Versiegelungsphase aggressiv sichtbar und glänzend.
Ist es möglich, ein abgelehntes Gehäuse chemisch zu strippen und neu zu beschichten, ohne es zu ruinieren?
Ja, aber es ist unglaublich zerstörerisch. Das Strippen der ursprünglichen Oxidschicht löst physisch eine weitere mikroskopische Schicht des Grundmetalls auf. Die erneute Verarbeitung desselben Teils führt praktisch garantiert dazu, dass Ihre kritischen Lagerabmessungen völlig aus der Toleranz fallen, was das gerettete Bauteil für Präzisionsbaugruppen unbrauchbar macht.

