


Automobil-Oberflächenveredelung: Korrosion und Ästhetik
Der Schutz struktureller Metallkomponenten vor aggressiver Umgebungsoxidation bei gleichzeitiger Präsentation einer showroomreifen optischen Attraktivität ist ein wesentlicher letzter Schritt in der Fahrzeugherstellung. Wenn Automobil-Engineering-Teams strukturelle Fahrgestellrahmen und optische Innenraumelemente finalisieren, stellt die Spezifikation präziser Automobil-Oberflächenveredelung Protokolle die Einhaltung strenger Salzsprühtest-Standards sicher. Ohne fortschrittliche elektrophoretische Beschichtung oder chemisches Dampfglätten werden Metall- und Kunststoffteile unter Streusalz- und UV-Belastung schnell degradieren.
Die Nutzung eines erfahrenen Rapid-Prototyping-Partners stellt sicher, dass strukturelle Komponenten nahtlos von rohen CNC-Bearbeitungsblöcken zu hochgeschützten, ästhetisch einwandfreien Teilen übergehen. Lassen Sie uns die Korrosionsschutzchemie und optischen Polierprotokolle untersuchen, die die moderne Fahrzeugveredelung antreiben.
Modul 1 – Definition und Funktionsprinzipien von Schutzbeschichtungen
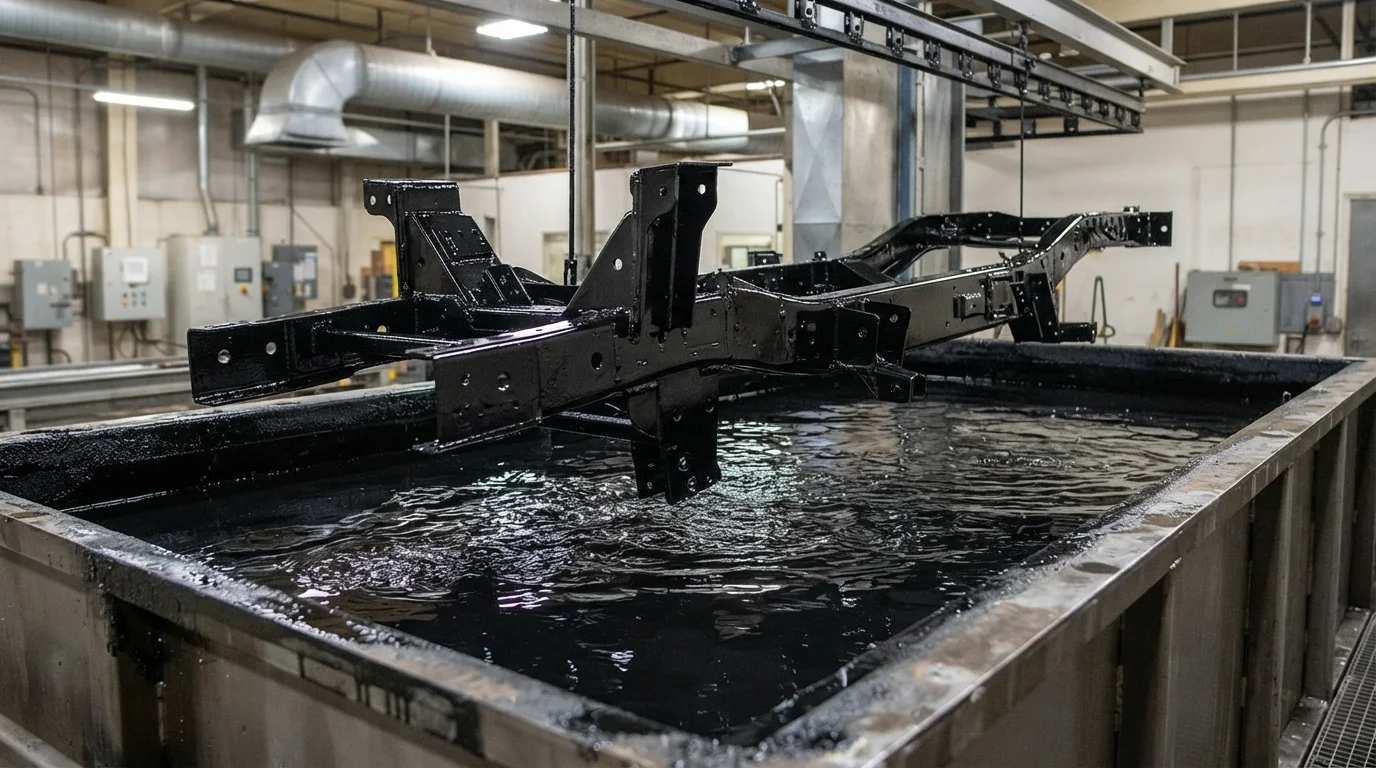
Oberflächenveredelung in der Fahrzeugherstellung umfasst alle chemischen, elektrochemischen und optischen Behandlungen, die auf rohe Metall- oder Polymerteile angewendet werden, um Umweltschutz und Erscheinungsbild zu verbessern. Das Funktionsprinzip beruht auf der Abscheidung schützender Barriereschichten – wie Epoxidfilme oder anodische Oxidkristalle – die Substratmaterialien von Feuchtigkeit und Sauerstoff isolieren. Während primäre geometrische Formen durch CNC-Bearbeitung oder Formgebung geformt werden, hängt das langfristige Überleben in der Umwelt vollständig von effizienten Veredelungstechniken ab.
Um strukturierte Veredelungsabläufe an strukturellen Fahrzeugkomponenten auszuführen, könnten Techniker diese praktischen Schritte befolgen:
- Wässriges Entfetten: Submerge raw metal parts in alkaline cleaning baths to strip away machining oils and organic contaminants.
- Electrochemical Conversion: Apply electrical current inside specialized tanks to grow thick protective anodic oxide layers on Aluminium substrates.
- Thermische Aushärtung: Cross-bake applied electrophoretic paint primers uniformly inside precision convection ovens.
Advanced protective coating is vital across under-body structural frames, exterior lighting lenses, and high-wear chassis nodes where corrosion resistance dictates warranty compliance. When engineering teams build prototype vehicles, deploying specialized Automobil-Oberflächenveredelung protocols solves critical environmental durability challenges. Feedback from professional prototyping groups on Reddit and Facebook indicates that salt-fog chamber testing is mandatory for exterior parts.
Zu den primären Anwendungsbereichen gehören:
- Korrosionsschutz: Applying electrophoretic coating (E-Coating / KTL) and powder coating to steel subframes to pass ASTM B117 salt spray tests.
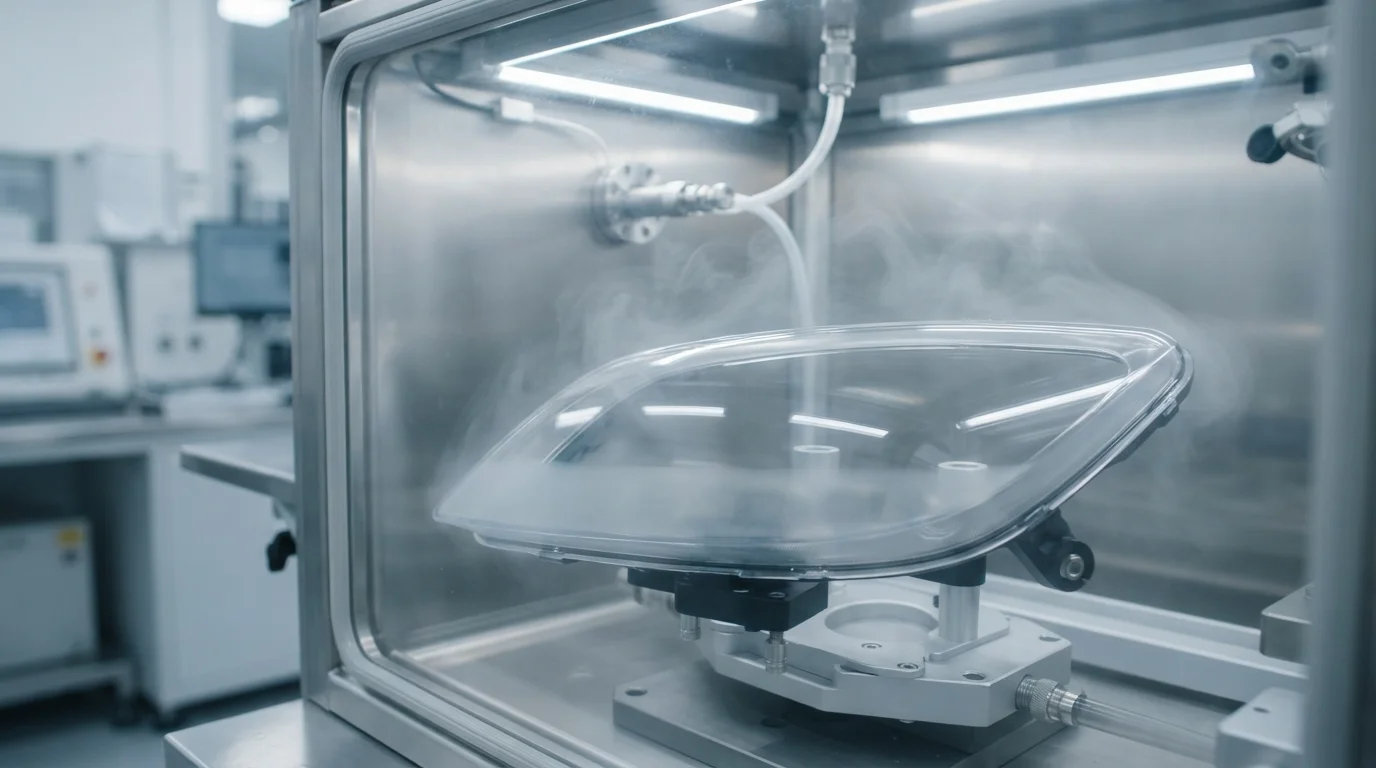
- Optical Perfection: Utilizing vapor polishing to eliminate microscopic surface haziness on clear polycarbonate headlamp lenses.
- Aesthetic & Wear: Imparting Type III hard anodizing onto engine and suspension components to maximize scratch defense.
Modul 3 – Wichtige Auswahlfaktoren für den Projekterfolg
When specifying surface treatments for vehicle testing, engineering teams must weigh salt spray corrosion hours, film thickness limits, and optical clarity requirements. Evaluating these core parameters ensures your parts survive harsh operating environments.
| Veredelungsprozess | Substratmaterial | Primärer Leistungsvorteil |
|---|---|---|
| E-Coating (KTL) | Galvanized & Carbon Steel | 1,000+ hours salt spray corrosion defense |
| Type III Hard Anodizing | Structural Aluminum Alloys | Extreme surface hardness and wear resistance |
| Dampfpolieren | Transparent Plastics (PC, PMMA) | Crystal-clear optical transparency for lenses |
Modul 4 – Installations- und Wartungstipps
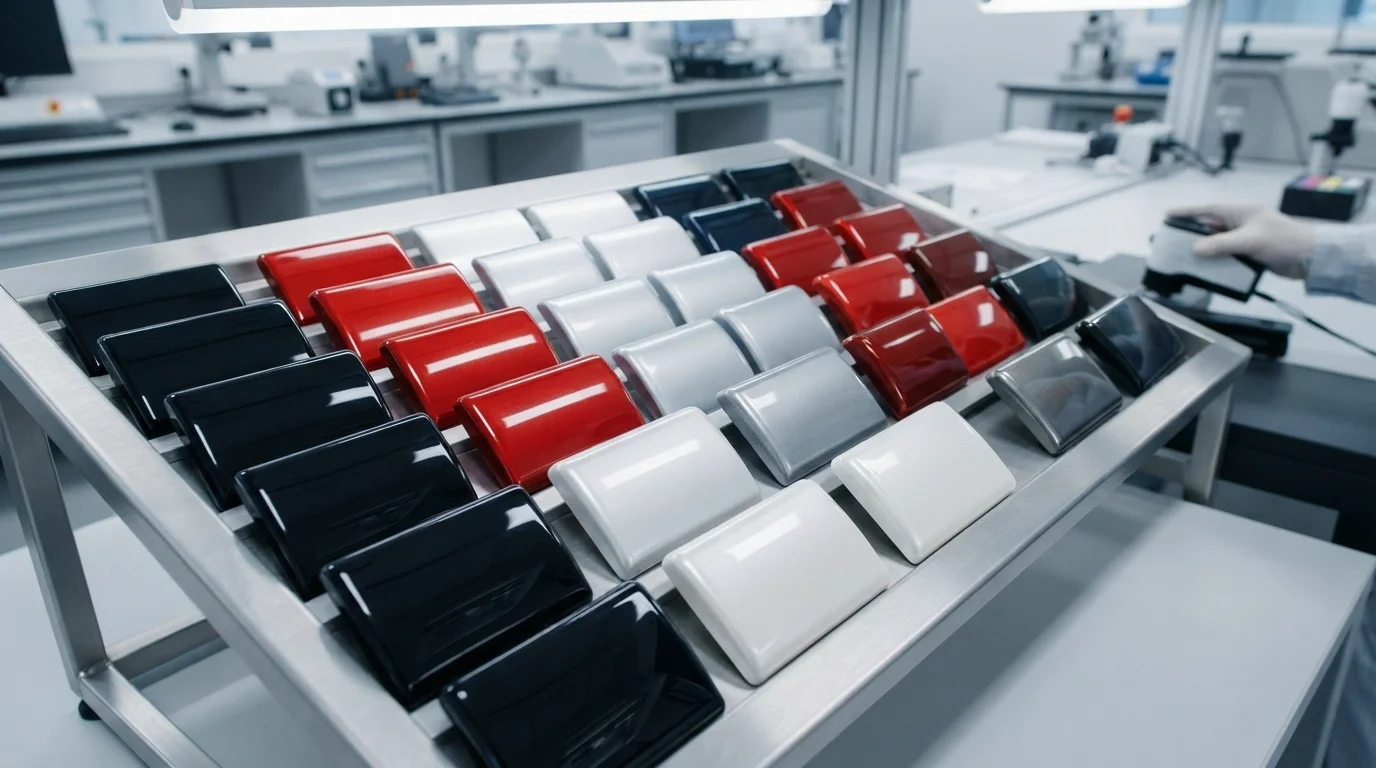
Proper shop-floor handling and routine post-finish inspection safeguard treated metal and plastic components across active vehicle assembly stages. Protecting coated barriers from mechanical scratching ensures long-term corrosion defense.
Wichtige Installations- und Wartungstipps umfassen:
- Masking Threaded Holes: Protect internal tapped threads using high-temp silicone plugs during painting or anodizing baths.
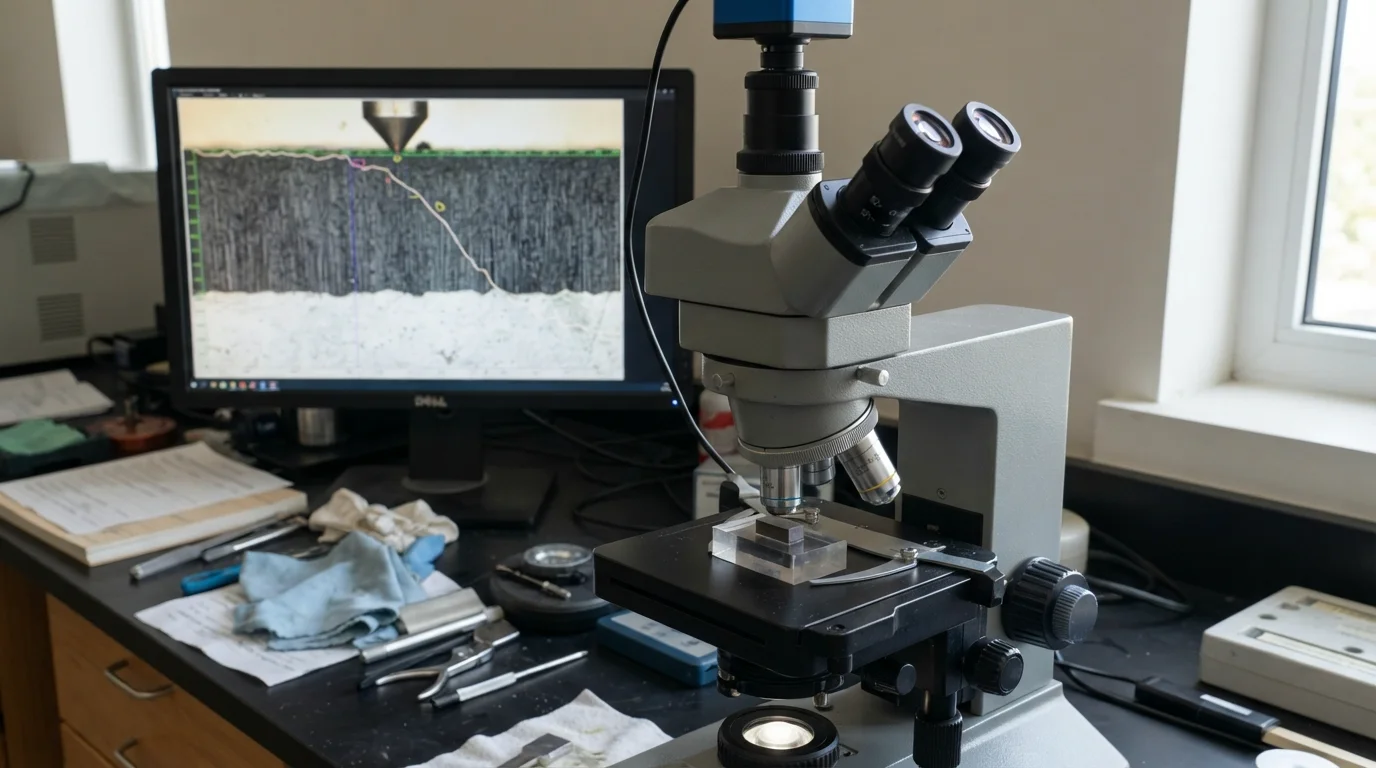
- Coating Integrity Audits: Inspect anodized or e-coated barrier layers under magnification to detect handling scratches.
- Clean Transport: Pack finished components inside clean anti-static bags to prevent environmental debris accumulation.
Modul 5 – Häufig gestellte Fragen (FAQ)
1. What is E-coating and why is it used in automotive manufacturing?
E-coating (electrophoretic painting) submerges metal frames in an electrical paint bath, depositing a uniform rust-proofing primer across every complex crevice.
2. How does vapor polishing achieve optical clarity on plastic lenses?
Vapor polishing exposes transparent polycarbonate or acrylic parts to chemical solvent vapors, melting surface micro-scratches into absolute glass-like clarity.
3. What is the difference between Type II and Type III hard anodizing?
Type II produces a thinner decorative oxide layer, whereas Type III grows a much thicker, exceptionally hard wear-resistant ceramic-like coating for high-stress parts.
4. How are automotive finishes tested for corrosion resistance?
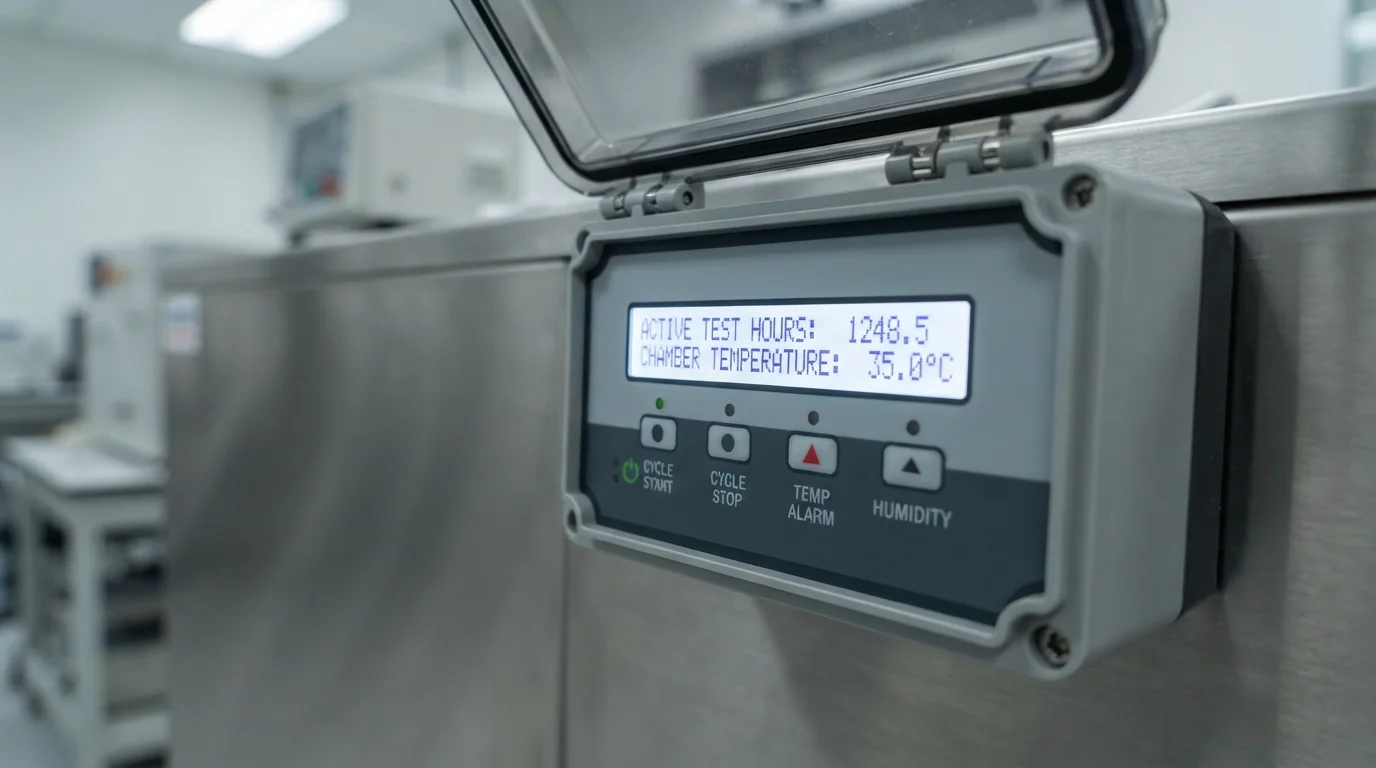
Finishes are tested inside ASTM B117 salt spray chambers, exposing coated metal panels to corrosive salt fog for hundreds of continuous hours.
5. Can aluminum brackets be dyed various colors during anodization?
Yes, open porous anodic structures can absorb microscopic organic dyes before final sealing, offering custom color options.
6. How does Jucheng Precision support automotive finishing standards?
Jucheng Precision provides certified E-coating, hard anodizing, and vapor polishing under strict IATF 16949 quality management systems.
Modul 6 – Warum JUCHENG für Ihr Projekt wählen
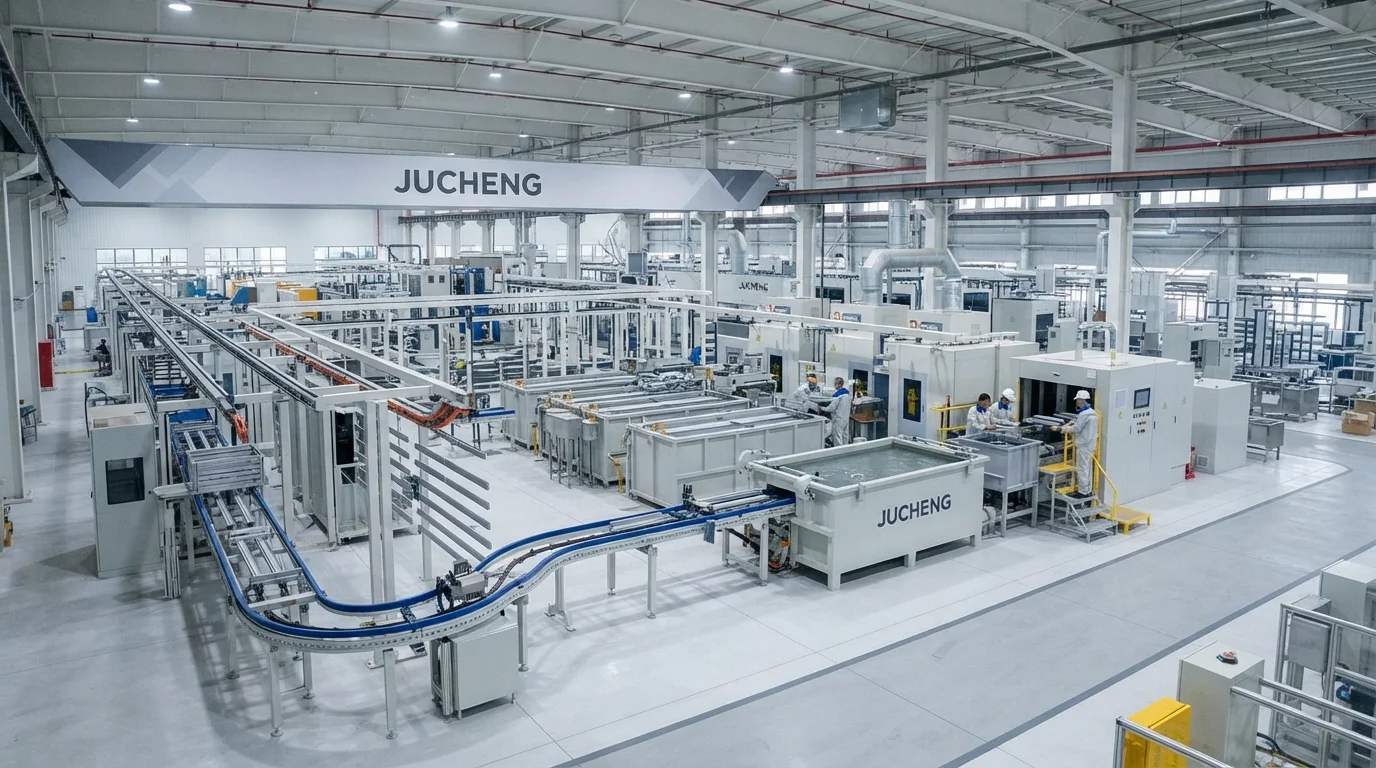
Achieving uncompromising environmental durability requires an experienced manufacturing partner. JUCHENG unterstützt Hardware-Innovatoren durch die Bereitstellung umfassender 24-Stunden-kostenlose DFM reviews that analyze coating thickness limits, masking zones, and alloy compatibility prior to production. Founded in Shenzhen in 2012 with an 8,000-square-meter facility in Dongguan, our factory houses 150+ advanced machines, including specialized dust-free coating lines and anodizing baths.
Gestützt durch ISO 9001, ISO 14001, ISO 13485 und IATF 16949 Zertifizierungen stellen unsere technischen Teams sicher, dass die Ausführung von Hochleistungs- automotive surface finishing programs achieves salt-spray compliance and absolute batch consistency.
Ready to Protect Your Automotive Parts with Advanced Finishing?
Laden Sie noch heute Ihre 3D-Modelle hoch, um sofortiges Feedback, wettbewerbsfähige Preise und eine professionelle DFM-Analyse von unseren erfahrenen Ingenieurexperten zu erhalten. Lassen Sie JUCHENG Ihre komplexen Designs mit unvergleichlicher Geschwindigkeit und Zuverlässigkeit zum Leben erwecken!

