


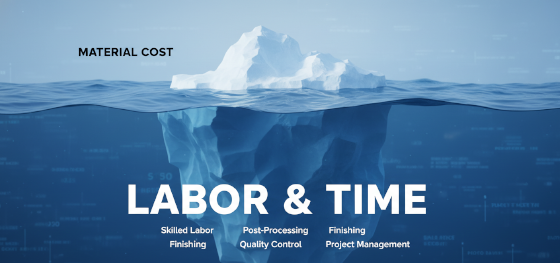
Einkaufsteams prüfen oft den Preis eines Urethangussteils mit einer Skepsis, die aus der Logik der Massenproduktion geboren ist. Wenn ein im Spritzgussverfahren hergestelltes ABS-Gehäuse $1,50 kostet, warum kostet dann die exakt gleiche Geometrie, gegossen in Polyurethan, $45,00? Diese Diskrepanz besteht, weil Vakuumguss keine Fertigungsstandardware ist; es ist ein zeitintensiver Service. Wenn Sie ein Gussteil kaufen, bezahlen Sie nicht nur für die Petrochemikalien; Sie mieten die Hände eines erfahrenen Handwerkers und die Betriebszeit einer Vakuumkammer. Anders als beim 3D-Druck, der unbeaufsichtigt über Nacht läuft, erfordert das Gießen ständige menschliche Eingriffe. Vom Vorheizen der Silikonform bis zur endgültigen Entnahme des ausgehärteten Teils verwaltet ein Techniker aktiv die Physik des Prozesses. Das Verständnis dieses "Arbeits-zu-Material-Verhältnisses" ist der einzige Weg, um Ihr Prototyping-Budget genau vorherzusagen.
Harzökonomie: Flüssige Technik vs. Pellets
Handwerkliche Fertigung: Warum Gießen nicht automatisiert ist
Endbearbeitungsprämie: Die Kosten der Ästhetik
Chargeneffizienz: Optimierung des Ofenzyklus
JUCHENG-Wert: Preisgestaltung für Leistung
Harzökonomie: Flüssige Technik vs. Pellets
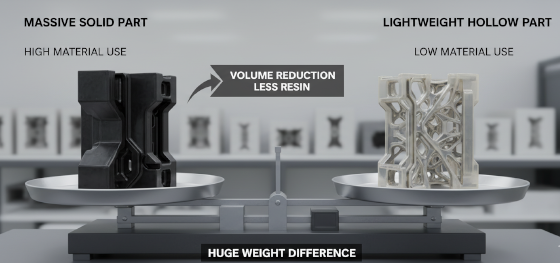
Die Rohmaterialkosten beim Vakuumguss sind deutlich höher als beim Spritzguss. Thermoplastische Pellets, die in Stahlformen verwendet werden, werden tonnenweise produziert und kosten Pfennige. Spezialisierte Polyurethanharze wie Hei-Cast oder Axson sind technische Zweikomponenten-Chemiesysteme, die in kleinen Chargen verkauft werden. Diese Flüssigkeiten sind formuliert, um spezifische mechanische Eigenschaften zu simulieren – hohe Wärmeformbeständigkeit, optische Klarheit oder gummiartige Elastizität – ohne hohen Druck. Folglich kann der Grundpreis pro Gramm eines Hochleistungsgießharzes zwanzigmal höher sein als der von generischen ABS-Pellets.
Das Volumen bestimmt die Basis. Ein schwerer, massiver Block verbraucht eine große Menge dieser teuren Flüssigkeit, was den Stückpreis allein durch das Materialgewicht in die Höhe treibt. Kluge Ingenieure senken hier die Kosten, indem sie dicke Abschnitte "auskernen" oder hohle Teile entwerfen, was den Harzverbrauch minimiert. Bei kleinen Präzisionsteilen sind die Materialkosten jedoch im Vergleich zur erforderlichen Arbeit vernachlässigbar.
Handwerkliche Fertigung: Warum Gießen nicht automatisiert ist

Automatisierung ist im Gießraum praktisch nicht vorhanden. Jedes einzelne Teil erfordert einen Techniker, der die Form manuell abklebt, die A- und B-Komponenten in einer Vakuumkammer mischt, den Entgasungszyklus steuert und die Flüssigkeit in den Trichter gießt. Nach dem Gießen muss die Form in einen Heizofen gebracht werden, um je nach Harzchemie 45 Minuten bis 4 Stunden auszuhärten.
Das Entformen ist ebenso arbeitsintensiv. Der Techniker muss den Silikonblock vorsichtig aufhebeln, das Teil entnehmen, ohne die empfindlichen Formdetails zu beschädigen, und die Angüsse und Entlüftungen manuell beschneiden. Dies ist keine "Knopfdruck"-Operation; es ist eine Abfolge qualifizierter manueller Aufgaben. Der Preis eines Urethangussteils spiegelt diese abrechenbaren Stunden wider. Komplexe Teile mit mehreren Einsätzen oder empfindlichen Hinterschnitten erfordern noch mehr Sorgfalt, was den Arbeitsanteil am Endpreis weiter erhöht.
Endbearbeitungsprämie: Die Kosten der Ästhetik
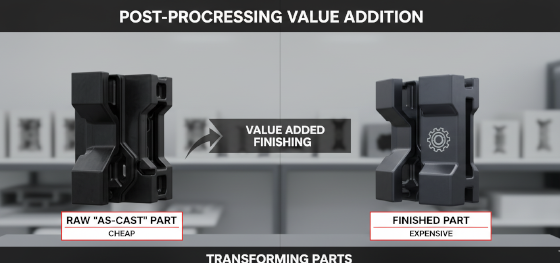
"As-cast" parts are rarely the final deliverable. Most clients demand a cosmetic appearance that mimics a production unit. This introduces the "Finishing Premium." If your specification calls for a specific Pantone color match, we must mix custom pigments or apply a high-quality spray paint in our booth. If you need a "Soft-Touch" rubberized feel or a heavy texture, we apply specialized coatings.
Logos and branding add another layer. Silk-screening a company logo or laser-etching a serial number are separate manual operations that occur after the part is cast. Installing brass threaded inserts for assembly requires heat-staking them one by one. Each of these value-added steps increases the unit price but saves you the immense cost of setting up a dedicated finishing line in your own facility.
Chargeneffizienz: Optimierung des Ofenzyklus

Quantity is the lever that controls cost. Ordering a single cast part is the most expensive way to buy. We have to set up the vacuum machine, mix the resin, and run the heating oven for just one unit. However, if you order twenty units, we can optimize the workflow. We can pour multiple molds simultaneously and cure them in the same oven cycle. The technician's setup time is amortized across the entire batch.
This "Batch Efficiency" explains why the first part might cost $100, but the twentieth part only costs $30. Jucheng Precision actively encourages batch ordering. By consolidating your prototype needs into a single run of 20-50 units, you unlock significant labor efficiencies that drive the per-unit price down closer to production levels.
JUCHENG-Wert: Preisgestaltung für Leistung
We do not offer the cheapest plastic on the market; we offer the most accurate simulation of your final product. Jucheng Precision prices our casting services based on a transparent calculation of material volume, labor hours, and finishing requirements. We employ veteran technicians who minimize scrap rates and maximize mold life, passing those savings directly to you. When you see our quote, understand that you are investing in a process that guarantees your prototype will function, fit, and feel exactly like the mass-produced version, de-risking your entire product launch.

