


Miniaturisierungstrends in der Unterhaltungselektronik und medizinischen Diagnostik stellen einen gewaltsamen Angriff auf traditionelle Fertigungsgrenzen dar. Wenn ein Konstrukteur ein CAD-Modell für einen Hochleistungs-Drohnenrahmen oder einen tragbaren chirurgischen Sensor finalisiert, ist der Hauptgegner nicht das strukturelle Versagen, sondern die Physik der Erstarrung. In der Hochgeschwindigkeitswelt der Präzisionshardware ist das Dünnwand-Spritzgussverfahren ein Wettlauf gegen die "thermische Uhr". Wenn die Wandstärken unter 1,0 mm fallen, verliert das geschmolzene Polymer – das als thermischer Isolator wirkt – fast augenblicklich seine Energie, sobald es den gekühlten Stahl der Form berührt. Wenn der Hohlraum nicht innerhalb eines Sekundenbruchteils gefüllt wird, "friert die Schmelze ein", was zu Kurzspritzguss und katastrophaler Chargenverwerfung führt. Die Bewältigung dieses Engpasses erfordert mehr als nur hohen Druck; es erfordert eine spezialisierte Infrastruktur aus Hochgeschwindigkeits-Spritzgießmaschinen und chirurgischer Formenentlüftung. Jucheng Precision agiert als hochpräzises Fertigungszentrum und bietet die technische Tiefe und spezialisierte Spritzgussverfahren Steuerung, die erforderlich ist, um sicherzustellen, dass Ihre ultradünnen Gehäuse das mechanische Rückgrat und die ästhetische Seele besitzen, die für den Markteintritt erforderlich sind.
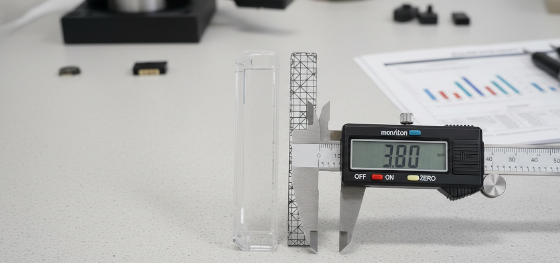
Die Etablierung einer stabilen Dünnwand-Produktionsserie erfordert die Ablehnung der "Allzweck"-Spritzgusslogik. Standard-Spritzgießmaschinen fehlt die Beschleunigung und hydraulische Reaktionszeit, um eine 0,5-mm-Wand zu füllen, bevor die Polymerketten erstarren. Jucheng Precision beseitigt diese "Fließverzögerungs"-Katastrophen durch den Einsatz von vollelektrischen und Hybridpressen mit Stickstoff-Akkumulatoren – Hochdruckreservoiren, die einen momentanen Energieschub liefern, um die Schmelze in den Hohlraum zu schießen. Dieser Leitfaden zerlegt die Physik des L/t-Verhältnisses, die Notwendigkeit von hoch-MFI-Harzen und warum unsere "flashfreie" Werkzeugausstattung die obligatorische Versicherungspolice für Hardware-Innovatoren im Elektronikmarkt 2026 ist. Wir "füllen nicht nur Hohlräume"; wir managen ein thermodynamisches Ereignis, das im Bruchteil einer Sekunde stattfindet.
Strömungsdynamik: Das L/t-Verhältnis-Paradoxon meistern
Mechanische Geschwindigkeit: Die Rolle von Stickstoff-Akkumulatoren
Atmosphärische Integrität: Chirurgische Entlüftung für Hochgeschwindigkeitsluft
Materialhoheit: Auswahl von hoch-MFI-Polymeren
JUCHENG-Protokoll: Null-Fehler-Dünnwand-Ausführung
Strömungsdynamik: Das L/t-Verhältnis-Paradoxon meistern
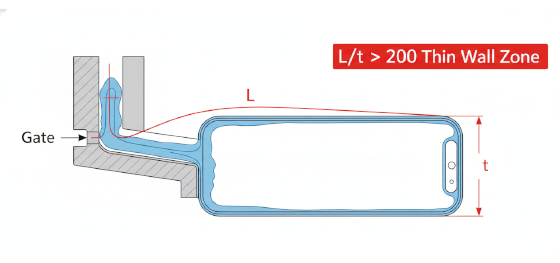
Die mechanische Machbarkeit bei dünnwandiger Bauweise wird durch das Verhältnis von Länge zu Wandstärke (L/t) bestimmt. Diese Kennzahl definiert die maximale Strecke, die ein geschmolzenes Polymer (L) relativ zur nominalen Wandstärke (t) zurücklegen kann, bevor der Druckabfall unüberwindbar wird. In einem Standard- Spritzgussdesign, gilt ein L/t-Verhältnis unter 150 als sicher. Allerdings überschreitet das Dünnwand-Spritzgussverfahren dieses Verhältnis häufig auf über 250. Wenn Sie eine 0,8 mm dicke Wand konstruieren, die 200 mm überspannen muss, verlangen Sie im Wesentlichen, dass sich der Kunststoff unter extremem Druck wie Wasser verhält. Jucheng Precision nutzt Moldflow-Simulationen, um diese "Fließwege" zu kartieren. Wenn das L/t-Verhältnis die physikalische Grenze des Materials überschreitet, stoppt die Schmelzfront, was zu schwachen Bindenähten und Lufteinschlüssen führt. Wir lösen dies durch "Flow Leader"-Strategien und Mehrfachangusskonfigurationen, die einen langen, unmöglichen Fließweg effektiv in mehrere kleinere, handhabbare Segmente aufteilen. Wir behandeln Ihre Geometrie als ein Puzzle der Fluiddynamik und stellen sicher, dass jeder Winkel des Teils 100% Dichte erreicht, bevor die erste molekulare Bindung erstarrt.
Mechanische Geschwindigkeit: Die Rolle von Stickstoff-Akkumulatoren
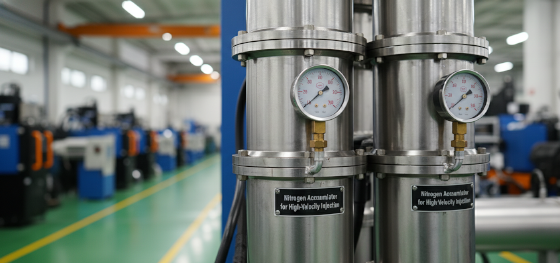
Die Einspritzgeschwindigkeit ist die primäre Verteidigung gegen vorzeitige Erstarrung. In einem Dünnwand-Spritzgussverfahren, wird die "Füllzeit" oft in Millisekunden gemessen. Standard-Hydraulikmaschinen, die auf die langsame Reaktion einer Pumpe angewiesen sind, können nicht schnell genug Spitzengeschwindigkeit erreichen, um dem Kühlzyklus zuvorzukommen. Jucheng Precision setzt spezielle Hochgeschwindigkeitspressen mit hydraulischen Druckspeichern ein. Diese stickstoffgefüllten Zylinder wirken wie ein "Adrenalinschub" für die Maschine und geben einen massiven Energieburst frei, der die Einspritzschnecke auf Geschwindigkeiten von über 600 mm/s beschleunigt. Dadurch können wir ein komplexes medizinisches Gehäuse füllen, bevor die "Eingefrorene Schicht" des Kunststoffs den Fluss abwürgen kann. Nachfolgend ist das technische Leistungsdelta dargestellt, das wir beim Vergleich von Standard-Spritzguss mit Dünnwand-Spritzguss beobachten:
| Prozessvariable | Standard-Spritzguss | Dünnwand-Spritzguss (JUCHENG) |
|---|---|---|
| Einspritzgeschwindigkeit | 50 - 150 mm/s | 300 - 800+ mm/s |
| Einspritzdruck | 10.000 - 15.000 PSI | 22.000 - 35.000+ PSI |
| Fill Time | 1.0 - 3.0 Seconds | 0.1 - 0.5 Seconds |
Atmosphärische Integrität: Chirurgische Entlüftung für Hochgeschwindigkeitsluft
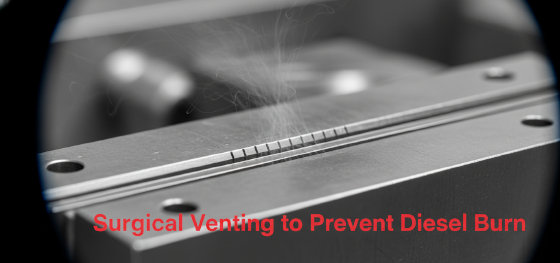
Atmospheric resistance becomes an explosive force at high velocities. When molten plastic enters a mold in 0.2 seconds, the air inside the cavity must be evacuated at the speed of sound. If the venting is insufficient, the air is compressed so violently that it ignites, resulting in injection molding burn marks—a phenomenon known as the "Diesel Effect." In a thin-walled enclosure, these burn marks are more than cosmetic; they represent a carbonized weak point that will crack under stress. Jucheng Precision toolmakers utilize "Surgical Venting" protocols, cutting micro-channels (often 0.015mm deep) at the end of every flow path and around every internal mounting boss. We utilize vacuum-assist venting for the most punishing geometries, physically sucking the air out of the cavity mere milliseconds before the plastic arrives. We don't just "inject resin"; we manage the atmosphere inside the steel to ensure your parts arrive pristine and structurally sovereign.
Materialhoheit: Auswahl von hoch-MFI-Polymeren
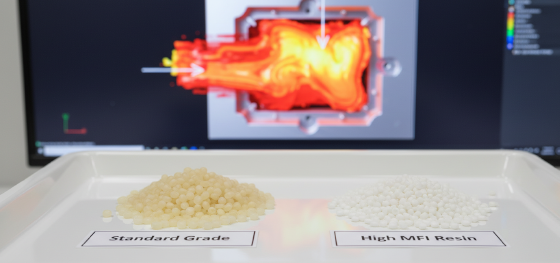
Rheology dictates the "Success Ceiling" of the Dünnwand-Spritzgussverfahren. Standard Spritzgussmaterialien often possess a molecular weight that is too high for thin-section travel. Jucheng Precision engineers act as your "Resin Navigators," steering projects toward materials with a high Melt Flow Index (MFI). For example, a standard ABS might have an MFI of 10, whereas a thin-wall grade ABS can reach 40 or higher. This lower viscosity reduces the internal pressure required to fill the part, effectively lowering the tonnage requirement and preventing Spritzgussgrat. We also analyze the "Crystallization Speed" of the resin; for thin walls, we need polymers that remain fluid long enough to pack out the features, but solidify instantly once the pressure is held. By matching the polymer chemistry to the high-velocity cycle, we ensure your prototypes possess the flexural modulus needed for ruggedized electronics without the manufacturing fragility of standard mockups.
JUCHENG-Protokoll: Null-Fehler-Dünnwand-Ausführung
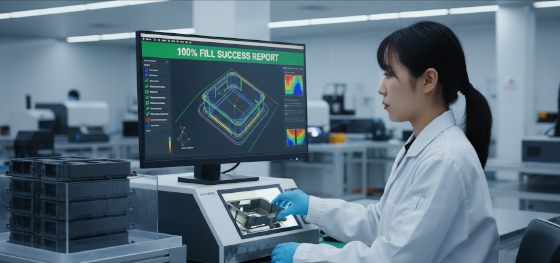
Engineering excellence at Jucheng Precision is built on the foundation of predictive metrology and rigid tooling. Because thin-wall molding requires extreme pressures (exceeding 25,000 PSI), the mold itself must be a fortress. Our facility, housing over 150 CNC machines and 25 high-precision 5-axis centers, is optimized for the aggressive machining of hardened H13 and S136 tool steels. We utilize extra-large support pillars and thicker mold plates to prevent "Mold Flex," which is the primary cause of dimensional drift in thin-walled components. When you upload a CAD file to our facility, our veteran engineers perform a comprehensive "L/t Audit" and Moldflow analysis. We identify the "Hot Spots" and "Pressure Gaps" that threaten your part's integrity before a single chip of steel is cut. Stop gambling your R&D budget on vendors who "hope" their machines are fast enough. Leverage our decade of high-velocity mastery to validate rapidly and scale profitably. Contact our technical team today for a free DFM review and see how we can turn your digital miniaturization intent into a structurally indestructible, thin-walled reality.

