


Pixel treffen an der kritischsten Stelle des Rapid Prototypings auf flüssigen Gummi. Die Umwandlung eines hochauflösenden CAD-Modells in eine funktionsfähige Charge von Polyurethan-Teilen erfordert mehr als nur einen 3D-Drucker; es erfordert einen einwandfrei ausgeführten Silikonform-Herstellungsprozess. Während sich die Branche auf die Geschwindigkeit der additiven Fertigung konzentriert, bleibt das wahre "Herz" der Kleinserienproduktion die manuelle, handwerklich geprägte Herstellung der Silikonform für Guss. Dieser Prozess ist im Wesentlichen eine Form der parasitären Replikation. Wir verwenden ein physisches Master-Modell, um einen Block aus flüssigem, bei Raumtemperatur vulkanisierendem (RTV) Silikon zu "infizieren" und es zu zwingen, sich jedes mikroskopische Detail der Oberflächenarchitektur des Originals einzuprägen. Die Beherrschung dieses Übergangs unterscheidet einen groben Garagen-Hobbyisten von einem industriellen Fertigungspartner. Wenn die Form versagt, versagt die gesamte Charge. Dieser Leitfaden bietet eine forensische Analyse der fünf Phasen der Formenherstellung mit 1000 Wörtern, die das Geheimnis lüftet und die technische Strenge offenlegt, die für einen perfekten Guss erforderlich ist.

Master-Modell-Geometrie und Oberflächenversiegelung
Trennlinien-Design und strukturelle Rahmung
Atmosphärische Entgasung und Silikon-Gießphysik
Thermische Aushärtung und Master-Modell-Extraktion
JUCHENG Qualitätskontrolle und Fehlervermeidung
Master-Modell-Geometrie und Oberflächenversiegelung
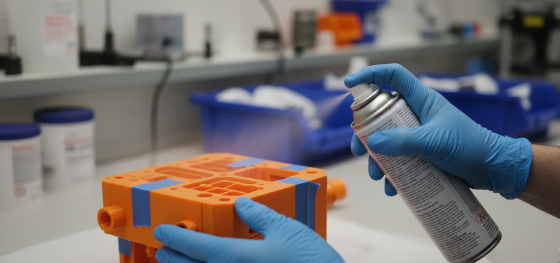
Die Integrität des Fundaments bestimmt die endgültige Qualität jedes Gussstücks. Bevor der erste Tropfen Silikon gemischt wird, muss das Master-Modell – typischerweise ein CNC-gefrästes oder SLA-gedrucktes Bauteil – einer gründlichen Oberflächenbehandlung unterzogen werden. Silikon ist ein unnachgiebiges Medium; es erfasst VDI-Texturen ebenso leicht wie versehentliche Kratzer oder Fingerabdrücke. Unsere Techniker beginnen mit der Versiegelung des Master-Modells, um eine "Aushärtungshemmung" zu verhindern. Bestimmte 3D-Druckharze enthalten Schwefel- oder Zinnverbindungen, die das Silikon chemisch "vergiften" und eine klebrige, unausgehärtete Masse an der Grenzfläche hinterlassen. Wir verwenden spezielle chemische Dichtungsmittel und leistungsstarke Trennmittel, um eine mikroskopische Barriere zu schaffen. Dies gewährleistet später eine saubere Trennung. Für Teile, die eine hochglänzende Ästhetik erfordern, polieren wir das Master-Modell auf eine SPI-A2-Oberfläche. Dies ist die einzige Phase, in der wir die Textur des gesamten Silikonform-Herstellungsprozesses bestimmen können. Sobald das Silikon ausgehärtet ist, ist die Oberflächenbeschaffenheit dauerhaft im Werkzeug verankert.
Trennlinien-Design und strukturelle Rahmung
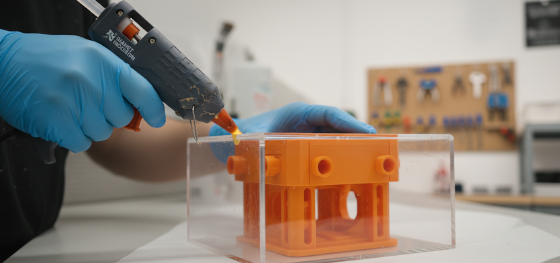
Die Konstruktion einer Form ist im Wesentlichen eine Übung in der Planung der "großen Flucht". Wir müssen genau bestimmen, wo die beiden Formhälften aufeinandertreffen – die Trennlinie. Dies ist eine manuelle, fähigkeitsintensive Phase, die eine "Clay-up"- oder "Schwebeguss"-Strategie beinhaltet. Für komplexe Geometrien mit Hinterschneidungen verwenden unsere Formenbauer eine Zickzack-Trennlinie. Dies vergrößert die Oberfläche der Naht und verhindert, dass sich die Form unter dem Gewicht des Harzes verschiebt. Anschließend konstruieren wir einen starren Rahmen, in der Regel aus Acrylplatten, um das Silikon aufzunehmen. Dieser Rahmen muss dicht sein und mit Industrieklebstoffen abgedichtet werden. In diesem Rahmen platzieren wir strategisch "Passmarken" – konische Vertiefungen, die als mechanische Verriegelungen dienen. Diese Marken stellen sicher, dass Teil A und Teil B der Form bei jedem Zusammenfügen mit Sub-Millimeter-Präzision ausgerichtet sind. Eine schlecht konstruierte Trennlinie führt zu "Grat" – dem hässlichen überschüssigen Kunststoff, der auf ein minderwertiges Prototyp hinweist. Bei Jucheng Precision konstruieren wir für Unsichtbarkeit.
Atmosphärische Entgasung und Silikon-Gießphysik
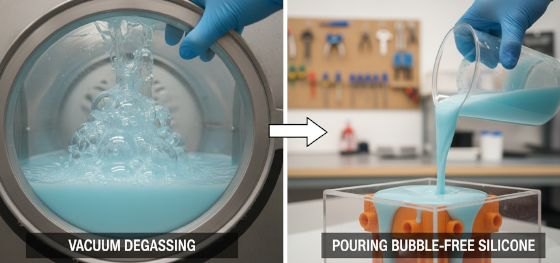
Das Mischen von zweikomponentigem RTV-2-Silikon führt unweigerlich zu einem massiven Volumen an atmosphärischer Luft. Wenn es direkt gegossen wird, würden diese Millionen mikroskopischer Blasen am Master-Modell haften bleiben, was zu einem Teil führt, das mit "Pickeln" oder Hohlräumen bedeckt ist. Wir verhindern dies durch "totale Evakuierung". Das gemischte Silikon wird in eine Vakuumkammer gelegt und einem tiefen Vakuum ausgesetzt – typischerweise 29 Zoll Quecksilbersäule. Unter diesem Unterdruck dehnen sich die Blasen heftig aus, steigen an die Oberfläche und "kochen" über, bevor die Mischung zu einer dichten, blasenfreien Flüssigkeit kollabiert. Dies ist die volatilste Phase des Silikonform-Herstellungsprozesses. Nach der Entgasung gießen wir das Silikon in einem dünnen, gleichmäßigen Strahl aus beträchtlicher Höhe in den Formkasten. Dieser "lange Guss" dehnt alle verbleibenden Luftblasen weiter, bis sie platzen. Wir gießen in den tiefsten Punkt des Rahmens, sodass die Flüssigkeit natürlich um das Master-Modell aufsteigt. Dieser Bottom-up-Ansatz verhindert, dass Luft in tiefen Rippen oder Sacklöchern eingeschlossen wird, und gewährleistet einen perfekten Negativabdruck.
Thermische Aushärtung und Master-Modell-Extraktion
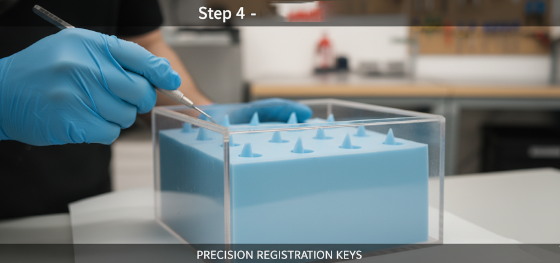
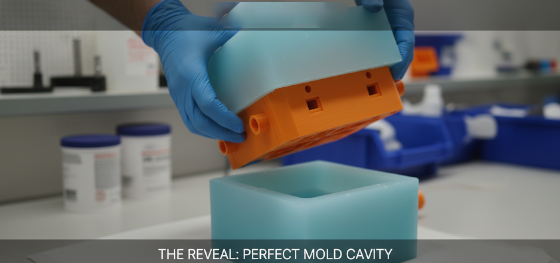
Chemie erfordert Geduld und kontrollierte Thermodynamik. Obwohl "RTV" für Raumtemperatur-Vulkanisation steht, beschleunigen und stabilisieren wir die Aushärtung oft in digitalen Öfen bei 40 °C. Dies verhindert "lineares Schrumpfen" und stellt sicher, dass die Form die exakten Abmessungen der CAD-Datei beibehält. Sobald das Silikon von einer Flüssigkeit zu einem Elastomer mit hoher Reißfestigkeit übergegangen ist, beginnt die "Ausgrabung". Dies ist ein chirurgischer Eingriff. Mit Präzisionsskalpellen schneiden unsere Techniker entlang der geplanten Trennlinie. Dies ist kein gerader Schnitt; es ist ein feiner, welliger Einschnitt, der es der Form ermöglicht, perfekt wieder "einzurasten". Dann hebeln wir das Silikon vorsichtig auseinander und extrahieren das Master-Modell. Was bleibt, ist ein makelloser, hochauflösender Hohlraum – ein stiller, leerer Geist Ihres Designs, bereit, mit Polyurethanharz gefüllt zu werden. Damit ist die primäre Herstellungsphase der Silikonform für den Guss abgeschlossen, aber das Werkzeug ist noch nicht produktionsbereit. Wir müssen die Form zunächst mit einem letzten Wärmezyklus "konditionieren", um eventuelle Restfeuchtigkeit zu entfernen.
JUCHENG Qualitätskontrolle und Fehlervermeidung
Standardisierung ist der Feind von Fertigungsfehlern. Viele Boutique-Werkstätten behandeln den Silikonform-Herstellungsprozess als Ad-hoc-Handwerk, was zu inkonsistenten Teileabmessungen und Oberflächenfehlern führt. Jucheng Precision arbeitet nach einem strengen ISO-zertifizierten Rahmen. Wir überwachen die "Topfzeit" jeder Silikoncharge mit digitalen Timern. Wir überprüfen die Mischungsverhältnisse mit hochpräzisen Waagen, um sicherzustellen, dass die Shore-A-Härte des endgültigen Werkzeugs genau wie konstruiert ist. Wenn eine Form auch nur einen mikroskopischen Riss oder eine einzelne Luftblase auf einer kritischen kosmetischen Oberfläche aufweist, wird sie sofort verschrottet und neu hergestellt. Wir verstehen, dass unsere Kunden in der Medizin- und Automobilbranche für lebenswichtige Tests auf diese Teile angewiesen sind. Eine Form, die "gut genug" ist, ist ein Fehlschlag. Wir liefern Fertigungssouveränität durch Prozessdisziplin und stellen sicher, dass Ihr hundertstes Teil genauso maßgenau ist wie Ihr erstes. Erleben Sie den Unterschied, den professioneller Formenbau in Ihren Hardware-Lebenszyklus bringt. Kontaktieren Sie JUCHENG noch heute für eine kostenlose DFM-Überprüfung Ihres nächsten Projekts.

