


Produktionslinien kommen zum Stillstand, wenn die physische Realität eines Teils die digitalen Grenzen der CAD-Datei nicht erreicht. In der Hochgeschwindigkeitsumgebung der Präzisionsfertigung ist das Auftreten eines Kurzspritzguss Defekts—ein unvollständiges Teil, bei dem geschmolzener Kunststoff den gesamten Hohlraum nicht füllt—mehr als ein visueller Fehler; es ist ein strukturelles Versagen, das eine gesamte Charge von Gehäusen oder Komponenten wertlos macht. Dieser spezifische Fehler signalisiert, dass das geschmolzene Polymer buchstäblich "die Energie ausgegangen ist", bevor es die Ziellinie erreicht hat. Die Pathologie von Spritzgussfehler zu navigieren erfordert, die vereinfachende Annahme zu verwerfen, dass "mehr Druck alles löst". Eine Erhöhung der Einspritzkraft auf ein grundlegend fehlerhaftes Werkzeug führt oft zu Blitzbildung oder verbrannten Harzen, ohne jemals eine vollständige Füllung zu erreichen. Jucheng Precision agiert als Autorität in der Fluiddynamik und nutzt fortschrittliche Simulation und hochpräzise Angusskanäle, um sicherzustellen, dass jede dünne Rippe und jeder entfernte Schnappverschluss das notwendige Materialvolumen und den notwendigen Druck erhält, wodurch das Risiko unvollständiger Geometrie in Ihren ambitioniertesten Designs effektiv beseitigt wird.
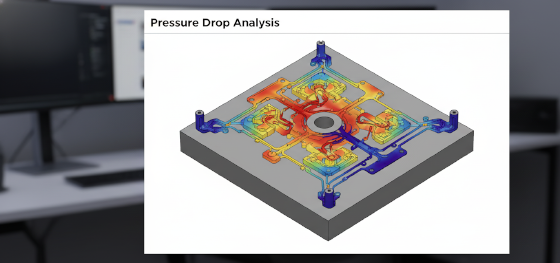
Die Beseitigung von Kurzschüssen erfordert eine forensische Untersuchung der Reise der "Schmelzfront". Während der Kunststoff von der Düse durch die Angusskanäle und in die komplizierten Details des Werkzeugs wandert, kämpft er einen aussichtslosen Kampf gegen Wärmeverlust und Reibungswiderstand. Wenn der Weg zu eng ist oder die Luft im Hohlraum keinen Ausweg hat, stoppt der Fluss und erstarrt vorzeitig. Jucheng Precision eliminiert diese "vorzeitigen Tode", indem es vor dem Schneiden des ersten Blocks aus P20-Stahl eine chirurgische Moldflow-Analyse durchführt. Wir identifizieren, wo die Kunststoffgeschwindigkeit auf gefährliche Werte abfällt, und schlagen Angussoptimierungen vor, um die Schmelze in Bewegung zu halten. Dieser Leitfaden zerlegt die Logistik der Angussgrößenbestimmung, die Thermodynamik der Dünnwandkühlung und die unsichtbare Barriere des Luftgegendrucks, um sicherzustellen, dass Ihre Hardware zu 100% vollständig ankommt.
Flüssigkeitserschöpfung: Definition des Kurzschussphänomens
Logistik des Drucks: Anguss- und Angusskanalbeschränkungen
Thermodynamische Barrieren: Das Einfrieren bei Dünnwänden
Atmosphärische Sabotage: Entlüftung und Luftgegendruck
JUCHENG-Protokoll: Wissenschaftliche Simulation für vollständige Füllungen
Flüssigkeitserschöpfung: Definition des Kurzschussphänomens
Molekulare Stagnation tritt auf, wenn die kinetische Energie der Polymerschmelze von den Widerstandskräften der Form überwältigt wird. Ein Kurzspritzguss Ereignis ist die physische Manifestation dieses Energieungleichgewichts. Stellen Sie sich ein Angusskanalsystem als eine Hochdruckautobahn vor; wenn der Kunststoff in die Form eintritt, stößt er auf Reibung an den kalten Stahlwänden. Diese Reibung erzeugt "Schererwärmung", die den Kunststoff flüssig hält, aber auch einen massiven "Druckabfall" verursacht. Bis die Schmelze die äußersten Enden eines großen Teils erreicht, kann der Druck unter die Schwelle gefallen sein, die erforderlich ist, um den Kunststoff in enge Ecken zu zwingen. Amateure betrachten dies oft als einfaches Maschineneinstellungsproblem, aber es ist tief in dem "nicht-newtonschen" Verhalten von Kunststoffen verwurzelt. Wenn die Viskosität zu hoch oder der Fließweg zu verwinkelt ist, wird die Schmelzfront träge und hört schließlich ganz auf, sich zu bewegen. Wir behandeln jeden Hohlraum als thermodynamische Rennstrecke und stellen sicher, dass die "Schmelzfrontgeschwindigkeit" hoch genug bleibt, um den Kunststoff bis zum letzten Mikrometer des Teils in seinem flüssigen Zustand zu halten.
Logistik des Drucks: Anguss- und Angusskanalbeschränkungen
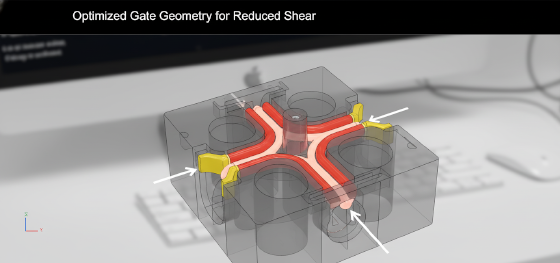
Die Angussgeometrie dient als primärer Engpass für die Hohlraumfüllung. Viele Werkzeugbauer entwerfen kleine, restriktive Angüsse, um das "Entgraten" zu erleichtern, aber dies löst oft Kurzspritzguss bei komplexen Teilen aus. Ein kleiner Anguss zwingt den Kunststoff, mit extremen Geschwindigkeiten zu fließen, was zu Materialabbau führen kann, aber wichtiger ist, dass er einen massiven Druckverlust zu Beginn des Füllzyklus verursacht. Wenn der Druckabfall über den Anguss 40% der Gesamtkapazität der Maschine beträgt, bleibt sehr wenig "Treibstoff" im Tank, um die tatsächlichen Teileigenschaften zu füllen. Die Ingenieure von Jucheng Precision nutzen wissenschaftliche Formgebungsprinzipien, um Angusskanäle und Angüsse basierend auf "Scherraten"-Daten zu dimensionieren. Wir stellen sicher, dass der Fließweg ein allmählicher Druckabfall ist und keine plötzliche Klippe. Durch die Optimierung der Angussplatzierung—in der Nähe der dicksten Abschnitte und mit einem "progressiven Füllen" in Richtung der dünneren Bereiche—bieten wir die Fertigungsversicherung, die erforderlich ist, um 100% Dichte in jedem Schuss zu erreichen.
Thermodynamische Barrieren: Das Einfrieren bei Dünnwänden
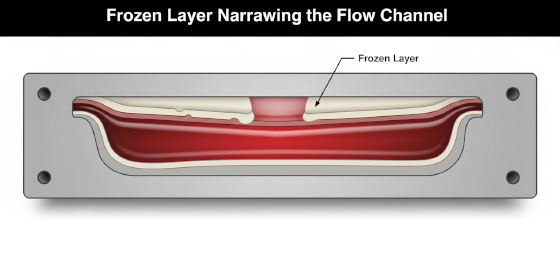
Thermisches Abschrecken ist der natürliche Feind von dünnwandigen Gehäusen. In der modernen Elektronik, wo Wandstärken oft unter 1,5 mm fallen, wird das geschmolzene Kunststoff durch einen Spalt gepresst, der von beiden Seiten schnell abkühlt. Wenn die Schmelze den Stahl berührt, bildet sie eine "eingefrorene Schicht"—eine Haut aus festem Kunststoff, die den Fließkanal effektiv verengt. Wenn die Wand zu dünn ist oder die Einspritzgeschwindigkeit zu langsam, treffen sich die beiden eingefrorenen Schichten von oben und unten in der Mitte und erzeugen ein "Einfrieren", das jeden weiteren Fluss blockiert. Dies ist der Katalysator für Kurzspritzguss in high-precision medical devices and smart home hubs. Jucheng Precision combats this by utilizing "High-Speed Injection" protocols. By filling the mold in a fraction of a second, we outrun the cooling cycle, keeping the core of the plastic molten long enough to reach the distal features. We also recommend materials with high "Melt Flow Index" (MFI) for these applications, ensuring the resin has the inherent slipperiness needed to navigate narrow geometric corridors.
Atmosphärische Sabotage: Entlüftung und Luftgegendruck
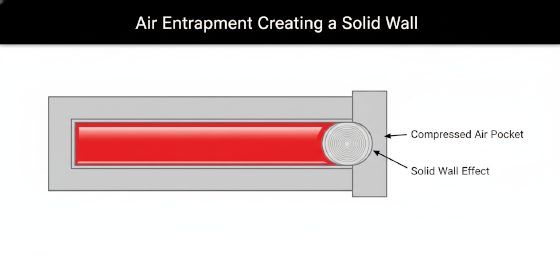
Compressed air acts as a solid physical wall inside the tool. Before the plastic enters, the mold cavity is full of atmospheric air. As the melt front advances, it must push this air out through the vents. If the vents are clogged, too small, or poorly located, the trapped air becomes pressurized. This "Air Backpressure" pushes back against the molten plastic with equal force. In extreme cases, the pressure of the trapped air equals the injection pressure, causing the flow to stop—resulting in a "Short Shot" even though the machine has plenty of power. This is one of the most frequently misdiagnosed Spritzgussfehler. Jucheng Precision manages this atmospheric sabotage by utilizing "Surgical Venting." We cut micro-channels (0.015mm to 0.03mm deep) at the end of every flow path and around complex bosses. This allows the air to escape at the speed of sound while keeping the viscous plastic contained. We don't just fill cavities; we manage the atmosphere inside the steel, ensuring the path is always clear for a perfect fill.
JUCHENG-Protokoll: Wissenschaftliche Simulation für vollständige Füllungen
Engineering success at Jucheng Precision is built on the foundation of the proactive fill audit. We do not wait for incomplete parts to appear during mold trials; we predict them in the digital realm. When you upload a CAD file to our facility, our veteran engineers perform a comprehensive Moldflow simulation to identify "Flow Hesitation" and "Pressure Bottlenecks." We analyze the "Fill Time" and "Pressure at End of Fill" to guarantee that your parts arrive retail-ready. Our facility, equipped with 150+ CNC machines and high-speed injection presses, provides the precision needed to execute the complex venting and gating strategies required for a zero-defect launch. Stop compromising your project's integrity with parts that are "almost" complete. Not sure if your wall thickness is uniform or your gate size is sufficient? Upload your 3D CAD file to JUCHENG today for a Free DFM Review. Our experts will identify Spritzgussfehler before they cost you money, ensuring your transition to mass production is stable, complete, and profitable.

