

Die Validierung komplexer organischer Geometrien und hohler interner Kanäle direkt vom CAD-Bildschirm aus ist in der frühen Forschungs- und Entwicklungsphase eine massive physische Hürde. Die Spezifikation von Rapid-Prototyping-3D-Druck bietet Ihren Entwicklungsteams einen außergewöhnlich schnellen, zerstörungsfreien Weg, um ästhetische Proportionen zu verifizieren und Montagespiele zu testen, ohne sich auf teure Werkzeuge festzulegen. Dieses additive Verfahren bildet den Kern moderner Rapid-Prototyping-Dienstleistungen und nutzt gezielte Hochenergie-Lichtstrahlen, um Rohpolymere und -metalle in präzise, geschichtete Teile mit nahezu null Materialabfall auszuhärten oder zu sintern.

Leiden Sie unter geschichteten Teilen, die unter dynamischer Belastung scheren, oder weisen Sie raue Oberflächen auf, die vor Kundenterminen umfangreiche manuelle Nachbearbeitung erfordern? Wenn Konstruktionen exportiert werden, ohne zu analysieren, wie Stützstrukturen die lokale Oberflächenrauheit verändern oder wie die Schichtorientierung die Zugfestigkeit beeinflusst, reißen die resultierenden Teile entlang ihrer Laminatbahnen. Die proaktive Auswahl der optimalen additiven Technologie und deren Abstimmung auf Ihre mechanischen Anforderungen ist der beste Weg, um Ihren Produktentwicklungszeitplan zu sichern.
Lassen Sie uns untersuchen, wie die additive Fertigung Ihre Validierungszyklen verkürzt, die mechanischen Grenzen der SLA-, SLS- und DMLS-Technologien vergleichen und die wirtschaftliche Schwelle für den Übergang von gedruckten Teilen zum Schnellwechsel-Spritzguss analysieren.
Wie additive Fertigung Forschung und Entwicklung beschleunigt
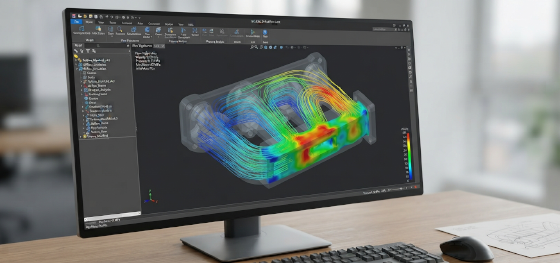
Die Umgehung standardmäßiger Bearbeitungseinrichtungen ist der Hauptvorteil der Integration des 3D-Drucks in Ihren Workflow. Das traditionelle subtraktive Fräsen ist durch den Werkzeugzugriff begrenzt und erfordert komplexe Mehrachsen-Setups und kundenspezifische Vorrichtungen. Dieser digitale-zu-physische additive Fertigungsprozess baut Geometrien Schicht für Schicht direkt aus Ihren CAD-Slices auf und ermöglicht so völlige Designfreiheit.
Diese Geschwindigkeit ermöglicht es Produktentwicklern, ihre Design-Validierungsschleifen von Wochen auf Stunden zu komprimieren. Durch das Drucken mehrerer Designvarianten in einer einzigen Übernacht-Charge können Ingenieure Passform, Form und Ergonomie gleichzeitig physisch bewerten. Diese schnelle Iteration verkürzt die Gesamt Rapid-Prototyping-Prozesses, und hilft Ihrem Team, Freiraumfehler zu identifizieren und Teile lange vor der Freigabe von Werkzeugzeichnungen zu optimieren.
Vergleich der wichtigsten 3D-Drucktechnologien (SLA vs. SLS vs. DMLS)
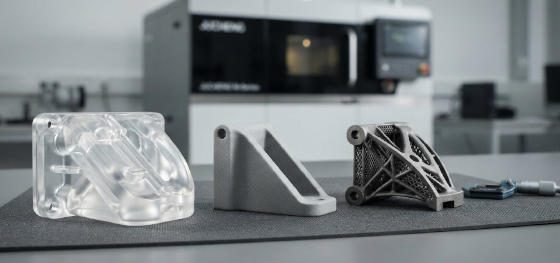
Um den maximalen Nutzen aus dem Rapid-Prototyping-3D-Druck zu ziehen, müssen Konstrukteure zwischen den standardmäßigen additiven Verfahren auf der Grundlage der rohen physikalischen Einschränkungen unterscheiden. Die erste große Option ist die Stereolithographie (SLA). Dieses Verfahren nutzt UV-Laser, um flüssigen Photopolymer-Harz auszuhärten und Bauteile mit glatten, porenfreien Oberflächen und präzisen Toleranzen herzustellen, was es zur bevorzugten Wahl für detaillierte kosmetische Attrappen macht.
Für robuste, lasttragende Teile, selektives Lasersintern (SLS) wird spezifiziert. Das Sintern nutzt einen CO2-Laser, um Nylonpulver (wie PA12 oder PA11) zu dichten, festen Strukturen zu verschmelzen. Da das Pulverbett das Bauteil während des Drucks stützt, benötigt SLS keine physischen Stützsäulen, was extreme geometrische Freiheit ermöglicht. Für strukturelle Metallteile, direktes Metall-Lasersintern (DMLS) verschmilzt hochreine Metallpulver mit Hochleistungslasern und liefert dichte Titan- oder Stahlkomponenten für extreme Umgebungen.
Visuelle Modelle vs. funktionale Prototypen
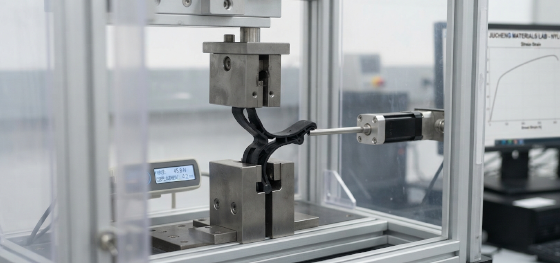
Die Auswahl der falschen Druckmethode für Ihre spezifischen Validierungsziele kann zu irreführenden Testergebnissen führen. Beispielsweise führt die Verwendung von SLA-Harz zum Testen von Schnappverbindungen oder Filmscharnieren oft dazu, dass Teile aufgrund der hohen Materialversprödung beim ersten Zyklus brechen. SLA ist streng für visuelle Bewertungen, Gleitsitzprüfungen und Silikonform-Master optimiert.
Um die tatsächliche mechanische Festigkeit zu testen, sind SLS-Nylon oder DMLS-Metall obligatorisch. Diese Materialien können echten funktionalen Kräften standhalten, sodass Sie Drucklecktests an Fluidverteilern durchführen, die Rückhaltekräfte von Schnappverbindungen verifizieren und physische Gewinde unter Drehmoment bewerten können. Da gesinterte Teile jedoch eine raue, pudrige Oberfläche besitzen, benötigen sie eine sekundäre Politur oder Klarlackbeschichtung, um kosmetische visuelle Präsentationsstandards zu erreichen.
Skalierung: Wann man vom 3D-Druck zum Spritzguss übergeht
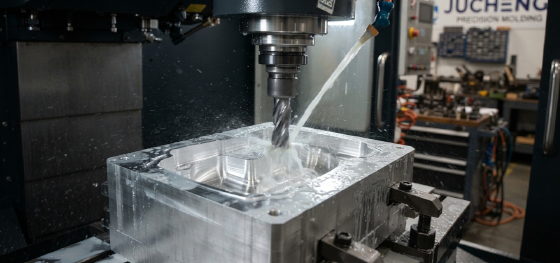
Während der 3D-Druck für Chargen unter 50 Einheiten äußerst kosteneffektiv ist, stellen sein hoher Stückpreis und langsame Zykluszeiten einen massiven Engpass dar, wenn Ihre Volumenanforderungen skalieren. Wenn Ihr Projekt Hunderte oder Tausende von funktionalen Teilen erfordert, ist der Übergang vom additiven Druck zum Schnellwerkzeugbau der praktischste Weg, um niedrigere Stückkosten und produktionsreife Materialeigenschaften zu sichern.
Bei Jucheng Precision überbrücken wir diese Skalierungslücke, indem wir Rapid-Tooling-Dienste direkt in unsere additiven Fertigungsbereiche integrieren. Wir fertigen modulare Aluminium- oder Weichstahlformen in Tagen unter Nutzung unserer über 35 automatisierten Spritzgussmaschinen (von 50 bis 650 Tonnen), um Chargen von 100 bis 10.000 Komponenten mit produktionsreifen Thermoplasten herzustellen. Dieser nahtlose Übergang stellt sicher, dass Ihre Teile in unserer 3D-Druckabteilung validiert und dann unter einem Dach auf Volumen skaliert werden, wodurch Ihre Gesamtkosten für Rapid-Prototyping-Dienste außergewöhnlich niedrig bleiben.
FAQ: Kritische Fragen zum Rapid-Prototyping-3D-Druck
Unser Ingenieurteam hat professionelle, präzise Lösungen für die häufigsten Qualitätsprobleme bei schnellen 3D-Druckläufen zusammengestellt:
Was verursacht die anisotrope Festigkeitsschwäche bei gedruckten Teilen?
Gedruckte Teile besitzen Anisotropie weil sie Schicht für Schicht aufgebaut werden; die mechanischen Bindungen entlang der Z-Achse (zwischen den gedruckten Schichten) sind schwächer als die Bindungen entlang der X- und Y-Achsen (entlang der Schichtbahnen).Können SLA-Harze standardmäßiges industrielles Gewindeschneiden verarbeiten?
Nein, Standard-SLA-Harze sind zu spröde und brechen oder reißen leicht unter der Torsionsspannung eines Gewindeschneidwerkzeugs. Wir empfehlen, metallische Gewindeeinsätze zu konstruieren, die nach dem Aushärten in die gedruckten Teile eingepresst oder warm eingebettet werden.Why is sandblasting or tumbling necessary for SLS printed parts?
SLS uses raw powders, leaving a textured, powdery finish on raw printed surfaces. We run finished nylon parts through automated tumbling and sandblasting to remove loose powder, creating a uniform, satin-matte texture.Why is the layer height parameter critical in rapid prototyping 3d printing setups?
Layer height dictates both the visual resolution of cosmetic curves and the degree of anisotropic strength weakness; thinner layers increase detail but increase total print times.

