

Zuzusehen, wie sich ein massives Rohblech Titan unter intensiver thermischer Belastung langsam verzieht und kräuselt wie ein sterbendes Blatt, ist der Albtraum eines jeden Ingenieurs. Das Schneiden dicker Legierungsplatten erfordert eine absolute Beherrschung brutaler kinetischer Energie und lokalisierter Thermodynamik. Einwandfreie Präzisionsschnitte auszuführen, erfordert, dass Fabrikbetreiber mathematisch genau berechnen, wie das Rohmetall reagieren wird, bevor der Strahl überhaupt feuert.

Sich ausschließlich auf Hochgeschwindigkeits- Faserlaser zu verlassen, ohne die physikalischen Konsequenzen zu verstehen, garantiert katastrophale Ausfälle am Fließband. Das Verdampfen von massivem Stahl erzeugt eine heftige Wärmeeinflusszone, die die darunterliegende metallurgische Kornstruktur dauerhaft verändert. Das Ignorieren dieses verborgenen molekularen Schadens führt direkt dazu, dass kritische tragende Halterungen unter ständiger harmonischer Autobahnvibration unvorhersehbar brechen.
Die Beschaffung komplexer Blechteile erfordert eine gnadenlose finanzielle Prüfung Ihrer gesamten Lieferkette. Das Abkratzen von scharfem, gehärtetem Schlacke von schlecht profilierten Kanten verschlingt erschreckend viel manuelle Arbeit und zerstört stillschweigend Ihr Betriebsbudget. Hardware-Startups müssen mit Einrichtungen zusammenarbeiten, die nachgelagerte Engpässe beseitigen, indem sie absolut makellose, einbaufertige Profile direkt vom Maschinentisch liefern.
Die Arbeit tief im Shenzhener Präzisionsfertigungszentrum verschafft unseren Ingenieursteams einen aggressiven Vorteil. Jucheng Precision setzt strategisch ein Arsenal fortschrittlicher Profilierungstechnologien ein, die speziell auf die einzigartige molekulare Dichte Ihres gewählten Materials zugeschnitten sind. Wir kompromittieren Ihre Premium-Montagetoleranzen nicht mit billigen, gezackten Kantenzuständen.
Inhalt:
Thermische Verformung in Luft- und Raumfahrtlegierungen besiegen
Sekundäre Entgratungs-Gewinnfallen beseitigen
Fortgeschrittene Schnittfugenbreiten-Kompensation meistern
Kaltes Trennen: Der Vorteil des abrasiven Wasserstrahls
Häufig gestellte Fragen: Blechphysik
Thermische Verformung in Luft- und Raumfahrtlegierungen besiegen

Verändern intensive Faserlaser dauerhaft die innere Kornstruktur empfindlicher Luftfahrtlegierungen?
Ja. Die extreme lokalisierte Hitze schmilzt das Metall gewaltsam und erzeugt entlang der Kante eine äußerst spröde Wärmeeinflusszone (WEZ), die die Gesamtlebensdauer des Bauteils drastisch verringert.
Die Kontrolle aggressiver thermischer Verformung trennt Amateur-Metallwerkstätten von wahren industriellen Schwergewichten. Das Bestrahlen von kohlenstoffreichem Stahl mit einem Strahl hoher Wattzahl führt dazu, dass die unmittelbare Kante in der Umgebungsluft schnell abgeschreckt wird. Dieser plötzliche Temperaturabfall härtet die äußere Haut chemisch und macht es praktisch unmöglich, den betroffenen Bereich später zu bearbeiten oder Gewinde zu schneiden.
Dünnblech-Aluminiumplatten reagieren heftig auf unkalibrierte thermische Profilierung. Die konzentrierte Wärme dehnt das lokalisierte Metall sofort aus, aber die umgebende kalte Platte schränkt diese Ausdehnung ein, wodurch sich die gesamte Geometrie physisch verzieht und verdreht. Bediener müssen intelligente Nesting-Strategien und schnelle Piercing-Algorithmen einsetzen, um diese eingeschlossene kinetische Energie sicher abzuleiten.
Flugzeugingenieure verabscheuen Mikrorisse, die entlang der profilierten Kanten ihrer Turbinenkomponenten verborgen sind. Diese mikroskopischen Brüche wirken während des Flugs in großer Höhe als massive Spannungskonzentratoren. Um dieses Risiko zu eliminieren, müssen alternative Kaltbearbeitungsmethoden eingesetzt oder die Laserleistung drastisch reduziert werden, während gleichzeitig die Zone mit speziellen Prozessgasen wie Hochdruck-Stickstoff geflutet wird.
Sekundäre Entgratungs-Gewinnfallen beseitigen

Warum legen scharfe Schlackeablagerungen nachgelagerte Montagelinienstationen vollständig lahm?
Gehärtete Zunderreste verhindern physisch, dass Blechteile vollständig flach in robotergestützten Schweißvorrichtungen liegen, was die Schweißnahtdurchdringung ruiniert und die Maßgenauigkeit der gesamten Unterbaugruppe zerstört.
In die Sekundärentgratungsfalle zu tappen, vernichtet über Nacht die Gewinnmargen der Hardware. Fabrikmanager verabscheuen es, erschöpfte Techniker zu beobachten, die Stunden damit verbringen, raue Kanten manuell mit Handwerkzeugen zu schleifen. Diese äußerst unberechenbare menschliche Arbeit neutralisiert vollständig die unglaublichen Geschwindigkeitsvorteile, die zunächst durch den Einsatz hochtechnologischer automatisierter Maschinen erzielt wurden.
Das Senden von Teilen in eine schwere automatische Trommelanlage entfernt die Grate, ruiniert aber gleichzeitig kritische Oberflächenfinishs bei hochwertigen kosmetischen Gehäusen. Einkaufsleiter müssen aggressiv eine null-Fehler-Kantenqualität direkt aus der primären Profilierungsoperation fordern. Man kann kein skalierbares Hardware-Imperium aufbauen, wenn man ständig für manuelle Fehlerkorrektur bezahlt.
Die Optimierung des Prozessgasdrucks verhindert, dass geschmolzene Schlacke wieder auf die Unterseite der Rohplatte aufschmilzt. Das Ausstoßen von hochreinem Stickstoff bläst das flüssige Metall physisch vollständig aus dem Graben, bevor es Zeit hat zu erstarren. Diese präzise chemische Kontrolle liefert eine makellose, oxidationsfreie Kante, die sofort für hochwertige Pulverbeschichtung bereit ist.
Fortgeschrittene Schnittfugenbreiten-Kompensation meistern
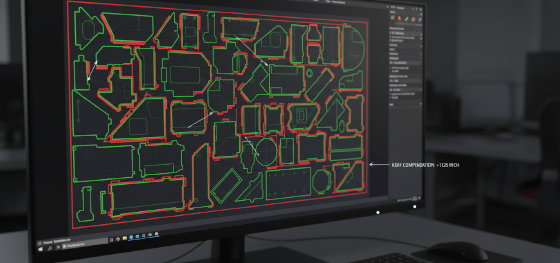
Können Ingenieure die physische Breite des Profilierungsstrahls beim Zeichnen von CAD-Dateien sicher ignorieren?
Absolut nicht. Jede Schneidtechnologie verbraucht physisch Rohmaterial während des Trennprozesses, und wenn der Werkzeugweg nicht mathematisch kompensiert wird, ist Ihr endgültiges Bauteil garantiert erheblich unterdimensioniert.
Eine einwandfreie Schnittbreitenkompensation erfordert harte CAM-Programmierkenntnisse. Eine Standard-Abrasivwasserstrahldüse fräst einen physischen Graben von etwa einem Millimeter Breite. Wenn die Software es versäumt, den Schneidkopf dynamisch um genau die Hälfte dieser Distanz nach außen zu verschieben, wird die in Ihrer CAD-Datei konstruierte Präzisionslager-Presspassung auf dem Fabrikboden gewaltsam versagen.
Die Bearbeitung dicker Metallplatten führt zu einer erschreckenden Maßverjüngung. Der Strahl verliert natürlich an kinetischem Fokus, je tiefer er in den Rohblock eindringt, was zu einem deutlichen V-förmigen Kantenprofil führt. Die Korrektur dieser Winkelabweichung erfordert fortschrittliche 5-Achs-Schwenkköpfe, die die Düse physisch neigen, um dem natürlichen kinetischen Abfall des Strahls entgegenzuwirken.
Kaltes Trennen: Der Vorteil des abrasiven Wasserstrahls

Gibt es eine Profiliertechnologie, die absolut null thermische Schäden an empfindlichen Legierungen garantiert?
Ja. Das Pressen von Wasser und zerkleinertem Granat durch eine Saphirdüse bei sechzigtausend PSI erzeugt einen überschallschnellen Abrasivstrahl, der das Metall physisch abträgt und die gefährliche Wärmeeinflusszone vollständig eliminiert.
Der Einsatz aggressiver Wasserstrahl Technologien löst unmögliche technische Dilemmata sofort. Wenn ein EV-Kunde komplexe Profile aus hochsensiblen Kupfer-Sammelschienen verlangt, verursacht der Einsatz von Lasern massive Strahlreflexion und starkes Schmelzen. Der kalte Abrasivstrahl schneidet reflektierendes Kupfer und hochentzündlichen Kohlefaser identisch und bewahrt die absolute molekulare Integrität.
Das gleichzeitige Schneiden mehrerer Lagen unterschiedlicher Materialien ist mit thermischen Maschinen völlig unmöglich. Der kalte Strahl schneidet mühelos durch vorlaminiertes Verbund-Sandwich-Panel, ohne die empfindlichen inneren Klebeschichten zu schmelzen. Diese immense Vielseitigkeit ermöglicht es Hardware-Startups, exotische Materialkombinationen schnell zu prototypisieren, ohne katastrophale Delamination befürchten zu müssen.
| Profiliertechnologie | Thermisches Risiko | Kantenqualität / Entgratungsbedarf | Ideale Fertigungsanwendung |
|---|---|---|---|
| Hochleistungs-Faserlaser | Hoch (Starke Kantenhärtung) | Ausgezeichnet (Wenn N2-Gas verwendet wird) | Großvolumiger dünner Stahl |
| Abrasives Wasserstrahlschneiden | Null (Kaltes Schneidverfahren) | Einwandfrei (Keine Schlackebildung) | Dicker Luftfahrt-Titan |
| Industrieller Plasmabogen | Extrem (Massive Verformung) | Schlecht (Schweres Schleifen erforderlich) | Schwere Baustahl-Grundplatten |
Häufig gestellte Fragen: Blechphysik

Warum hinterlässt der Durchstichprozess einen massiven hässlichen Krater auf meiner Metallplatte?
Das Stanzen des anfänglichen Einstiegslochs durch massiven Stahl erfordert, dass der Strahl an einer Stelle verweilt, wobei Material heftig geschmolzen und in alle Richtungen ausgeblasen wird. Programmierer müssen den Durchstich vollständig außerhalb der endgültigen Teilegeometrie starten und langsam in das eigentliche Profil einführen.
Kann thermisches Profilschneiden perfekt saubere Löcher schneiden, die kleiner als die Plattendicke sind?
Nein, das verstößt gegen die grundlegende Thermodynamik. Die intensive konzentrierte Hitze kann nicht schnell genug durch ein winziges Loch entweichen, wodurch das gesamte Merkmal zu einem deformierten Klumpen schmilzt. Winzige Präzisionslöcher in dicken Platten müssen mechanisch auf einer CNC-Fräsmaschine gebohrt werden.
Reduziert die Verwendung von Sauerstoff als Schneidgas die endgültigen Herstellungskosten?
Sauerstoff löst eine exotherme chemische Reaktion aus, die den Stahl heftig verbrennt, die Schneidgeschwindigkeiten drastisch erhöht und die Maschinenzeit verkürzt. Allerdings hinterlässt er eine stark oxidierte Zunderkruste an der Kante, die vor dem Auftragen von Premiumfarbe aggressiv abgeschliffen werden muss, was die anfänglichen Kosteneinsparungen oft vollständig zunichtemacht.

