


Taktile Integrität definiert das Vertrauen des Benutzers in den ersten fünf Sekunden der Interaktion. Wenn ein Chirurg ein neues handgehaltenes Diagnosewerkzeug ergreift oder ein Bauarbeiter einen Hochdrehmoment-Schlagschrauber bedient, ist die Schnittstelle zwischen Hand und Gerät der primäre Kanal für die Qualitätswahrnehmung. Wenn der Soft-Touch-Griff locker sitzt, unschöne Spalte aufweist oder sich an den Kanten abzulösen beginnt, ist die technische Glaubwürdigkeit des gesamten Hardware-Programms zerstört. Traditionelles Prototyping verlässt sich oft auf oberflächliche Klebstoffe oder manuelles Verkleben separater Komponenten – Methoden, die bei strengen ergonomischen Audits unweigerlich versagen. Um ein monolithisches, verkaufsfertiges Mehrkomponenten-Bauteil zu erreichen, ist der strategische Einsatz von Polyurethan-Umspritzgießens. Dieser anspruchsvolle Zweig der Polyurethan-Vakuumgießens nutzt einen zweistufigen chemischen Prozess, um unterschiedliche Härtegrade zu einer einzigen funktionalen Einheit zu verbinden. Jucheng Precision agiert als Elite-Labor für Multi-Resin-Integration und liefert Prototypen, die das exakte mechanische Rückgrat und die taktile Seele von massenproduzierten "Zwei-Komponenten-Spritzguss"-Hardware besitzen.
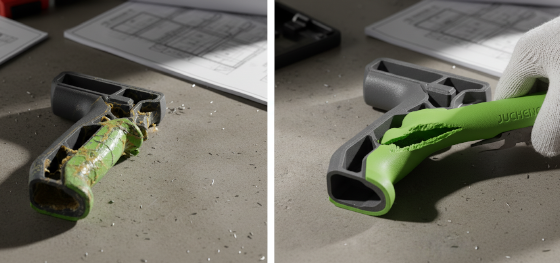
Schnittstellen-Souveränität bestimmt das Überleben komplexer Hardware in Hochstress-Umgebungen. Umspritzen bedeutet nicht nur, "Gummi auf Kunststoff zu legen"; es geht um die Steuerung des molekularen Übergangs zwischen einem hochmodularen starren Kern und einer flexiblen Haut mit niedriger Härte. Jucheng Precision eliminiert die "Delaminationskrise" durch den Einsatz technischer chemischer Vernetzungsprotokolle, die zwei flüssige Vergüsse in eine permanente molekulare Einheit verwandeln. Ob Sie eine wasserdichte IP68-Dichtung oder einen ergonomischen Vibrationsdämpfungsgriff validieren, unser technisches Team stellt sicher, dass Ihre physischen Testdaten 100% robust und prädiktiv für das Produktionsverhalten sind. Dieser Leitfaden zerlegt die "Zwei-Schlag"-Fertigungssequenz, die Notwendigkeit mechanischer Verriegelungen und warum unser spezielles Formendesign die Pflichtwahl für Elite-Produktentwickler ist.
Zwei-Schlag-Dynamik: Den sequentiellen Guss meistern
Molekulare Fusion: Die chemische Schnittstelle konstruieren
Geometrische Souveränität: Mechanische Verriegelungen entwerfen
Gratunterdrückung: Die Schwierigkeit der sekundären Abdichtung
Haptische Validierung: Simulation des Produktions-Zwei-Komponenten-Spritzgusses
JUCHENG-Protokoll: Null-Fehler-Mehrkomponenten-Gießen
Zwei-Schlag-Dynamik: Den sequentiellen Guss meistern
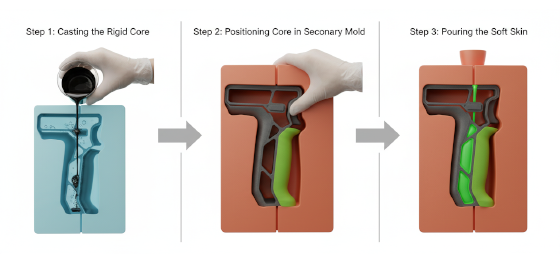
Die Simulation einer mehreren tausend Dollar teuren Zwei-Komponenten-Spritzgussform in einem Prototypenlabor erfordert ein rhythmisches, zweistufiges Fertigungsprotokoll. Der Polyurethan-Umspritzgießens Prozess beginnt mit dem "Ersten Schlag" – der Herstellung des starren Substrats oder internen Chassis. Bei Jucheng Precision gießen wir diesen Kern typischerweise mit einem hochmodularen, ABS-ähnlichen Harz, um das strukturelle Fundament zu schaffen. Sobald dieser Kern seine anfängliche "Grünfestigkeit" erreicht hat und dimensionsstabil ist, wird er aus seinem primären Werkzeug entnommen und sorgfältig von jeglichen Trennmittelrückständen gereinigt. Der "Zweite Schlag" beinhaltet das Platzieren dieses vorgegossenen starren Kerns in eine größere, komplexere sekundäre Silikonform. Dieses sekundäre Werkzeug verfügt über einen spezifischen "Umspritzungshohlraum", der die Geometrie der Soft-Touch-Haut definiert. Das zweite Harz – normalerweise ein Elastomer mit Shore 40A bis 80A – wird dann unter tiefem Vakuum gegossen und fließt um den vorgegossenen Kern, um den Hohlraum zu füllen. Dieser sequentielle Ansatz erfordert extreme Präzision; wenn der starre Kern auch nur um 0,1 mm in der zweiten Form falsch ausgerichtet ist, wird die weiche Haut ungleichmäßig, was zu Montagefehlern oder kosmetischer Ablehnung führt.
Molekulare Fusion: Die chemische Schnittstelle konstruieren
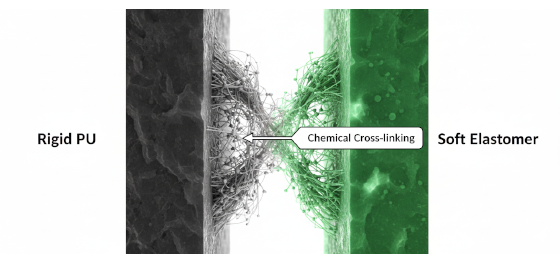
Haftungsversagen ist die häufigste Falle beim Amateur-Mehrkomponenten-Prototyping. Einfach flüssigen Gummi auf festen Kunststoff zu gießen, garantiert keine Bindung. Wahre Polyurethan-Umspritzgießens relies on the physics of "Chemical Cross-linking." Jucheng Precision manages this by controlling the "Open Window" of the polymer reaction. We ideally perform the second pour while the first resin is still chemically active, allowing the molecular chains of the soft elastomer to intertwine and bond with the rigid core. If the core has fully cured and become inert, we utilize specialized surface-energy modifiers and chemical primers to reactivate the interface. Our material library includes specific "Primer-Free" resin combinations that are chemically pre-disposed to seek a covalent bond with one another. This ensures that during a rigorous "Peel Test," the material itself will tear (cohesive failure) before the bond between the two layers gives way. We provide the material science required to ensure your wearable straps and ergonomic handles survive years of human contact without delaminating.
Geometrische Souveränität: Mechanische Verriegelungen entwerfen
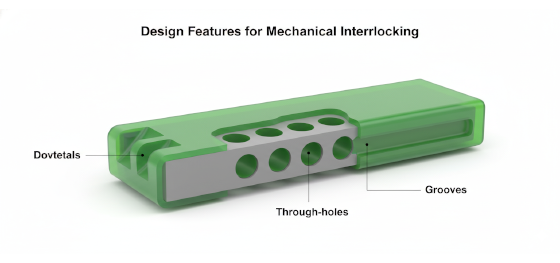
Relying purely on chemical adhesion is a risky engineering strategy for ruggedized hardware. High-performance Polyurethan-Umspritzgießens utilizes "Geometric Insurance" in the form of mechanical interlocks. During our complimentary DFM review, Jucheng Precision engineers often recommend adding "Through-Holes," "Dovetail Grooves," or "Undercut Wraps" to your rigid core design. These features allow the liquid elastomer to flow *through* or *under* the rigid chassis during the second pour. Once cured, the soft material is physically trapped within the rigid geometry, making it impossible to remove without destroying the part. This is particularly vital for high-torque applications like power tool grips or medical instruments that undergo intense lateral stress. By combining molecular fusion with mechanical anchoring, we deliver prototypes that possess the structural permanence of a factory-line product, allowing your team to perform destructive audits with 100% confidence in the assembly's integrity.
Gratunterdrückung: Die Schwierigkeit der sekundären Abdichtung
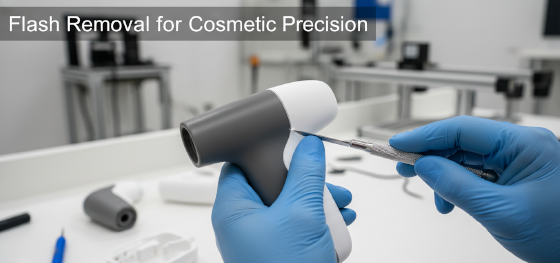
Manufacturing "Seam Discipline" is the hallmark of a master mold maker. The most difficult aspect of Polyurethan-Umspritzgießens is preventing the soft resin from leaking onto the "clean" areas of the rigid core—a defect known as "overmold flash." In an injection mold, this is prevented by the clamping force of steel. In a soft silicone tool, the seal relies on the perfect fit between the flexible cavity and the pre-cast part. Jucheng Precision utilizes "Compression Sealing" techniques, where the secondary mold is designed slightly undersized at the shut-off areas. This forces the silicone to "pinch" the rigid core tightly, creating a hermetic barrier against the liquid resin. Our master technicians then perform surgical-level manual finishing to ensure the transition between the two materials is razor-sharp. This attention to detail is why our overmolded prototypes are routinely mistaken for high-end mass-production units, providing the visual authority needed for marketing photography and investor demos.
Haptische Validierung: Simulation des Produktions-Zwei-Komponenten-Spritzgusses
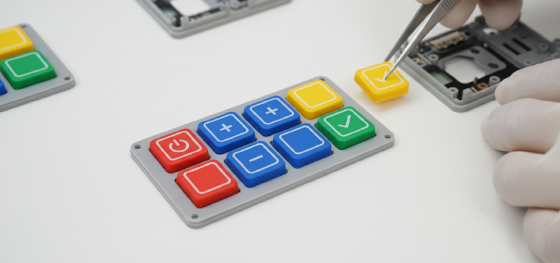
Validating the "Click-Feel" and "Grip-Texture" of a multi-material assembly requires a surrogate that doesn't just look the part, but behaves with the correct modulus. Consumer electronics firms rely on JUCHENG’s Polyurethan-Umspritzgießens to verify the actuation force of button membranes and the damping qualities of vibration-resistant seals. By pouring a specific Shore 50A elastomer over a rigid base, we can simulate the exact tactile response of a high-end smartphone case or a wearable fitness tracker. We can even achieve multi-color overmolding, where different colors of soft resin are cast onto separate areas of the same rigid chassis, providing a level of aesthetic sophistication that 3D prints cannot replicate. This haptic fidelity allows your human-factors team to conduct valid "Blind Tests" with users, ensuring the product's ergonomic soul is perfected before you authorize a fifty-thousand-dollar dual-shot production tool.
JUCHENG-Protokoll: Null-Fehler-Mehrkomponenten-Gießen
Manufacturing sovereignty in the overmolding sector is built on the foundation of integrated process control. Jucheng Precision eliminates the friction of multi-vendor assembly by housing our elite CNC machine shop, 3D printing bay, and dedicated casting cleanrooms under a single roof. We don't just "pour rubber"; we engineer an integrated assembly. Our quality control lab audits every overmolded batch using high-precision durometers to ensure the Shore hardness is consistent across the entire part. We provide the material lot traceability and dimensional inspection reports required for medical and aerospace hardware validation. Stop gambling your R&D budget on glued-together mockups that fall apart in the boardroom. Leverage our decade of multi-resin replication mastery to validate comfortably and launch profitably. Contact our technical team today for a free DFM review and let us show you how we can anchor your design's tactile future with the mechanical certainty of professional overmolding.

