


Strukturelle Steifigkeit ohne den Nachteil der thermischen Masse ist das ultimative Ziel der fortschrittlichen Polymertechnik. Konstrukteure verwechseln oft fälschlicherweise "Festigkeit" mit "Dicke" und nehmen an, dass eine massive, schwere Kunststoffwand mechanischen Belastungen besser standhält als eine zarte. In der rauen Umgebung der Hochdruckfertigung führt diese Annahme zu katastrophalen kosmetischen Fehlern und übermäßigen Produktionskosten. Dicke Wände wirken als Wärmeisolatoren, die Wärme einschließen, Kühlzeiten verlängern und massive "Einfallstellen" verursachen, die Class-A-Oberflächen ruinieren. Die erforderliche Biegemodul bei gleichzeitiger Aufrechterhaltung einer gleichmäßigen, dünnen Wand zu erreichen, erfordert den strategischen Einsatz von Kunststoffrippen für das Spritzgussdesign. Rippen sind die mechanischen "Träger" der Kunststoffwelt. Bei richtiger Konstruktion bieten sie eine 10-fache Steigerung der Steifigkeit bei praktisch null Erhöhung der Zykluszeit. Jucheng Precision erkennt an, dass Rippen nicht nur eine strukturelle Ergänzung sind; sie sind eine Strategie des Wärmemanagements. Die Beherrschung der feinen Verhältnisse der Rippengeometrie ist der einzige Weg, robuste Gehäuse zu liefern, die ästhetisch einwandfrei bleiben.
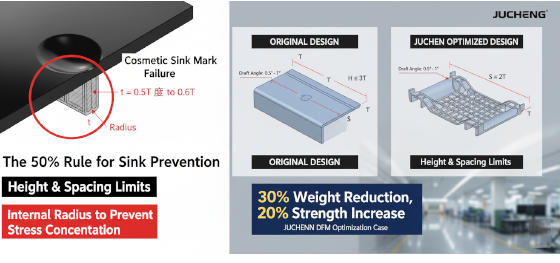
Die "Einfallstellen-Krise" zu beseitigen, beginnt mit einem nüchternen Blick auf die volumetrische Schrumpfung. Wenn geschmolzener Kunststoff in einer Form abkühlt, zieht er sich zusammen. Wenn die Kreuzung, an der eine Rippe auf eine Wand trifft, zu sperrig ist, zieht der kühlende Kern die Oberfläche nach innen und erzeugt eine sichtbare Vertiefung auf der Außenfläche. Jucheng Precision eliminiert diese "Fertigungsspuren", indem es strenge DFM-Standards (Design for Manufacturing) für jede STEP-Datei des Kunden durchsetzt. Wir berechnen die "Fußdicke" jeder Rippe, um sicherzustellen, dass sie nie einen thermischen Engpass erzeugt. Dieser Leitfaden zerlegt die 50-60%-Regel, die Physik der Höhen-zu-Abstands-Verhältnisse und die Notwendigkeit von Innenradien, um sicherzustellen, dass Ihre Spritzgussdesign den Belastungen des realen Einsatzes standhält.
Der Goldene Schnitt: Die 50-60%-Dickenregel meistern
Geometrische Grenzen: Höhen- und Abstandsverhältnisse verwalten
Auswurfphysik: Entformungsschrägen und spannungsabbauende Verrundungen
JUCHENG-Protokoll: Optimierung von Rippennetzwerken für Festigkeit
Der Goldene Schnitt: Die 50-60%-Dickenregel meistern
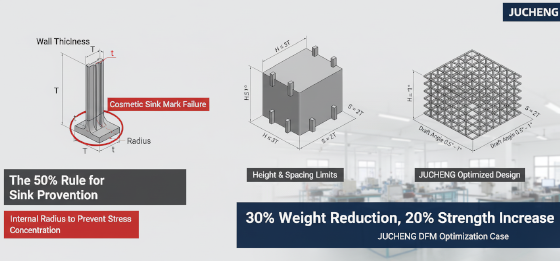
Materialansammlung an der Verbindung von Rippe und Wand ist die Hauptursache für kosmetische Ablehnung. Um Einfallstellen zu vermeiden, muss die Basis der Rippe deutlich dünner sein als die Hauptnennwandstärke. Ein professioneller Kunststoffrippen für das Spritzgussdesign schreibt vor, dass die Rippendicke an der Wurzel zwischen 50% und 60% der Wanddicke liegen sollte. Wenn Ihre Hauptgehäusewand beispielsweise 2,5 mm dick ist, sollte die Rippe idealerweise an ihrer dicksten Stelle nicht mehr als 1,5 mm betragen. Wenn Sie diese 60%-Schwelle überschreiten, benötigt die thermische Masse an der Kreuzung deutlich länger zum Abkühlen als die umgebenden Bereiche. Die resultierende unterschiedliche Schrumpfung zieht die ästhetische Oberfläche nach innen und erzeugt einen dauerhaften visuellen Defekt, den keine Menge Lackierung verbergen kann. Für hochglänzende Materialien wie Polycarbonat empfiehlt Jucheng Precision oft, dieses Verhältnis auf 40% zu senken, um absolute Oberflächenperfektion zu gewährleisten. Die Einhaltung dieser strengen Verhältnisse stellt sicher, dass Ihre strukturellen Verbesserungen für den Endbenutzer unsichtbar bleiben.
Geometrische Grenzen: Höhen- und Abstandsverhältnisse verwalten
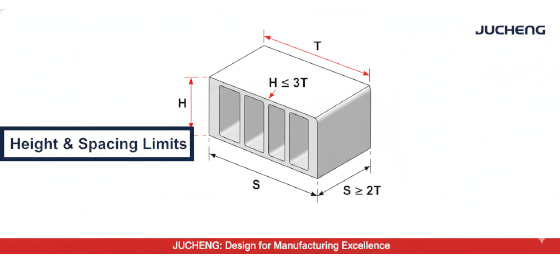
Stabilität ist ein Nebenprodukt der Proportion, nicht der reinen Größe. Obwohl es verlockend ist, hohe Rippen zu konstruieren, um die Steifigkeit zu maximieren, bringt die Höhe ihre eigenen Fertigungsrisiken mit sich. Eine hohe Rippe ist schwer zu füllen und noch schwieriger aus der Form auszuwerfen. Standard-Engineering-Richtlinien für Kunststoffrippen für das Spritzgussdesign empfehlen eine maximale Höhe von dreimal der Nennwandstärke (3T). Eine Rippe, die höher ist, neigt dazu, während des Spritzprozesses zu "biegen" oder "zu wackeln", wenn die Schmelzefront auf sie trifft. Darüber hinaus ist der Abstand zwischen den Rippen entscheidend für das Wärmemanagement. Wenn Rippen zu eng platziert werden, entsteht ein "Stahl-Engpass" in der Form – eine dünne Metallklinge, die nicht ausreichend gekühlt werden kann. Die Ingenieure von Jucheng Precision erzwingen einen Mindestabstand von zweimal der Wandstärke (2T) zwischen parallelen Rippen. Dies stellt sicher, dass der Formstahl genügend Masse hat, um Wärme vom Kunststoff abzuleiten, und lokale heiße Stellen verhindert, die zu Verzug und verlängerten Zykluszeiten führen. Wir entwerfen Rippennetzwerke, die atmen, um schnelles Abkühlen und eine hohe Ausbeute in der Produktion zu ermöglichen.
Auswurfphysik: Entformungsschrägen und spannungsabbauende Verrundungen

Mechanische Reibung ist der Feind eines sauberen Entformungszyklus. Da Rippen dünne Merkmale sind, auf die der Kunststoff während des Abkühlens *aufschrumpft*, neigen sie dazu, den Formkern mit äußerster Hartnäckigkeit zu umklammern. Ohne eine ordnungsgemäße Schräge bleibt das Teil hängen, oder die Auswerferstifte verursachen Spannungsaufhellung, wenn sie versuchen, die Vakuumdichtung zu überwinden. Jede Kunststoffrippen für das Spritzgussdesign must incorporate a minimum draft angle of 0.5 degrees per side, though 1.0 degree is preferred for deeper features. Additionally, sharp corners at the base of a rib are sites for "Stress Concentration," where mechanical failure typically begins. We mandate the inclusion of internal radii (fillets) at the root of the rib—typically 25% of the main wall thickness. These fillets serve a dual purpose: they smooth the flow of molten plastic into the rib during injection and distribute mechanical loads across a wider area during the part’s service life. By filleting the base, you transform a fragile junction into a robust structural arch.
JUCHENG-Protokoll: Optimierung von Rippennetzwerken für Festigkeit

Engineering excellence at Jucheng Precision is defined by our ability to turn heavy, inefficient designs into high-performance structural masterpieces. We don't just execute your geometry; we optimize your "Strength-to-Weight" ratio. When you submit a CAD file to our facility, our veteran engineers perform a comprehensive structural audit. If we see a solid block that will sink and warp, we propose a "Cored-Out" alternative reinforced by an optimized rib network. Our facility operates over 150 CNC machines to ensure that these complex rib cavities are cut into the tool steel with sub-micron accuracy. We bridge the gap between "Digital Intent" and "Physical Reality," ensuring your parts are rigid enough for the laboratory but light enough for your budget. Stop over-designing with thick walls. Not sure if your wall thickness is uniform or your draft angles are correct? Upload your 3D CAD file to JUCHENG today for a Free DFM Review. Our experts will catch tooling issues before they cost you money, ensuring your mass production launch is stable, profitable, and structurally sound.

