


Das Aufschlitzen eines frisch ausgehärteten Silikonblocks mit einem chirurgischen Skalpell erfordert sowohl rohe Gewalt als auch paranoide Präzision. Letzte Woche sah ich einem Nachwuchstechniker zu, wie er versuchte, einen perfekt geraden Schnitt in der Mitte einer komplexen Drohnen-Gehäuseform zu machen. Als wir die Hälften zusammenschlossen und das Vakuum anzogen, drückte das flüssige Polyurethan sofort durch die flache Naht. Beim Öffnen der Kammer kam ein nutzloser Plastikklumpen zum Vorschein, umgeben von messerscharfem, papierdünnem Grat. Die Beherrschung der dunklen Kunst des Trennfugendesigns bei Silikonformen entscheidet über das absolute kosmetische Überleben Ihrer Vakuumguss-Produktionsserie.
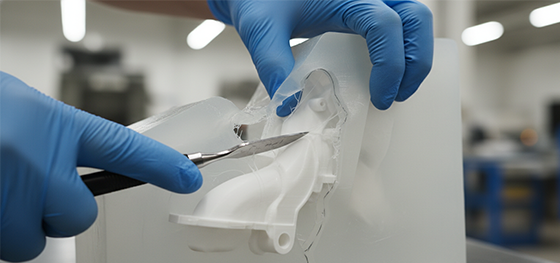
Die Wahl zwischen manueller Skalpell-Trennung und starren, abgeklebten Grenzen stellt den ultimativen Qualitätsscheideweg für die Urethan-Kleinserienfertigung dar. Im Gegensatz zu mehrtonnenschweren Stahl-Spritzgießwerkzeugen, die CNC-gefräste, druckfeste Stahl-Trennfugen verwenden, verlässt sich flexibles Werkzeug vollständig auf die ruhige Hand des Bedieners, um mikroskopische mechanische Verriegelungen zu erzeugen. Eine schlecht konstruierte Trennfuge ermöglicht es dem negativen Atmosphärendruck, das flüssige Harz gewaltsam nach außen zu saugen, wodurch kritische geometrische Toleranzen zerstört und massive manuelle Nacharbeiten provoziert werden.
Die aggressive Bewertung dieser spezifischen Polymermatrix verhindert katastrophale Verluste bei nicht wiederkehrenden Entwicklungskosten (NRE). Einkaufsingenieure müssen thermische Degradationsgrenzen, die Fähigkeit zur Extraktion extremer Hinterschnitte und die versteckten Kosten des manuellen Entgratens gnadenlos bewerten. Das Überleben der agilen Hardware-Skalierung im Jahr [2026] erfordert, Weichwerkzeuge mit genau derselben mathematischen Paranoia zu behandeln wie gehärteten Stahl.
Inhalt:
Warum ruinieren gerade Trennfugen Hohlräume in Weichwerkzeugen?
Wie bestimmen Klebeband und Ton die physische Grenze?
Können weiche Hohlräume tiefe negative Hinterschnitte verkraften?
Warum zerstört thermische Degradation Formen nach zwanzig Schüssen?
Wie sehen die wahren Kostenaufschlüsselungen im Vergleich zu Spritzgusswerkzeugen aus?
Wie optimiert Jucheng den Vakuumguss in Shenzhen?
Was sind die häufigsten FAQ zu Weichwerkzeug-Defekten?
Warum ruinieren gerade Trennfugen Hohlräume in Weichwerkzeugen?
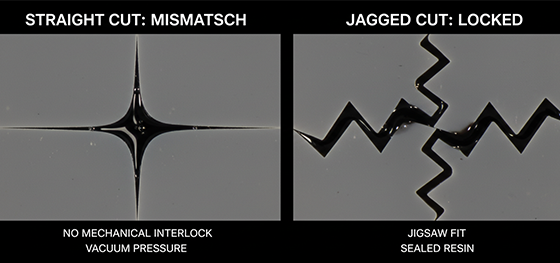
Verhindert ein perfekt flacher Schnitt Harzaustritt? Absolut nicht. Ein flacher, gerader Schnitt durch den Gummi bietet keinerlei mechanische Verriegelung, sodass die beiden flexiblen Hälften unter intensivem Vakuumdruck mikroskopisch verrutschen und sich falsch ausrichten können.
Wenn ein Werkzeugmacher das SLA-Mastermodell herausholt, indem er den ausgehärteten Block aufschneidet, muss er absichtlich eine unregelmäßige, zickzackförmige Wellenbewegung mit dem Skalpell ausführen. Dieser chaotische Pfad erzeugt Tausende von hochspezifischen Spitzen und Tälern entlang des gesamten Umfangs. Wenn der Bediener die leere Form wieder zusammensetzt, wirken diese gezackten Kanten wie ein komplexes 3D-Puzzle und verriegeln die beiden Hälften physisch im Raum.
Wenn ein Amateur gerade in der Mitte schneidet, übt das Zusammenklemmen der Form einen asymmetrischen Druck aus. Die Gummiflächen scheuern aneinander und verschieben den inneren Hohlraum um einen Bruchteil eines Millimeters. Das resultierende Gussteil weist einen schrecklichen "Stufen"-Fehler in seiner Mitte auf, der jede Chance auf eine Class-A-Oberflächengüte oder eine enge Montagetoleranz dauerhaft ruiniert.
Wie bestimmen Klebeband und Ton die physische Grenze?
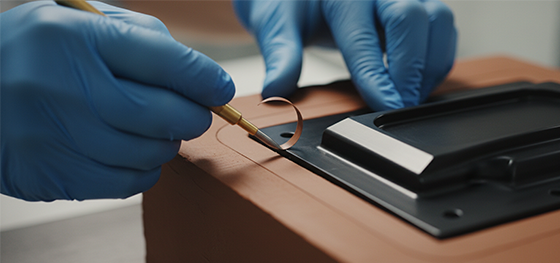
Ist das Skalpell der einzige Weg, um eine Trennfuge zu erzeugen? Nein. Bei extrem komplexen Geometrien vergraben Ingenieure das Mastermodell zur Hälfte in industriellem Modellierton, um die genaue Trennebene mathematisch festzulegen, bevor sie die erste flüssige Charge gießen.
Die Zweikomponenten-Gusstechnik umgeht den brutalen manuellen Schneideprozess vollständig. Techniker bauen eine Begrenzungsbox, legen ein Bett aus schwefelfreiem Ton und pressen das Masterteil mühsam hinein. Mit speziellen Dentalwerkzeugen schaben sie den Ton bündig gegen den gewünschten Äquator des Prototyps. Das Team gießt die erste Hälfte des Gummis und lässt sie aushärten.
Nach dem Entfernen des Tons tragen sie ein chemisches Trennmittel auf und gießen die zweite Hälfte direkt über die ausgehärtete erste Hälfte. Diese Methode garantiert eine makellose, spaltfreie Trennfuge, die bizarre organische Konturen perfekt nachbildet. Diese intensive Handarbeit verdoppelt jedoch die anfängliche Einrichtungszeit, sodass Einkaufsteams die anfänglichen Arbeitsstunden gegen das Risiko katastrophaler Gratbildung abwägen müssen.
Können weiche Hohlräume tiefe negative Hinterschnitte verkraften?
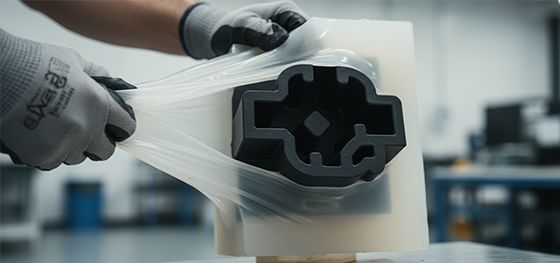
Benötigen Sie komplexe hydraulische Schieber, um eingeschlossene Kunststoffmerkmale freizugeben? Niemals. Die intrinsische Flexibilität des Gummis eliminiert vollständig die Notwendigkeit teurer mechanischer Seitenaktionen, die bei herkömmlichen starren Stahlformen erforderlich sind.
Wenn eine Spritzgießmaschine auf einen tiefen, negativen Hinterschnitt (wie eine hohle Seitenöffnung) trifft, benötigt sie schwere Stahllifter, die vor dem Auswerfen mechanisch aus dem Weg gleiten. Dies fügt dem NRE-Werkzeugbudget Zehntausende von Dollar hinzu. Weiche Werkzeuge ignorieren diese Einschränkung vollständig. Der Bediener biegt, verdreht und reißt die Gummikavität buchstäblich von der starren Polyurethan-Nachbildung ab.
Diese physische Elastizität ermöglicht es Hardware-Designern, extrem aggressive Geometrien auszuführen – wie umgekehrt verjüngte Schnapphaken oder umschlossene Wendelgewinde – die sonst finanziell unmöglich zu prototypisieren wären. Ingenieure müssen bewusst eine niedrigere Shore-A-Härte (typischerweise 30A bis 40A) für das Basismaterial wählen, um maximale Dehnbarkeit zu gewährleisten, ohne das Werkzeug bei brutalen Entnahmezyklen vorzeitig zu reißen.
Warum zerstört thermische Degradation Formen nach zwanzig Schüssen?
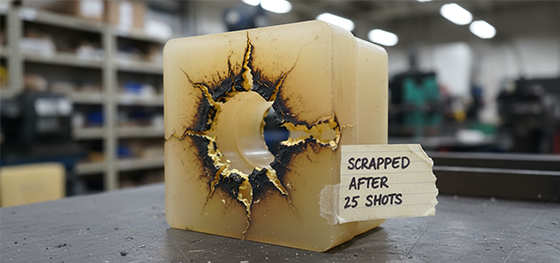
Kann eine Gummi form Tausende von Teilen produzieren wie eine Aluminiumform? Absolut nicht. Die intensive exotherme chemische Reaktion, die durch das Aushärten von Polyurethan erzeugt wird, bäckt die umgebenden Kavitätswände physisch, bis sie spröde werden und brechen.
Flüssige Urethanharze erzeugen massive innere Wärme, wenn ihre Molekülketten in der Vakuumkammer vernetzen und sich verfestigen. Der umgebende Gummi absorbiert diesen thermischen Schlag wiederholt. Bis zum fünfzehnten oder zwanzigsten Gießzyklus entziehen die extremen Temperaturschwankungen der Kavitätsfläche alle natürlichen Weichmacher. Die einst flexible Oberfläche vergilbt, wird mikroskopisch starr und beginnt zu reißen.
Sobald die Kavitätsoberfläche abgebaut ist, dringt das flüssige Harz in diese Mikrorisse ein und verriegelt sich mechanisch an der Form. Der Versuch, das nächste Teil zu entformen, reißt aggressiv Stücke der Gumm iwand direkt aus dem Block. Beschaffungsplaner müssen strikt ein komplettes Werkzeug Ersatz alle 20 bis 25 Schüsse budgetieren, wenn die Brückenproduktion in die Hunderte skaliert wird.
| Fertigungsmetrik | Vakuumguss (Weiche Werkzeuge) | Injection Molding (Hard Tooling) | Financial & Engineering Impact |
|---|---|---|---|
| Anfängliche NRE-Werkzeugkosten | $300 - $1,500 | $10,000 - $80,000+ | Soft molds protect early-stage cash flow |
| Expected Lifespan | Max. 15 - 25 Teile | 500,000 to 1 Million+ Shots | Thermal degradation destroys rubber rapidly |
| Geometrische Flexibilität | Infinite (Mold stretches over undercuts) | Restricted (Requires sliders & draft) | Soft tooling ignores traditional DFM rules |
| Stückkosten pro Teil | Hoch ($15 - $50+) | Extrem niedrig ($0.10 - $2.00) | Steel dominates ultimate mass-production margins |
Wie sehen die wahren Kostenaufschlüsselungen im Vergleich zu Spritzgusswerkzeugen aus?
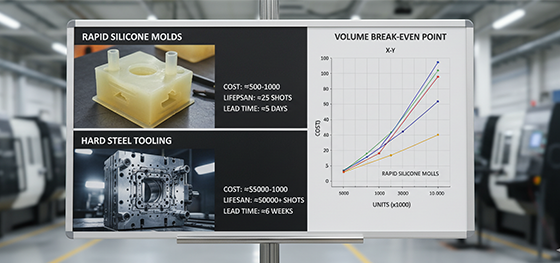
Where is the exact financial intersection where soft tooling becomes too expensive? Calculating the amortization curve against part replacement volume dictates the absolute limit of bridge manufacturing operations.
Assume an ABS medical enclosure costs $800 to master and mold via vacuum casting, plus $25 per poured urethane replica. Executing a 20-piece clinical trial run totals a mere $1,300. Commissioning a hard steel injection die for that exact same enclosure costs $20,000 in upfront NRE, but drops the unit price to $1.00. Making those same 20 parts via injection molding incinerates $20,020. The soft process dominates prototype economics.
However, scaling aggressively to 2,000 units violently punishes the soft strategy. Pouring 2,000 urethane parts requires purchasing 100 separate replacement cavities (due to thermal burnout), dragging the total invoice past $60,000. The injection molding route handles 2,000 units effortlessly for a combined total of only $22,000. Data-driven executives never push vacuum casting past its mathematical breaking point.
Wie optimiert Jucheng den Vakuumguss in Shenzhen?
Can a facility mathematically prevent severe flash before the first pour? Yes. Operating within the [2026] Shenzhen precision manufacturing hub, Jucheng deploys elite SLA master pattern generation and master-level scalpel technicians to guarantee zero-mismatch seams.
Navigating global hardware procurement demands an absolute elimination of disconnected vendor handoffs. We do not rely on outsourced 3D printing bureaus to supply master patterns with sloppy layer lines. Our 8000-square-meter facility executes optical-grade SLA printing internally, heavily polishing the master to an SPI A-2 mirror finish before it ever touches the liquid rubber.
Our engineering teams intervene aggressively during the CAD transition phase. Backed by strict ISO9001:2015 protocols, our Free DFM reviews identify deep internal cores that require pre-planned air venting channels to prevent trapped bubbles under negative pressure. We engineer absolute survivability without MOQ restrictions.
Was sind die häufigsten FAQ zu Weichwerkzeug-Defekten?
Resolving hardcore chemical and vacuum variables prevents devastating cosmetic rejections when deploying cast polyurethanes into consumer-facing environments.
What causes massive voids or air bubbles inside the cast urethane?
Voids occur when the vacuum chamber fails to extract trapped oxygen before the resin's "pot life" expires and it gels. Complex geometries with blind pockets require technicians to surgically cut tiny air-escape vents directly into the rubber block, allowing the negative pressure to physically pull the liquid resin upward into the dead zones.
Can you cast multiple different materials in the same cavity?
Yes, this is known as overmolding. Operators can pour a rigid ABS-like core, let it partially cure, suspend it inside a slightly larger secondary mold, and pour a soft TPR-like rubber directly over it. The chemical heat fuses the two polyurethanes together permanently, perfectly simulating complex multi-shot injection molded consumer electronics handles.
Does the color of the silicone indicate its quality?
No, the color is typically an artificial dye added by the manufacturer to indicate the Shore A hardness rating or to ensure proper mixing of the two-part platinum catalyst. However, translucent silicone is highly favored by elite shops because it allows technicians to visually see the scalpel blade and the master pattern during the highly dangerous manual cutting phase.

