

Taktile Perfektion in moderner Hardware wird oft durch die unsichtbare Integrität der Materialgrenzfläche entschieden. Wenn ein Ingenieur ein robustes Elektrowerkzeug oder einen hochwertigen medizinischen Diagnosegriff entwirft, ist die Phase des "Aussehens" leicht erreicht, aber die Phase des "Haltbarmachens" entscheidet über Erfolg oder Scheitern des Projekts. Die meisten Amateurdesigns scheitern, weil sie sich rein auf die "Hoffnung" der chemischen Adhäsion verlassen und die brutalen physikalischen Kräfte der wiederholten Benutzerhandhabung und Umweltbelastung ignorieren. Die Überbrückung dieser Haltbarkeitslücke erfordert die kompromisslose Anwendung von Designrichtlinien für das Umspritzen. Dieser technische Rahmen schreibt vor, wie ein starres Skelett (das Substrat) geformt werden muss, um eine zweite Polymerhaut ohne Ablösung, Delaminierung oder Gratbildung aufzunehmen. Bei Jucheng Precision erkennen wir, dass Umspritzen im Wesentlichen ein Akt der "mechanischen Ehe" ist. Wenn die Geometrie keinen Schutzraum für das zweite Harz bietet, um sich zu verankern und zu setzen, ist das resultierende Teil nichts weiter als eine vorübergehende Montage aus zwei getrennten Teilen. Dieser Leitfaden zerlegt die Physik der Verzahnung, die Thermodynamik der Wandstärke und die chirurgische Präzision des Verschlussdesigns, um sicherzustellen, dass Ihr Multimaterial-Projekt Fertigungssouveränität erreicht.
Die Etablierung eines verkaufsfertigen "Händedrucks" zwischen unterschiedlichen Polymeren erfordert, über einfache CAD-Oberflächen hinauszugehen. Jeder Millimeter Ihrer Substratgeometrie dient als thermodynamischer Leiter und mechanische Barriere. Der Abstand von Umspritzen vs. Insert-Molding läuft oft darauf hinaus, wie gut Ihr Design den Übergang von einem kalten starren Kern zu einer geschmolzenen flexiblen Haut verwaltet. Jucheng Precision beseitigt Fertigungszweifel, indem es vor der Ätzung eines einzigen Stahlkorns eine umfassende geometrische Prüfung durchführt. Wir suchen nach "Ausblutungszonen", in denen dünne Elastomere die Verschlüsse des Werkzeugs umgehen könnten, und schlagen "Verankerungspunkte" vor, um Ihr Design gegen hohe Drehmomentbelastungen zu wappnen. Diese Analyse liefert die technischen Daten, die erforderlich sind, um sicherzustellen, dass Ihre Multimaterial-Gehäuse das Labor überleben und das Marktregal dominieren.
Mechanische Verzahnungen: Jenseits der chemischen Bindung
Thermodynamisches Gleichgewicht: Beherrschung der Umspritzwandstärke
Nahtdisziplin: Entwurf der perfekten Verschlussstufe
Fluidlogistik: Strategische Anschnittplatzierung für weiche Harze
JUCHENG-Protokoll: Das forensische DFM-Designaudit
Mechanische Verzahnungen: Jenseits der chemischen Bindung

Chemische Adhäsion ist eine Wissenschaft, aber mechanische Verzahnung ist eine Versicherungspolice. Obwohl viele TPE/TPU-Materialien chemisch mit ABS oder Polycarbonat kompatibel sind, ist es eine riskante technische Strategie, sich ausschließlich auf molekulare Fusion zu verlassen. Im Laufe der Zeit können Hautöle, Reinigungslösungsmittel oder extreme thermische Zyklen die chemische Bindung an den Kanten schwächen. Professionelle Designrichtlinien für das Umspritzen schreiben die Verwendung physikalischer Fallen vor, um das weiche Harz dauerhaft am starren Chassis zu verankern. Wir empfehlen die Integration von "Schwalbenschwanznuten" oder "Umschließungskanten", bei denen sich das Elastomer physisch unter die Geometrie des Substrats klemmen kann. Bei hochbelasteten Griffen ist die "Durchgangsloch-Niettechnik" der unangefochtene Champion; indem das Umspritzharz durch ein Loch im Substrat fließen und auf der gegenüberliegenden Seite erstarren kann, entsteht ein monolithischer mechanischer Anker, der ohne Zerstörung des Materials selbst nicht zu entfernen ist. Jucheng-Precision-Ingenieure analysieren Ihre CAD-Daten, um "Abzugsrisikozonen" zu identifizieren und diese "Geometrischen Anker" vorzuschlagen, um sicherzustellen, dass Ihre Hardware über Jahre intensiven Feldeinsatzes ihre taktile Integrität behält.
Thermodynamisches Gleichgewicht: Beherrschung der Umspritzwandstärke
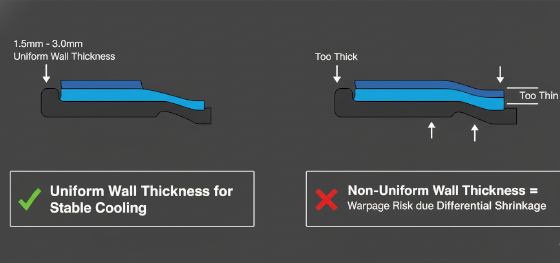
Die thermodynamische Stabilität beim Multimaterial-Spritzguss wird durch die "Abkühlratendifferenz" bestimmt. Designer variieren oft fälschlicherweise die Dicke der weichen Umspritzung, um komplexe ergonomische Formen zu erzeugen. In der kompromisslosen Welt des Spritzgusses führt dies zu "Differentialschrumpfung". Ein TPE-Abschnitt mit 4 mm Dicke schrumpft deutlich stärker als ein angrenzender Abschnitt mit 1,5 mm, wodurch das gesamte Teil aus der Spezifikation gezogen wird oder massive innere Hohlräume entstehen. Elite- Designrichtlinien für das Umspritzen empfehlen, eine Elastomerwandstärke zwischen 1,5 mm und 3,0 mm einzuhalten. Wenn Ihr Design einen dickeren Griff erfordert, plädiert Jucheng Precision dafür, das starre Substrat zu modifizieren, um die Form zu erzeugen, anstatt dem weichen Harz Masse hinzuzufügen. Durch die gleichmäßige Umspritzwand stellen Sie sicher, dass der zweite Schuss synchron abkühlt, wodurch Verzug und "Blasenbildung" vermieden werden, die die kosmetische Seele hochwertiger Unterhaltungselektronik ruinieren. Wir "bedecken" Ihr Skelett nicht nur; wir konstruieren die thermische Masse, um sicherzustellen, dass die Haut perfekt sitzt und flach bleibt.
Nahtdisziplin: Entwurf der perfekten Verschlussstufe

Manufacturing "Bleed" is the ultimate sign of amateur tool design. The most difficult challenge in overmolding is preventing the pressurized liquid resin of the second shot from leaking onto the "clean" areas of the substrate. This defect, known as "Flash," is usually the result of a vague, feathered transition between the two materials. A professional Designrichtlinien für das Umspritzen approach mandates a "Sharp Step" or "Shoulder" shut-off. Instead of tapering the soft material to a zero-thickness edge, we design a 0.5mm to 1.0mm vertical wall on the substrate. This provides a hard surface for the mold steel to "pinch" against, creating a hermetic seal that prevents the melt from escaping. Jucheng Precision utilizes 5-axis CNC machining to ensure our mold shut-offs are accurate to within five microns. This surgical precision allows us to deliver prototypes with razor-sharp color boundaries, providing the visual authority your brand requires for marketing photography and investor demos. We turn "blurry seams" into "precision boundaries."
Fluidlogistik: Strategische Anschnittplatzierung für weiche Harze

Flow dynamics determine whether your overmolded prototype possesses a pristine surface or is marred by "Gate Blush" and weld lines. Because soft elastomers like TPE have high viscosities, the molten front cools rapidly as it travels through the narrow overmold cavity. If the gate is placed poorly, the plastic may "hesitate" or create air traps in critical ergonomic zones. Jucheng Precision utilizes Moldflow simulation to identify the optimal "Inlet Strategy." We generally recommend placing the gate in the thickest section of the overmold to allow for a "Progressive Fill." Furthermore, we avoid placing gates near critical cosmetic faces, utilizing "Sub-gates" or "Edge-gates" that are hidden within the assembly. This strategic logistics ensures that the "Melt Front" remains unified as it passes through your rib structures and around your mounting bosses, resulting in a monolithic skin that is free of the visual noise that signals a low-quality molding operation.
JUCHENG-Protokoll: Das forensische DFM-Designaudit
Manufacturing excellence at Jucheng Precision is built on the foundation of the "Zero-Flash" mandate. We don't just "take orders"; we act as your manufacturing navigator. Our facility, housing over 150 CNC machines and elite multi-shot injection bays, is optimized for high-complexity Spritzgussmaterialien integration. When you upload a CAD file to our facility, our veteran engineers perform a comprehensive "Shut-off and Sink Audit." We identify the "Flash Highways" and "Thermal Hot Spots" that threaten your part's yield. We provide red-lined CAD suggestions—recommending a dovetail here or a step-joint there—to ensure your hardware arrives retail-ready. Stop gambling your R&D budget on designs that will inevitably delaminate or bleed. Not sure if your wall thickness is uniform or your shut-off design is optimal? Upload your 3D CAD file to JUCHENG today for a Free DFM Review. Our experts will identify Umspritzen vs. Insert-Molding risks before they cost you money, ensuring your transition from prototype to mass production is seamless, beautiful, and profitable.

