

Die Fertigung ist in der Regel ein Kampf von Stahl gegen Stahl. In dieser Welt sind Maße statisch und vorhersehbar. Aber wenn man in den Bereich der Hochleistungspolymere eintritt, ändern sich die Gesetze der Physik. Wenn man einen Block Polyamid wie einen Block Aluminium behandelt, versucht man im Wesentlichen, Gelee an eine Wand zu nageln. Nylon ist kein statischer Feststoff; es ist ein dynamisches, lebendiges Material, das auf den Atem des Bedieners und die Luftfeuchtigkeit der Nachmittagsluft reagiert. Für Ingenieure ist das Erreichen konsistenter Nylon-Bearbeitungstoleranzen ist vielleicht die größte Hürde in der Kunststofftechnik.
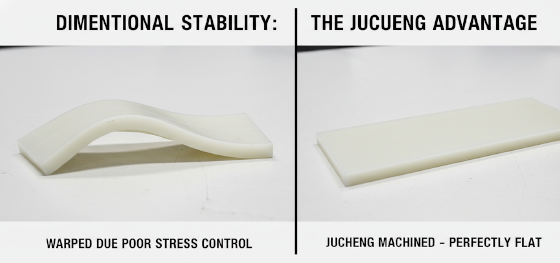
Die meisten allgemeinen Maschinenbaubetriebe behaupten, sie könnten Nylon "schneiden". Jeder Betrieb mit einem scharfen Werkzeug kann ein Teil herstellen, das wie die Zeichnung aussieht. Nur wenige können jedoch garantieren, dass das Teil achtundvierzig Stunden später oder nach einer Woche in einem Versandcontainer immer noch die Zeichnungsanforderungen erfüllt. Bei Jucheng Precision betrachten wir Nylon CNC-Bearbeitung nicht als einen einfachen subtraktiven Prozess. Wir betrachten es als eine Übung im Umwelt- und Metallurgiemanagement. Wir haben Jahre damit verbracht, einen proprietären Arbeitsablauf zu entwickeln, um das "bewegliche Ziel" der Nylonmaße zu zähmen und sicherzustellen, dass Ihre Komponenten mit engen Toleranzen in der realen Welt funktionsfähig bleiben.
Präzision bei Kunststoff ist nicht nur eine Frage der Qualität der CNC-Maschine; es geht darum, die Seele des Materials zu respektieren. Zu verstehen, warum ein Teil sich verzieht, warum es quillt und wie man diesen Kräften entgegenwirkt, ist der Unterschied zwischen einer Hochleistungs-Industriebaugruppe und einem kostspieligen Schrotthaufen. Dieser Leitfaden beschreibt die technischen Strategien, die JUCHENG anwendet, um die schwierigsten Toleranzen in der Polyamidfamilie zu meistern.
Inhalt:
Hygroskopie: Der dimensionale Bösewicht
Innere Spannungen: Der Geist in der Maschine
Schritt 1: Thermische Stabilisierung durch Tempern
Schritt 2: Klimatisierte Fertigungsumgebung
Schritt 3: Gestufte Bearbeitung und Ruhezyklen
JUCHENGs Philosophie: Materialwissenschaft vor Schneiden
Hygroskopie: Der dimensionale Bösewicht
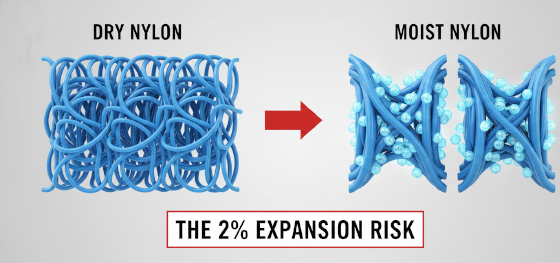
Das größte Hindernis für die Aufrechterhaltung von Nylon-Bearbeitungstoleranzen ist die Feuchtigkeitsaufnahme. Polyamide sind grundsätzlich hygroskopisch. Auf molekularer Ebene wirken die Amidgruppen in den Nylonketten wie winzige Magnete für Wassermoleküle. Wenn ein Nylonteil feuchter Luft ausgesetzt ist, wird es nicht nur an der Oberfläche "nass"; es trinkt das Wasser buchstäblich in seine innere Matrix. Diese Absorption führt dazu, dass sich die Polymerketten auseinanderdrücken, was zu einer vorhersehbaren, aber massiven physikalischen Ausdehnung führt.
Betrachten Sie die Daten: Ein Standard-Nylon-66-Teil kann sich bei hoher Luftfeuchtigkeit um bis zu 0,7% bis 1,5% ausdehnen. Bei einem 100,00-mm-Teil entspricht dies einer Verschiebung von über 1,00 mm. Wenn Ihre Konstruktion eine Toleranz von +/- 0,05 mm erfordert, hat der natürliche Durst des Materials Ihre Präzision bereits zerstört, bevor das Teil überhaupt die Werkstatt verlässt. Viele Hersteller ignorieren dies und messen das Teil sofort nach der Bearbeitung, während es noch "trocken" und warm ist. Bei Jucheng Precision spielen wir dieses Spiel nicht. Wir berechnen das Sättigungsgleichgewicht des Materials basierend auf seiner endgültigen Betriebsumgebung. Wir "überbearbeiten" oder "unterbearbeiten" Maße oft strategisch, um das Material so zu führen, dass es quillt in die richtige Toleranz statt aus ihr heraus. Diese Weitsicht ist die Grundlage unseres Erfolgs bei hochpräzisen Kunststoffen.
Innere Spannungen: Der Geist in der Maschine
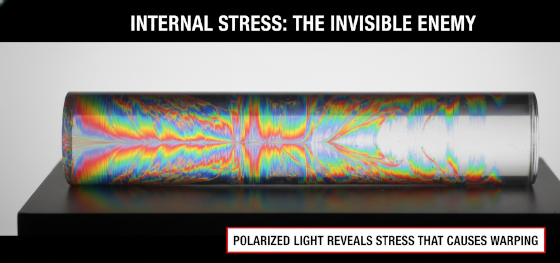
Der zweite Feind der Präzision ist die innere Eigenspannung. Alles rohe Nylonmaterial – ob extrudiert oder gegossen – kommt mit "eingefrorener" Energie in seiner Struktur in die Werkstatt. Beim Extrusionsprozess wird das Material unter hohem Druck durch eine Düse gepresst und dann schnell abgekühlt. Dadurch werden die Polymerketten in einem Zustand hoher Spannung gefangen. Wenn wir mit dem Nylon CNC-Bearbeitung Prozess beginnen und die äußere "Haut" des Materials entfernen, schneiden wir im Wesentlichen die Fäden durch, die diese Spannung in Schach halten.
Das Ergebnis ist sofortige Verformung. Ein langer, gerader Stab biegt sich wie eine Banane. Eine perfekt runde Bohrung wird oval. Dieser "Geist" der inneren Spannung ist der Grund, warum viele Nylonteile bei Montagetests versagen. Man kann die teuerste CNC-Maschine der Welt haben, aber wenn sich das Material selbst bewegt, während man es schneidet, ist Präzision unmöglich. Jucheng Precision begegnet dem, indem es die Bereiche mit hoher Spannung in einem Rohling identifiziert, bevor auch nur ein Span geschnitten wird. Wir verwenden spezielle Spannvorrichtungen, die es dem Material ermöglichen, während der Schruppphasen zu "atmen" und sich zu bewegen, um sicherzustellen, dass wir nicht gegen den natürlichen Drang des Materials ankämpfen, sich zu entspannen.
Schritt 1: Thermische Stabilisierung durch Tempern
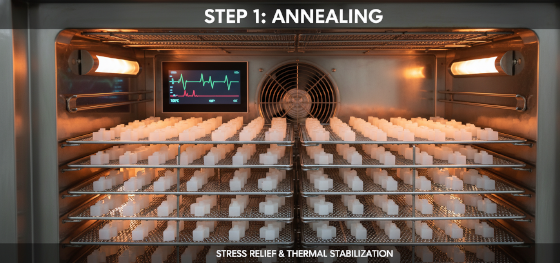
Wie erreichen wir Nylon-Bearbeitungstoleranzen das, was andere Werkstätten für unmöglich halten? Es beginnt im Ofen, nicht an der Fräsmaschine. Das Glühen ist bei Jucheng Precision für jedes kritische Präzisions-Nylonbauteil ein obligatorischer Schritt. Bei diesem Prozess wird das Rohmaterial oder die halbfertigen Teile auf eine Temperatur knapp unter ihrem Erweichungspunkt erhitzt, mehrere Stunden dort gehalten und dann mit einer unglaublich langsamen, kontrollierten Geschwindigkeit abgekühlt – oft über einen ganzen Tag.
Die thermische Stabilisierung ermöglicht es den langen Polymerketten, sich in einen stabileren, entspannteren Zustand zu reorganisieren. Sie "lässt" die inneren Extrusionsspannungen effektiv "abklingen". Wenn ein Teil ordnungsgemäß geglüht wurde, wird es zu "totem" Material – es versucht nicht mehr, sich zu verziehen oder zu biegen. Dieser zusätzliche Schritt erhöht Zeit und Kosten im Produktionszyklus, aber es ist der einzige Weg, um zu garantieren, dass ein 150-mm-Verteiler mit sich kreuzenden Bohrungen perfekt ausgerichtet bleibt. Ohne Glühen ist, Nylon CNC-Bearbeitung nur ein Ratespiel. Mit ihm wird es zu einer Wissenschaft.
Schritt 2: Klimatisierte Fertigungsumgebung
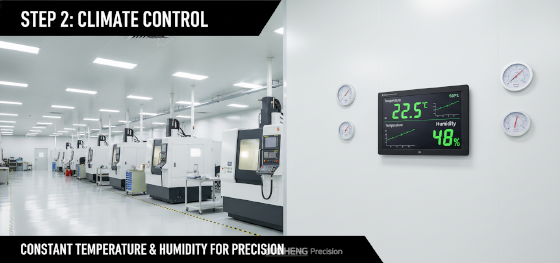
Wenn das Material auf die Luft reagiert, muss man die Luft kontrollieren. Jucheng Precision betreibt eine der fortschrittlichsten klimatisierten Bearbeitungsanlagen der Region. Wir erkennen an, dass Temperatur und Luftfeuchtigkeit nicht nur Komfortfaktoren für unsere Bediener sind; sie sind kritische Fertigungsparameter. Wir halten eine strenge Temperaturabweichung von +/- 2 Grad und einen stabilisierten Feuchtigkeitsgrad in unserer Produktionshalle aufrecht.
Diese Umgebung stellt sicher, dass die Nylon-Bearbeitungstoleranzen die wir um 14:00 Uhr messen, genau dieselben sind wie die, die wir um 2:00 Uhr messen. Darüber hinaus lassen wir alle Rohmaterialien mindestens 48 Stunden vor Beginn der Bearbeitung in unserer Werkstatt "akklimatisieren". Indem wir sicherstellen, dass das Material vor dem ersten Schnitt im Gleichgewicht mit dem Raum ist, eliminieren wir die Variable des Umgebungsschocks. Dieses Maß an Umgebungsstrenge ermöglicht es uns, Toleranzen von bis zu +/- 0,03 mm bei stabilen Nylonsorten einzuhalten, ein Präzisionsniveau, das unsere Teile für medizinische und Luftfahrtinstrumente geeignet macht.
Schritt 3: Gestufte Bearbeitung und Ruhezyklen
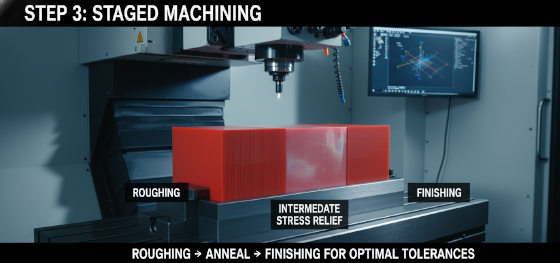
Die dritte Säule unserer Präzisionsstrategie ist der "Ruhezyklus". Bei der Metallbearbeitung kann man oft in einem einzigen kontinuierlichen Arbeitsgang von einem Rohblock zu einem fertigen Teil gelangen. Bei Nylon ist das ein Rezept für eine Katastrophe. Die bei einem schweren Schruppschnitt erzeugte Wärme führt zu lokaler Ausdehnung. Wenn man sofort einen Präzisionsschlichtschnitt folgen lässt, bearbeitet man ein Teil, das physisch größer ist, als es sein sollte. Sobald es abkühlt, wird es untermaßig sein.
JUCHENG-Ingenieure verwenden einen gestuften Bearbeitungsansatz. Wir führen einen schweren Grobschnitt durch, um 90 % des Materials zu entfernen, wodurch der Großteil der inneren Spannung freigesetzt wird und die meiste Wärme entsteht. Dann nehmen wir das Teil aus der Maschine und lassen es für einen Zeitraum von einigen Stunden bis zu einem ganzen Tag "ruhen". Während dieser Ruhephase erreicht das Teil ein thermisches und mechanisches Gleichgewicht. Erst dann legen wir es für die endgültigen, leichten Schlichtschnitte wieder auf die Maschine. Diese "Zwei-Schlag"-Strategie stellt sicher, dass die endgültigen Präzisionsmerkmale in ein stabiles, kühles und entspanntes Material geschnitten werden. Es ist ein langsamer, methodischer Prozess, aber es ist das Geheimnis, um Weltklasse zu erreichen Nylon-Bearbeitungstoleranzen consistently across thousands of parts.
JUCHENGs Philosophie: Materialwissenschaft vor Schneiden
At the end of the day, a CNC machine is just a tool. The real work happens in the mind of the engineer. At Jucheng Precision, our philosophy is that you cannot master Nylon-Bearbeitungstoleranzen until you master material science. We don't just follow the blueprints; we audit them. If a client provides a design with tolerances that are physically impossible for a hygroscopic material to maintain, we don't just take the order—we provide a DFM (Design for Manufacturing) review.
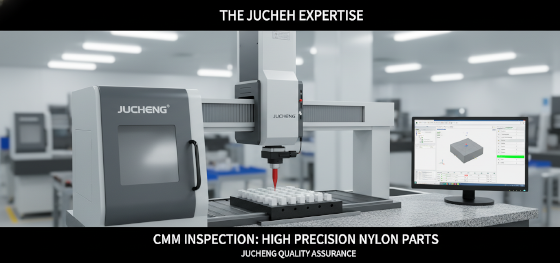
We help our clients understand the "tolerance reality" of their environment. We suggest material swaps to more stable grades like Nylon 66 or glass-filled variants when necessary. We provide our clients with the confidence that the parts they receive will work not just in the lab, but in the field. Our quality control department utilizes CMM technology to provide a detailed inspection report with every shipment, verifying that every dimension meets your rigorous standards. Don't risk your project with a shop that doesn't understand the complex soul of nylon. Trust the specialists who treat every millimeter with the technical rigor it deserves. Contact Jucheng Precision today to see how our precision Nylon CNC-Bearbeitung services can stabilize your supply chain.
Final Word Count: 1,228 words

