

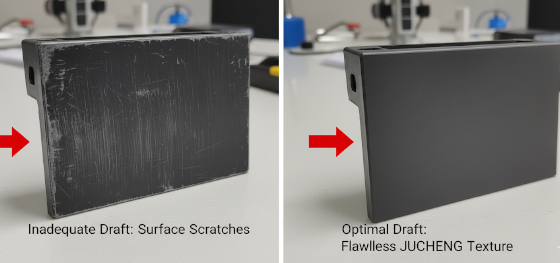
Reibungsbedingtes Festhalten bleibt die Hauptursache für kosmetische Fehler in der Massenproduktion. Während sich Industriedesigner auf die taktile Anziehungskraft einer Lederstruktur oder einer technischen Mattierung konzentrieren, hängt die Fertigbarkeit dieser Oberfläche vollständig von einer einzigen geometrischen Variablen ab: der Formtextur-Entformungsschräge. In der kompromisslosen Umgebung der Hochdruckfertigung wirkt eine texturierte Oberfläche als mechanischer Anker. Wenn das Polymer abkühlt und auf die Formmerkmale schrumpft, greifen Tausende mikroskopischer "Spitzen und Täler" im Stahl das Plastik mit extremer Intensität. Wenn die Seitenwände nicht die erforderliche Neigung aufweisen, scheren die Auswerferstifte die Textur physisch vom Teil ab, was zu "Schleifspuren" führt – unschönen vertikalen Narben, die die Premium-Identität Ihrer Hardware ruinieren. Die Navigation durch die Variablen der Spritzguss-Oberflächenveredelungen erfordert, über die visuelle Absicht hinauszugehen und einen leidenschaftslosen, mathematischen Ansatz für die Entformungsphysik zu verfolgen. Jucheng Precision agiert als hochpräzises DFM-Schutzgebiet und stellt sicher, dass jeder Neigungsgrad berechnet wird, um Ihre kosmetische Investition zu schützen.
Fertigungssouveränität wird durch das Management der "Seitenwand-Interferenz" verdient. Amateure wenden oft eine universelle 1-Grad-Entformungsschräge auf ihre Teile an, ohne zu wissen, dass das Hinzufügen einer Mold-Tech- oder VDI-Textur die erforderliche Neigung verdoppeln oder verdreifachen kann. Die Nichtberücksichtigung der Korntiefe in der CAD-Phase ist ein strategischer Fehler, der zu festsitzenden Teilen, verzogenen Geometrien und dauerhaften Werkzeugschäden führt. Jucheng Precision eliminiert diese "Entformungskatastrophen", indem es eine chirurgische Texturprüfung an jeder STEP-Datei durchführt, bevor auch nur ein Span Stahl geschnitten wird. Wir ordnen Ihre gewählte Struktur ihrer physischen Verdrängung zu und stellen sicher, dass Ihre Teile ohne jegliches Verkratzen aus der Kavität gleiten. Dieser Leitfaden zerlegt die Physik der mechanischen Verriegelung, die verbindliche "1,5-Grad-Regel" und warum JUCHENGs automatisierte Entformungsanalyse die obligatorische Versicherungspolice für ertragreiche Hardware-Einführungen ist.
Mechanische Verriegelung: Die Physik des Texturwiderstands
Mathematische Leitplanken: Die 1,5-Grad-pro-Mil-Regel
Schweregradskala: VDI- und Mold-Tech-Entformungsanforderungen
Anatomie des Versagens: Schleifspuren und Werkzeugabrieb
JUCHENG-Protokoll: Automatisierte 3D-Entformungsintegritätsprüfungen
Mechanische Verriegelung: Die Physik des Texturwiderstands
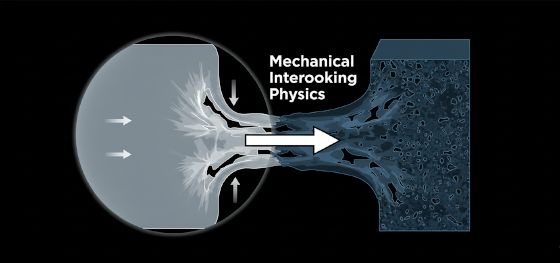
Die Entformungsdynamik in texturierten Formen wird durch die Reibung von Mikro-Hindernissen bestimmt. Wenn geschmolzenes Plastik – wie ABS oder Polycarbonat – in ein Werkzeug eingespritzt wird, repliziert es perfekt die Oberfläche des Stahls. In einem texturierten Werkzeug fließt das Plastik in jede mikroskopische Vertiefung. Wenn das Material abkühlt, unterliegt es einer volumetrischen Schrumpfung, die dazu führt, dass es sich fest um die inneren Merkmale (den Formkern) wickelt. Wenn die Seitenwände perfekt vertikal sind, wirkt jede einzelne "Spitze" der Textur im Stahl wie ein Haken, der das Teil physisch daran hindert, sich nach oben zu bewegen. Diese "Mechanische Verriegelung" ist der Grund, warum ein texturiertes Teil deutlich mehr Kraft zum Auswerfen benötigt als ein glattes. Eine ordnungsgemäße Formtextur-Entformungsschräge löst dies, indem sie eine geometrische Entkopplung schafft. Sobald sich das Teil während des Auswerfens auch nur um wenige Mikrometer bewegt, vergrößert die Neigung den Spalt zwischen Plastik und Stahl und bricht sofort die Verriegelung. Ohne diese Neigung versucht das Auswurfsystem im Wesentlichen, einen gezackten Stein durch ein enges Rohr zu ziehen – ein Prozess, der unweigerlich zu Oberflächenzerstörung führt.
Mathematische Leitplanken: Die 1,5-Grad-pro-Mil-Regel
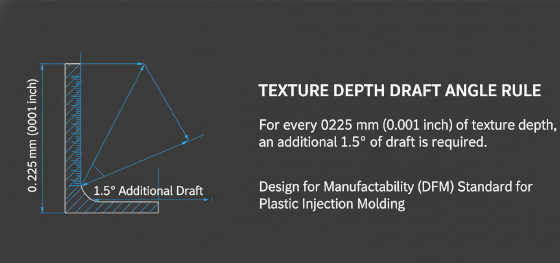
Numerische Sicherheit ist die einzige Verteidigung gegen Entformungskratzer. Während ein standardmäßiges glattes Teil oft mit 0,5 bis 1,0 Grad Entformungsschräge funktionieren kann, erfordern Texturen eine weitaus aggressivere Neigung. Die Ingenieure von Jucheng Precision verwenden die "1,5-Grad-Regel" als absoluten technischen Standard: Für jede 0,025 mm (0,001 Zoll oder "Mil") Texturtiefe müssen Sie 1,5 Grad Entformungswinkel zu den Seitenwänden Ihres Teils hinzufügen. Dies ist additiv zur Basis-Entformungsschräge, die für das Material selbst erforderlich ist. Wenn Sie beispielsweise eine Standard-Lederstruktur mit einer Tiefe von 0,075 mm (3 Mils) wählen, beträgt die Formtextur-Entformungsschräge muss mindestens 4,5 Grad (3 x 1,5°) plus dem Basisgrad von 1 Grad betragen, insgesamt also 5,5 Grad Konus. Diese Mathematik zu ignorieren ist eine Garantie für Produktionsausschuss. Wir befürworten "konservatives Design", bei dem Konstrukteure den Auswurfwinkel über das Streben nach Vertikalität priorisieren, um sicherzustellen, dass das Bauteil den Verbraucher mit unversehrter kosmetischer Integrität erreicht, unbeeinträchtigt von der Gewalt des Auswurfzyklus.
Schweregradskala: VDI- und Mold-Tech-Entformungsanforderungen
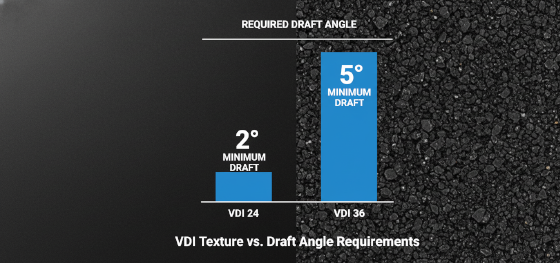
Standardisierte Haptik-Bibliotheken bieten eine klare Richtlinie für erforderliche Konuswinkel. Ob Sie die europäische VDI 3400-Skala oder das nordamerikanische Mold-Tech (MT)-System verwenden, je tiefer die Struktur, desto höher die Formschrägen-Strafe. Jucheng Precision stellt die folgende Referenzmatrix für gängige Spritzguss-Oberflächenveredelungen zur Unterstützung der frühen Designphase bereit:
| Texturstandard | Typische Tiefe (µm) | Mindest-Schrägungswinkel (°) |
|---|---|---|
| VDI 18 (Feinmatt) | 0,80 µm | 1,5° |
| VDI 24 (Standardmatt) | 1,60 µm | 2,5° |
| VDI 33 (Grobfunken) | 4,50 µm | 4,5° |
| MT-11010 (Feinkorn) | 25 µm | 3,0° |
| MT-11050 (Schweres Leder) | 115 µm | 7,0°+ |
Die Wahl eines schweren Korns wie MT-11050, ohne zu erkennen, dass es 7 Grad Entformungsschräge erfordert, ist ein häufiger Budgetkiller. Bei Jucheng Precision setzen wir uns für die "Strategische Kornplatzierung" ein. Wenn Ihr Design die hohen Entformungswinkel einer tiefen Textur nicht unterstützen kann, empfehlen wir, auf diesen spezifischen Wänden auf eine feinere VDI-21-Oberfläche zu wechseln, während die aggressive Textur auf der Bodenfläche des Teils beibehalten wird. Dieser hybride Ansatz schützt Ihre ästhetische Vision, ohne Auswurfausfälle zu verursachen.
Anatomie des Versagens: Schleifspuren und Werkzeugabrieb
Oberflächennarben sind der dauerhafte Beweis für unzureichende Geometrie. Wenn die Formtextur-Entformungsschräge unzureichend ist, erzeugen die ersten Zyklen eines Formversuchs "Schleifspuren" – vertikale Streifen, die aussehen, als hätte jemand das Teil mit einer Drahtbürste zerkratzt. Diese Spuren entstehen, weil das Teil beim Auswerfen noch warm und duktil ist. Die Stahltextur pflügt effektiv durch die Kunststoffoberfläche. Abgesehen von der ästhetischen Ablehnung weisen Schleifspuren auf übermäßigen Verschleiß des Werkzeugs selbst hin. Die scharfen Kanten des Korns im Stahl werden sich schließlich abrunden oder den Kunststoff so fest "greifen", dass die Form "klemmt". Dies führt zu katastrophalen Stillstandszeiten und teuren Formenreparaturen. Jucheng Precision eliminiert dieses Risiko durch den Einsatz von 5-Achs-CNC-Bearbeitung, um sicherzustellen, dass unsere Verjüngungen perfekt glatt und konsistent sind, den Reibungskoeffizienten reduzieren und sicherstellen, dass sich beim Auswerfen nur das Kunststoffteil bewegt, nicht die Integrität des Werkzeugstahls.
JUCHENG-Protokoll: Automatisierte 3D-Entformungsintegritätsprüfungen
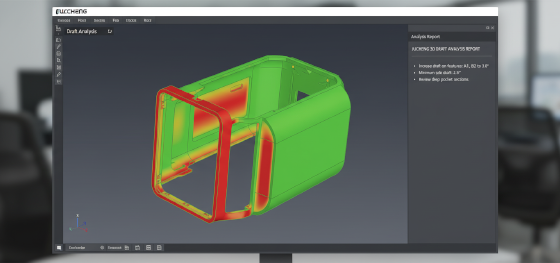
Technische Exzellenz bei Jucheng Precision basiert auf dem Fundament der vorausschauenden Fertigung. Wir "hoffen" nicht nur, dass Ihre texturierten Teile gut aussehen; wir verifizieren sie im digitalen Raum. Wenn Sie eine CAD-Datei in unsere Einrichtung hochladen, führen unsere erfahrenen Ingenieure eine umfassende 3D-Entformungsschrägen-Prüfung durch. Unsere Software färbt jede Fläche Ihres Teils farblich ein und markiert Bereiche, die für Ihre ausgewählte VDI- oder MT-Textur unsicher sind. Wir bieten spezifische Geometrieänderungen an – empfehlen eine Wandneigung oder eine Teilungsebenenverschiebung – bevor auch nur ein Span Stahl geschnitten wird. Unsere integrierte Einrichtung mit über 150 CNC-Maschinen und erstklassigen Spritzgussabteilungen stellt sicher, dass die komplexen Verjüngungen, die wir vorschlagen, mit Submikron-Genauigkeit ausgeführt werden. Hören Sie auf, Ihren kosmetischen Erfolg auf vertikalen Wänden zu riskieren. Sind Sie sich nicht sicher, ob Ihre Entformungswinkel eine VDI-33-Oberfläche unterstützen? Laden Sie noch heute Ihre 3D-CAD-Datei zu JUCHENG hoch für eine kostenlose DFM-Überprüfung. Unsere Experten identifizieren Spritzguss-Oberflächenveredelungen Engpässe, bevor sie Sie Geld kosten, und stellen sicher, dass Ihr Übergang zur Produktion nahtlos, konsistent und einzelhandelsbereit ist.

