

Das Schneiden von festen Kunststoffen fühlt sich trügerisch einfach an, bis man gewaltsam einen tausend Dollar teuren technischen Rohling ruiniert. Fabrikveteranen wissen, dass das blinde Werfen eines zufälligen Kunststoffblocks auf ein Hochgeschwindigkeits-Fräszentrum eine absolute Katastrophe garantiert. Das Bearbeiten von schweren Polymeren mit stumpfen Metallbearbeitungswerkzeugen erzeugt sofort extreme Reibung anstelle eines sauberen, scherenden physischen Schnitts.
Das direkte Schmelzen von Kunststoff auf einem rotierenden Hartmetall-Schaftfräser zerstört den teuren Schneideinsatz und hinterlässt eine schreckliche, gerissene Oberfläche. Die fehlerfreie Ausführung der Bearbeitung von gegossenem Nylon erfordert das Ablegen der falschen Annahme, dass sich alle Kunststoffe unter einer aggressiven Spindel identisch verhalten. Man kann nicht mit der intensiven thermischen Dynamik des Schneidens von zähen Polyamiden bei zehntausend Umdrehungen pro Minute verhandeln.
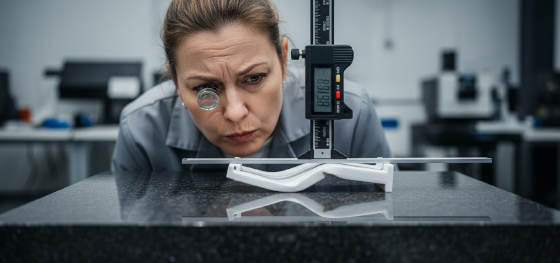
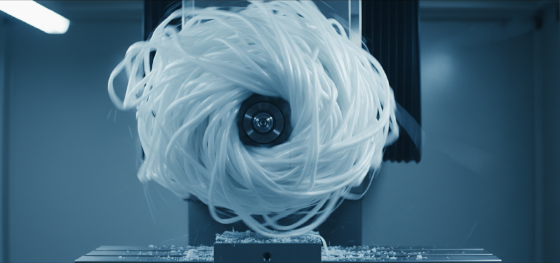
Die Beherrschung Spanabfuhrdynamik trennt Elite-Werkstätten von Amateur-Garagenbetrieben. Nylon ist bekanntermaßen zäh und faserig und erzeugt massive durchgehende Bänder aus Abfallmaterial anstelle von sauberen, gebrochenen Spänen. Wenn diese durchgehenden Bänder nicht aus der Schnittzone gespült werden, können sie sich gewaltsam um den Werkzeughalter wickeln und ein massives Vogelnest bilden, das das physische Teil ruiniert und eine ernsthafte Brandgefahr in der Fabrik darstellt.
Einkaufsleiter müssen ihre Lieferkette rigoros prüfen, um sicherzustellen, dass die Lieferanten ordnungsgemäß behandelte spannungsarm geglühte Polymer-Rohlinge verwenden, bevor der erste Schnitt beginnt. Das Entfernen der zähen Außenhaut eines billigen, hochgespannten Kunststoffstabs setzt massive eingeschlossene innere kinetische Energie frei. Unser Betrieb im Shenzhener Präzisionsfertigungs-Hub stattet unsere Ingenieure aus, um diese gewaltsamen Dimensionsverschiebungen zu bewältigen und die Physik der Rohmaterialien strikt zu beherrschen, um perfekt flache, funktionale Komponenten zu liefern.
Inhalt:
Bezwingung gefährlicher Spanabfuhrdynamik
Forderung nach spannungsarm geglühten Polymer-Rohlingen
Berechnung der Feuchtigkeitsaufnahme-Toleranzen
JUCHENG Hub: Dominanz bei schweren technischen Kunststoffen
Häufig gestellte Fragen: Polymerphysik
Bezwingung gefährlicher Spanabfuhrdynamik
Können Maschinisten Standard-Aluminium-Schneidwerkzeuge verwenden, um schwere Nylonblöcke erfolgreich zu fräsen?
Nr. Standard-Werkzeuge für die Metallbearbeitung besitzen stumpfe Schneidengeometrien, die stark am weichen Kunststoff reiben und intensive Reibungswärme erzeugen, anstatt die zähen Polymerbindungen sauber zu durchtrennen.
Die Kontrolle der aggressiven Spanabfuhrdynamik erfordert hochspezialisierte, rasiermesserscharfe polierte Hartmetallwerkzeuge. Ein- oder zweischneidige Schaftfräser bieten massive offene Täler, in denen die faserigen Kunststoffbänder aus der Hochdruck-Schneidzone entweichen können. Der Einsatz von Werkzeugen mit zu vielen Schneiden fängt das expandierende Abfallmaterial ein und schweißt den heißen Kunststoff sofort direkt an den rotierenden Stahlschaft.
Das Fluten der tiefen inneren Kavität mit aggressivem Hochdruck-Kühlmittel ist beim Bohren tiefer Löcher in massive Polyamide absolut zwingend erforderlich. Kühlmittel schmiert die Schneide und senkt die lokale Temperatur aggressiv, wodurch verhindert wird, dass sich der Kunststoff ausdehnt und den Bohrer aggressiv ergreift. Peck-Drilling-Techniken brechen die kontinuierlichen faserigen Späne physisch in handhabbare Stücke und gewährleisten einen sicheren und kontinuierlichen Maschinenbetrieb ohne menschliches Eingreifen.
Der Anpressdruck bringt eine weitere erschreckende Variable in der Fabrikhalle ein. Da schwere Kunststoffe im Vergleich zu Metall relativ weich bleiben, zerdrücken schwere hydraulische Stahlspannbacken das Rohmaterial physisch und verformen es dauerhaft, bevor die Maschine überhaupt eingeschaltet wird. Erfahrene Techniker verwenden streng maßgeschneiderte weiche Aluminiumbacken und Vakuumtische, um das Rohmaterial sanft zu fixieren, ohne verheerende mechanische Spannungen zu induzieren.
Forderung nach spannungsarm geglühten Polymer-Rohlingen
Warum verzieht und verdreht sich ein perfekt flacher Kunststoffblock plötzlich Stunden nachdem er die Maschine verlassen hat?
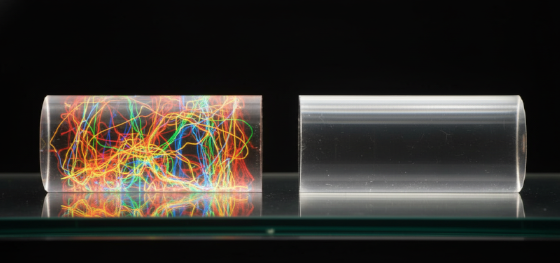
Das aggressive Entfernen der zähen Außenschicht eines billigen extrudierten Kunststoffblocks setzt massive innere mechanische Spannungen frei, die während des ursprünglichen Herstellungsprozesses eingeschlossen wurden, wodurch sich das gesamte Teil physisch entspannt und verformt.
Hardware-Ingenieure müssen für jede Komponente, die enge Maßgenauigkeit erfordert, unbedingt die Verwendung von spannungsarm geglühten Polymer-Rohlingen vorschreiben. Gegossene flüssige Polyamide kühlen natürlich viel langsamer ab als schnell extrudierte Kunststoffstäbe, was zu einer hochkristallinen Struktur mit praktisch null innerer eingeschlossener Spannung führt. Diese grundlegend stabile Chemie ermöglicht aggressives subtraktives Fräsen, ohne katastrophales nachgelagertes Verziehen auszulösen.
Der Versuch, durch den Kauf billiger, hochgespannter extrudierter Kunststoffe Kosten zu sparen, zerstört aktiv Ihr Werkzeugbudget. Das Schneiden stark gespannter Materialien zwingt Maschinisten dazu, mehrere flache, mühsame Schnitte auf beiden Seiten der Platte auszuführen und das Teil ständig zu wenden, um die freigesetzte Spannung verzweifelt auszugleichen. Dieser massive Anstieg der menschlichen Arbeitszeit macht jegliche anfängliche Rohstoffkostenersparnis vollständig zunichte.
Schwere industrielle Anwendungen wie massive Kranseilrollen oder kundenspezifische Marinegleitlager erfordern streng monolithische Materialstabilität. Gegossene Polyamide weisen ein deutlich höheres Molekulargewicht und eine überlegene Verschleißfestigkeit im Vergleich zu ihren extrudierten Gegenstücken auf. Die Konstruktion schwerer mechanischer Verbindungen erfordert praktisch die Verwendung dieser hochwertigen stabilen Rohlinge, um das langfristige Überleben unter brutaler kinetischer Reibung zu gewährleisten.
| Herstellungsverfahren für Polymere | Interner Spannungsgrad | Dimensionsstabilität während des Schnitts | Ideale Fabrikanwendung |
|---|---|---|---|
| Extrudiertes Polyamid (PA6) | Extrem hoch | Schlecht (erfordert mühsames balanciertes Fräsen) | Small, low-tolerance washers |
| Poured Cast Polyamide (PA6G) | Sehr Niedrig | Excellent (Holds tight bearing fits) | Heavy-duty industrial gears |
| Oil-Filled Cast Polyamide | Sehr Niedrig | Hervorragend | Self-lubricating sliding wear pads |
| Glass-Filled Extruded (PA66-GF30) | High (Abrasive fibers) | Moderate (Destroys cutting tools rapidly) | High-heat automotive brackets |
Berechnung der Feuchtigkeitsaufnahme-Toleranzen
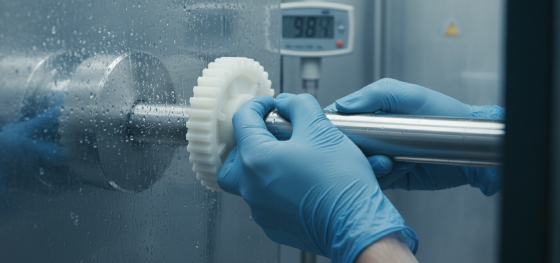
Will high ambient factory humidity actually change the physical dimensions of a finished plastic gear?
Yes. Polyamides aggressively absorb atmospheric water like a chemical sponge, physically swelling and expanding their external dimensions significantly in highly humid environments.
Ignoring critical moisture absorption tolerances guarantees catastrophic failures during global hardware deployments. A precision bearing housing milled perfectly to specification during a dry winter month in North America will violently seize up and fail when deployed to a highly humid tropical marine environment. The plastic physically swells, crushing the internal steel bearing entirely.
Procurement managers must rigorously calculate these severe environmental shifts before locking down the final CAD blueprints. Smart engineers deliberately oversize internal bores and undersize external diameters to mathematically compensate for this inevitable hygroscopic expansion. Failing to respect this chemical reality renders your quality control reports completely useless the moment the part boards a cargo ship.
Upgrading to highly specialized grades like Acetal (Delrin) entirely solves this specific humidity nightmare. Acetal absorbs practically zero atmospheric moisture, holding flawless micron-level dimensions completely regardless of external weather conditions. Navigating these tricky material selections separates elite engineering hardware teams from amateurs.
JUCHENG Hub: Dominanz bei schweren technischen Kunststoffen
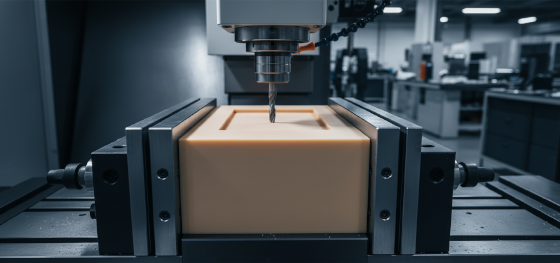
How do precision facilities prevent high-speed spindles from melting sensitive engineering polymers?
Elite machine shops deploy highly specialized dynamic toolpaths combined with aggressive, temperature-controlled air blasts or heavy flood coolant to brutally remove heat from the cutting zone instantly.
Jucheng Precision strictly utilizes premium stress-relieved polymer billets to guarantee absolute success for your complex mechanical assemblies. Our seasoned programmers understand exact chip evacuation dynamics, aggressively configuring the CAM software to peel massive volumes of material away without inducing dangerous thermal shock.
Executing critical reviews of your moisture absorption tolerances remains a mandatory step in our uncompromising Design for Manufacturing (DFM) audits. Operating a massive 150-machine 5-axis fleet ensures we possess the necessary hardware and deep material science expertise to deliver pristine, retail-ready components that survive the harshest industrial environments.
Häufig gestellte Fragen: Polymerphysik
Can a spinning endmill create a perfectly sharp internal square corner inside a heavy plastic pocket?
It is physically impossible. Round cutting tools mathematically leave an internal radius matching their own physical diameter. Hardware engineers must intelligently design specialized dog-bone reliefs into the CAD file to allow square mating components to fit properly.
Is it safe to blindly tap extremely deep threads directly into a solid polymer block?
Cutting sharp threads directly into plastic creates massive stress concentrators that strip out instantly under heavy torque. Securing high-load electronics enclosures absolutely requires physically melting ultrasonic brass heated inserts directly into the polymer walls for permanent holding power.
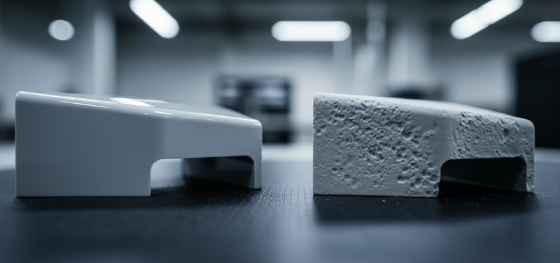
Does bead blasting improve the cosmetic surface finish of a freshly milled polyamides part?
Actually, it heavily ruins it. Abrasive bead blasting severely pits the soft plastic surface, embedding microscopic glass shards directly into the material and leaving an ugly, chalky white residue. Restoring optical clarity or premium smoothness requires highly specialized chemical vapor polishing or manual buffing techniques.

