


Biegeversagen ist ein konstruktives Urteil, das normalerweise innerhalb der ersten drei Sekunden der Benutzererfahrung eintritt. In der risikoreichen Welt der Konsumverpackungen und medizinischen Gehäuse ist die Fähigkeit, eine dauerhafte, flexible Verbindung zwischen zwei starren Komponenten zu integrieren, ein Meisterwerk der Materialwissenschaft. Dies ist der Bereich des Lebend-Scharnier-Spritzgusses. Ein Lebend-Scharnier – eine mikroskopisch dünne Kunststoffbrücke – soll tausende oder sogar Millionen von Biegezyklen ohne einen einzigen molekularen Riss überstehen. Konstrukteure betrachten dies fälschlicherweise oft als einfache Übung im Ausdünnen einer Wand. In der kompromisslosen Umgebung der Hochdruckfertigung ist ein Lebend-Scharnier jedoch ein hochpräzises Fluidventil. Wenn die Geometrie zu dick ist, bricht es unter Zugspannung. Wenn der Anguss falsch ist, richten sich die Molekülketten nie aus, was zu sofortigem Sprödbruch führt. Die Navigation dieses empfindlichen Gleichgewichts ist der Höhepunkt von Spritzgussdesign. Bei Jucheng Precision erkennen wir, dass ein erfolgreiches Scharnier nicht nur eine Frage der Form ist; es geht darum, die molekulare Orientierung des Polymers zu steuern, während es mit zwanzigtausend Pfund Druck durch einen 0,3 mm Spalt schießt.
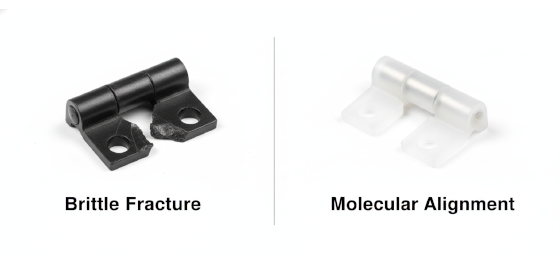
Fertigungssouveränität bei flexiblen Verbindungen erfordert eine absolute Ablehnung spröder Materialien. Amateure versuchen oft, Scharniere aus ABS oder Polycarbonat zu konstruieren, nur um zu sehen, wie ihre Prototypen beim ersten Öffnen wie Glas zersplittern. Jucheng Precision eliminiert diese "Produktrückrufe", indem wir eine strenge Material- und Geometrieprüfung jeder CAD-Datei durchführen. Wir verstehen, dass das Geheimnis der Biegelebigkeit in der "Vorausrichtung" der Polymermatrix liegt. Dieser Leitfaden zerlegt die zwingenden Materialauswahlen, die Physik der Sanduhrgeometrie und die kritische Bedeutung der Angussplatzierung, um sicherzustellen, dass Ihre Scharniere nicht nur funktional aussehen – sie überleben den Lebenszyklus des Produkts. Wir bieten die Fertigungsversicherung, die nötig ist, um eine zerbrechliche Brücke in ein unzerstörbares mechanisches Glied zu verwandeln.
Materiallogik: Warum Polypropylen der einzige Anwärter ist
Geometrische Präzision: Beherrschung des Sanduhrprofils
Fluidlogistik: Angussstrategie für molekulare Ausrichtung
Die erste Biege-Regel: Prägen und Kaltverfestigen des Harzes
JUCHENG-Protokoll: Null-Ausfall-Scharnierproduktion
Materiallogik: Warum Polypropylen der einzige Anwärter ist
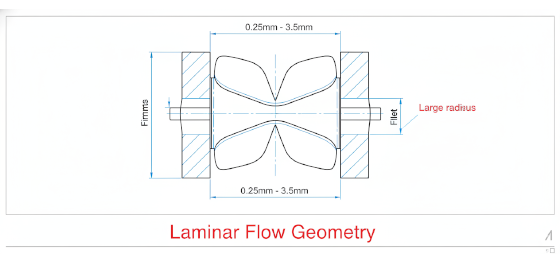
Chemische Verträglichkeit bestimmt "Leben oder Tod" einer flexiblen Verbindung. In Lebend-Scharnier-Spritzgusses, muss das Material extreme Duktilität und die Fähigkeit besitzen, erhebliche Dehnung ohne Kaltverfestigung in einen spröden Zustand zu durchlaufen. Für neunzig Prozent aller industriellen Anwendungen ist Polypropylen (PP) der unangefochtene König. PP-Moleküle sind einzigartig in der Lage, sich unter Spannung neu auszurichten und eine "faserige" Struktur zu bilden, die dem Reißen widersteht. Polyethylen (PE) ist eine sekundäre Wahl, obwohl ihm das Biegemodul für knackige Deckelverschlüsse fehlt. Materialien wie ABS, PC und Nylon sind für Lebend-Scharniere streng verboten; ihre kristallinen oder amorphen Strukturen sind zu starr, was zu sofortiger Spannungsaufhellung und Abriss führt. Jucheng Precision Ingenieure arbeiten mit Ihnen zusammen, um die richtige Sorte "Random Copolymer" PP auszuwählen, um maximale Klarheit und Biegelebigkeit zu gewährleisten. Wir vermeiden gefüllte Harze (wie talkgefüllte oder glasgefüllte), da die Fasern als mikroskopische Dolche wirken, die die Polymerketten beim Biegen durchschneiden. Durch die Beachtung der chemischen Grenzen des Harzes stellen wir sicher, dass Ihr Scharnier die mechanische Seele besitzt, die für eine Million Zyklen erforderlich ist.
Geometrische Präzision: Beherrschung des Sanduhrprofils
Die Dicke ist der primäre Hebel der Biegespannung. Wenn ein Scharnier zu dick ist (über 0,5 mm), werden die äußeren Fasern beim Schließen des Scharniers über ihre Elastizitätsgrenze gedehnt, was zu Versagen führt. Wenn es zu dünn ist (unter 0,15 mm), wird der Kunststoff während des Spritzgießens "einfrieren", was zu einem "Kurzschuss" führt, bei dem die Form nie vollständig gefüllt wird. Professioneller Lebend-Scharnier-Spritzgusses Spritzguss erfordert einen "Sweet Spot" zwischen 0,2 mm und 0,35 mm. Die erfolgreichste Geometrie ist das "Sanduhr"- oder "konische" Profil. Durch das Ausdünnen des Scharniers in seiner Mitte und die Verwendung großer, großzügiger Radien (Ausrundungen) an den Übergängen zu den Hauptwänden verteilen Sie die Biegespannung über einen weiteren Bogen. Dies verhindert lokalisierte "Spannungskonzentrationen" an den Ecken. Jucheng Precision Techniker verwenden submikron EDM (Funkenerosion), um diese empfindlichen Sanduhrhohlräume in den Formenstahl zu schneiden. Wir behandeln diesen 0,2 mm Spalt als die kritischste Abmessung im gesamten Werkzeug und stellen sicher, dass er auf Hochglanz poliert ist, damit das geschmolzene PP ohne Turbulenzen hindurchfließen kann.
Fluidlogistik: Angussstrategie für molekulare Ausrichtung
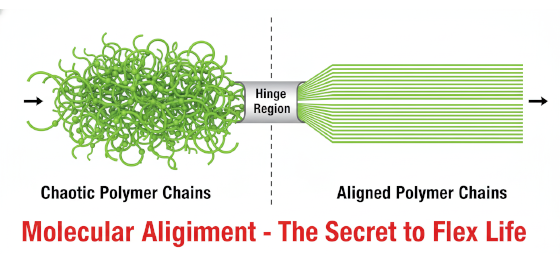
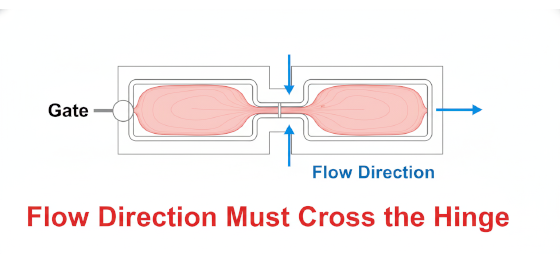
Molecular alignment is the secret to a "Living" hinge, and it is entirely dictated by gate placement. When molten plastic is squeezed through the narrow hinge cavity, the polymer chains are stretched out into long, straight lines—parallel to the direction of flow. This orientation is what gives the hinge its incredible tensile strength and flexibility. If the gate is placed poorly, two separate flow fronts might meet *at* the hinge, creating a "Knit Line" or "Weld Line." A weld line in a hinge is a death sentence; the part will fail instantly because the molecular chains are not continuous across the bridge. A professional Spritzgussdesign mandates that the molten front must flow perpendicularly *across* the hinge from one side of the part to the other. At Jucheng Precision, we use Moldflow simulation to verify that the resin passes through the hinge area as a single, unified wave. This ensures the "Molecular Grain" is oriented in the direction of the bend, armoring the part against fatigue.
Die erste Biege-Regel: Prägen und Kaltverfestigen des Harzes
Performance is "Locked In" within the first sixty seconds of ejection. Even a perfectly designed hinge is vulnerable when it first leaves the tool. Professional operators follow the "Warm Bend" rule: the hinge should be folded while the part is still warm from the mold. This initial flex acts as a "Cold-Working" process, permanently orienting the molecules and significantly increasing the flex life. Some high-end applications utilize "Coining"—a process where the mold itself squeezes the hinge area while it's still molten to further reduce thickness and align the chains. Jucheng Precision implements these "Post-Molding" protocols on our assembly floor, ensuring every part is "Seasoned" before it reaches the client. If a hinge is allowed to cool completely in a flat position and then bent for the first time days later, the risk of stress-whitening increases by forty percent. We provide the manufacturing discipline needed to ensure your prototypes survive the most aggressive lifecycle testing in the consumer electronics and medical industries.
JUCHENG-Protokoll: Null-Ausfall-Scharnierproduktion
Manufacturing excellence at Jucheng Precision is built on the foundation of high-precision tooling and material expertise. We don't just "cut hinges"; we engineer mechanical interfaces. Our facility, housing over 150 CNC machines and specialized micro-EDM bays, is optimized for the tight tolerances of Lebend-Scharnier-Spritzgusses. When you submit a CAD file to our facility, our veteran engineers perform a forensic audit of your hinge thickness and gating strategy. We propose minor geometry modifications—such as adding a "V-Groove" or shifting a gate—that can extend your product's flex life from hundreds to millions of cycles. Stop compromising with snap-off failures and poor material choices. Not sure if your wall thickness is uniform or your draft angles are correct? Upload your 3D CAD file to JUCHENG today for a Free DFM Review. Our experts will catch tooling issues before they cost you money, ensuring your hardware is robust, profitable, and ready for a lifetime of movement.

