


Das thermodynamische Gleichgewicht bestimmt den strukturellen und kosmetischen Erfolg jedes thermoplastischen Bauteils. In der volatilen Umgebung der Hochdruckfertigung hängt die Geschwindigkeit, mit der ein Polymer vom geschmolzenen in den festen Zustand übergeht, vollständig von seiner Querschnittsgeometrie ab. Weist ein Design willkürliche Dickenunterschiede auf, löst das resultierende "thermische Chaos" eine Kaskade von Fehlern aus: Einfallstellen auf kosmetischen Oberflächen, innere Lunker in lasttragenden Bereichen und katastrophale Verzüge, die eine Montage unmöglich machen. Die Bewältigung dieser Risiken erfordert eine kompromisslose Einhaltung einer professionellen Spritzgusswandstärke Strategie. Bei Jucheng Precision erkennen wir, dass die Wandstärke nicht nur eine Abmessung ist; sie ist eine kritische Variable, die Zykluszeit, Materialkosten und Bauteillebensdauer bestimmt. Jeder über die technische Anforderung hinausgehende Millimeter ist nicht nur verschwendetes Material – er ist ein thermischer Isolator, der Wärme speichert, die Produktion verlangsamt und mechanische Instabilität begünstigt. Die Beherrschung der goldenen Regel der Gleichmäßigkeit ist der erste Schritt zur Erlangung von Spritzgussdesign Souveränität.
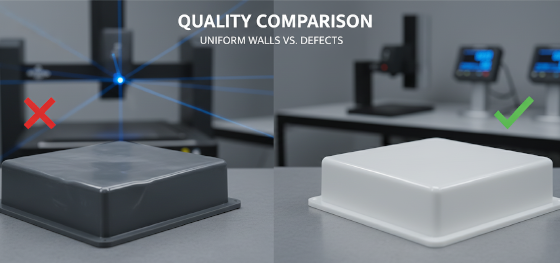
Konsistenz in der Wandgeometrie dient als primäre Verteidigung gegen die Physik des Schrumpfens. Wenn geschmolzener Kunststoff auf die gekühlten Stahlwände einer Form trifft, gefriert die äußere Haut sofort, während der Kern flüssig bleibt. Wenn ein Abschnitt eines Teils doppelt so dick ist wie eine benachbarte Wand, schrumpft der dicke Kern noch lange, nachdem die dünneren Abschnitte erstarrt sind, zieht die Oberfläche nach innen und erzeugt die gefürchtete "Einfallstelle". Jucheng Precision eliminiert diese "biologischen Defekte" durch eine strenge DFM-Prüfung jeder STEP-Datei des Kunden. Wir suchen nach "Schwerzonen", die Kühlungsengpässe verursachen, und schlagen ausgekernte Geometrien vor, die die Festigkeit ohne die thermische Masse erhalten. Dieser Leitfaden liefert die materialspezifischen Daten und geometrischen Übergangsregeln, die erforderlich sind, um sicherzustellen, dass Ihre Teile flach, funktional und fehlerfrei aus dem Werkzeug kommen.
Die goldene Regel: Warum Gleichmäßigkeit Volumen übertrifft
Materialmatrix: Empfohlene Wandstärke nach Harztyp
Übergangsphysik: Technische Rampen und Radien
Defektpathologie: Lunker, Einfallstellen und Verzug
JUCHENG-Protokoll: Erweiterte Moldflow-Validierung
Die goldene Regel: Warum Gleichmäßigkeit Volumen übertrifft
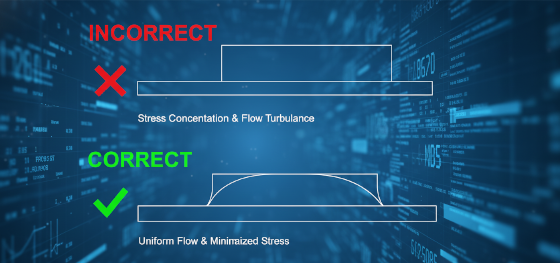
Konstrukteure gehen oft fälschlicherweise davon aus, dass "dicker = stärker". In der Welt des Spritzgießens ist dies ein gefährlicher Trugschluss. Eine dicke Wand (über 4 mm) ist ein effizienter thermischer Isolator; sie verhindert das Abkühlen des Kerns, was die Zykluszeit erheblich verlängert und den Teilepreis erhöht. Noch kritischer ist, dass ungleichmäßige Wände "differentielles Schrumpfen" verursachen. Wenn ein Teil ungleichmäßig abkühlt, werden innere Eigenspannungen in die Polymermatrix "eingebrannt". Diese Spannungen lösen sich schließlich, indem sich das Teil beim Auswerfen aus dem Werkzeug verzieht. Spritzgusswandstärke muss konsistent bleiben – idealerweise innerhalb einer Abweichung von 10 % über die gesamte Geometrie. Durch die Beibehaltung einer gleichmäßigen Wand stellen Sie sicher, dass der Kunststoff mit konstanter Geschwindigkeit und konstantem Druck fließt, die Kavität gleichmäßig füllt und synchron abkühlt. Diese Konsistenz ist das Geheimnis für die Herstellung hochpräziser Gehäuse, die jedes Mal perfekt zusammenpassen, ohne dass ein sekundäres Heißverstemmen oder manuelles Richten erforderlich ist.
Materialmatrix: Empfohlene Wandstärke nach Harztyp
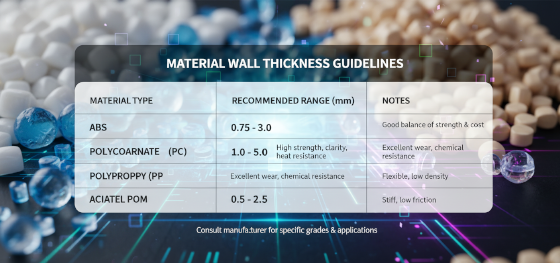
Die Viskosität und die Fließeigenschaften des Polymers bestimmen die "Mindest- und Höchstgrenzen" Ihres Designs. Ein hochfließfähiges Material wie Nylon kann ultradünne Wände füllen, die bei einem viskosen Material wie Polycarbonat zu einem "Kurzen Schuss" (unvollständige Füllung) führen würden. Nachfolgend finden Sie die technische Referenzmatrix, die von den Ingenieuren von Jucheng Precision zur Bewertung verwendet wird Spritzgusswandstärke während der RFQ-Phase:
| Materialtyp | Empfohlene Wandstärke (mm) | Maximale Wandstärke (mm) |
|---|---|---|
| ABS (Allzweck) | 1,2 mm - 3,0 mm | 3,5 mm |
| PC (Polycarbonat) | 1,0 mm - 4,0 mm | 5,0 mm |
| PA (Nylon / Polyamid) | 0,8 mm - 3,0 mm | 3,2 mm |
| PP (Polypropylen) | 0,8 mm - 3,5 mm | 4,0 mm |
| PEEK (Hochleistung) | 1,5 mm - 3,0 mm | 3,5 mm |
Diese Grenzen zu überschreiten birgt Risiken. Die Konstruktion eines Teils mit 0,5 mm Wänden in PC führt wahrscheinlich zu "Verbrennungen" (Gaseinschlüssen), da die Maschine gezwungen ist, übermäßigen Druck zu verwenden, um den Hohlraum zu füllen. Umgekehrt führt die Konstruktion einer 6 mm ABS-Wand zu massiven inneren "Lunkern" – Lufteinschlüssen, die entstehen, wenn das Material in der Mitte von sich selbst wegschrumpft. Die Einhaltung dieser Bereiche gewährleistet einen stabilen Produktionsprozess mit minimalen Ausschussraten.
Übergangsphysik: Technische Rampen und Radien
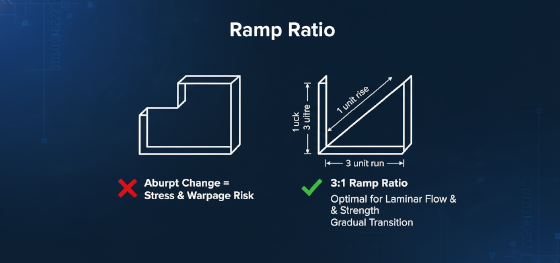
Abrupte geometrische Übergänge sind die Auslöser für Spannungskonzentrationsbrüche. Wenn Ihr Design von einer 2-mm-Wand auf eine 3-mm-Wand übergehen muss, um ein Montageelement aufzunehmen, verwenden Sie niemals eine "Stufe" oder eine scharfe 90-Grad-Ecke. Geschmolzener Kunststoff verhält sich wie eine Flüssigkeit; er hasst scharfe Kurven und plötzliche Volumenänderungen. Eine scharfe Stufe erzeugt eine "Fließverzögerung", bei der das Material kurzzeitig langsamer wird, was zu schwachen "Bindenahtlinien" und lokalen Spannungspunkten führt. Ein professionelles Spritzgussdesign erfordert einen "Rampenübergang" mit einem Mindestverhältnis von 3:1. Das bedeutet, dass für jede 1 mm Dickenänderung die Rampe eine Länge von 3 mm haben sollte. Diese allmähliche Verjüngung erhält die laminare Strömung aufrecht und stellt sicher, dass der Kunststoff unter konstantem Druck bleibt und den Hohlraum gleichmäßig füllt. Darüber hinaus sollten Sie an diesen Übergängen immer großzügige Innen- und Außenradien (Verrundungen) vorsehen, um mechanische Lasten zu verteilen und Risse des Teils während des Gebrauchs zu verhindern. Wir behandeln jeden Übergang als Autobahn für den Kunststofffluss und optimieren den Weg, um Turbulenzen zu eliminieren.
Defektpathologie: Lunker, Einfallstellen und Verzug
Das Verständnis des "Warum" hinter Fehlern ist für die DFM-Meisterschaft unerlässlich. Die Pathologie von schlechtem Spritzgusswandstärke ist leicht zu diagnostizieren. "Einfallstellen" treten auf der Oberfläche gegenüber einer dicken Rippe oder einem Boss auf, weil der schwere Abschnitt länger zum Abkühlen braucht und die Oberfläche nach innen zieht. "Innere Lunker" treten in dicken Abschnitten auf, weil die äußere Haut zuerst erstarrt und einen schrumpfenden Kern einschließt, der sich buchstäblich auseinanderzieht und eine Vakuumblase erzeugt. Am gefährlichsten ist "Verzug", der auftritt, wenn dünne Abschnitte schneller abkühlen und schrumpfen als dicke, wodurch das Teil nach dem Auswerfen aus dem Werkzeug in eine "Kartoffelchip"-Form gezogen wird. Jucheng Precision verhindert diese Pathologien, indem wir "Aushöhlungsdesigns" empfehlen. Anstelle eines dicken, massiven Blocks empfehlen wir die Konstruktion einer dünnwandigen Schale, die durch strategische Rippen verstärkt wird (die wir im nächsten Leitfaden behandeln werden). Dieser Ansatz bietet dieselbe strukturelle Steifigkeit mit einem Bruchteil der thermischen Masse, was zu kürzeren Zykluszeiten und besserer Maßhaltigkeit führt.
JUCHENG-Protokoll: Erweiterte Moldflow-Validierung
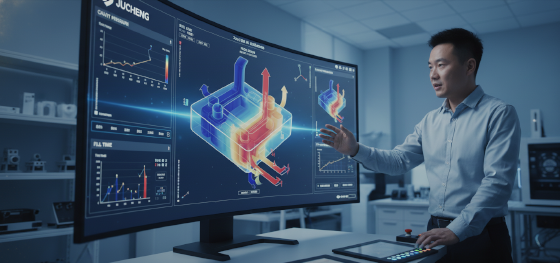
Technische Exzellenz bei Jucheng Precision basiert auf der Grundlage prädiktiver Simulation. Wir verlassen uns nicht auf "Versuch und Irrtum" an der Spritzgießmaschine; wir lösen Dickeprobleme im digitalen Bereich. Wenn Sie eine CAD-Datei in unsere Einrichtung hochladen, nutzen unsere erfahrenen Ingenieure fortschrittliche Moldflow-Technologie, um den gesamten Füll- und Kühlzyklus zu simulieren. Wir identifizieren "Anguss-Einfrierprobleme" und "thermische Hotspots", bevor der erste Stahlblock bearbeitet wird. Unsere integrierte Einrichtung mit über 150 CNC-Maschinen und erstklassigen Spritzgussabteilungen stellt sicher, dass die von uns vorgeschlagenen Wandoptimierungen mit Submikron-Genauigkeit ausgeführt werden. Hören Sie auf, über die strukturelle Zukunft Ihres Teils zu raten. Sie sind sich nicht sicher, ob Ihre Wandstärke gleichmäßig ist oder Ihre Entformungsschrägen korrekt sind? Laden Sie noch heute Ihre 3D-CAD-Datei zu JUCHENG hoch für eine kostenlose DFM-Überprüfung. Unsere Experten erkennen Werkzeugprobleme, bevor sie Sie Geld kosten, und stellen sicher, dass Ihr Massenproduktionsstart stabil, profitabel und einzelhandelsbereit ist.

