


Der Beschaffungsschock ist ein häufiges Initiationsritual für Ingenieure, die ihr erstes Angebot für die Hochdruckfertigung erhalten. Im Gegensatz zu additiven Verfahren, bei denen die Kosten im Materialvolumen verborgen sind, wird die finanzielle Eintrittsbarriere für die Thermoplastproduktion durch die anfänglichen Investitionsausgaben für das Werkzeug dominiert. Die Entscheidung über die angemessenen Spritzgusswerkzeugkosten ist im Wesentlichen eine risikoreiche Wette auf den Lebenszyklus Ihres Produkts. Eine einfache Aluminiumform könnte ein Opfer von $1.500 für einige tausend Einheiten verlangen, während ein komplexes, mehrfach genutetes gehärtetes Stahlwerkzeug für ein medizinisches Gerät leicht die $50.000-Schwelle überschreiten kann. Das Verständnis dieser "Black Box" der Preisgestaltung ist entscheidend für die Aufrechterhaltung eines schlanken F&E-Budgets. Die Navigation durch die Variablen der Spritzgusskosten erfordert, das Geheimnis der Stahlauswahl, der mechanischen Komplexität und der Kavitationslogik zu lüften. Jucheng Precision arbeitet als transparenter Fertigungspartner und bietet detaillierte Kostenaufschlüsselungen, die Ihr Team in die Lage versetzen, das Design zu optimieren, bevor auch nur ein Span Metall geschnitten wird.
Die Beseitigung der "Werkzeugschulden" beginnt mit der Abstimmung des Materialkerns der Form auf die erwartete Marktnachfrage. Viele Hardware-Startups scheitern, weil sie ihre Werkzeuge überdimensionieren und ein Stahlwerkzeug für eine Million Schüsse für ein Produkt kaufen, das vielleicht nur zehntausend Einheiten verkauft. Umgekehrt führt die Wahl eines zerbrechlichen Werkzeugs für eine Serie mit hohem Volumen zu katastrophalen Wartungsausfallzeiten und Maßabweichungen. Jucheng Precision beseitigt diese finanzielle Fehlausrichtung durch ein abgestuftes Werkzeugstrategie – von Rapid Tooling in Al 7075 bis hin zu hochkapazitiven H13-gehärteten Stahlproduktionsformen. Dieser Leitfaden zerlegt die vier Hauptpfeiler der Werkzeugkosten und zeigt genau, wo Ihr Kapital eingesetzt wird und wie unsere technische Beratung Tausende von Ihrem ersten Angebot abziehen kann.
Materialgrundlagen: Härte, Wärmeleitfähigkeit und Kosten
Geometrische Komplexität: Die "Steuer" von Schiebern und Auswerfern
Kavitationsökonomie: Gleichgewicht zwischen Einrichtungs- und Teilepreis
Oberflächenrealismus: Der hohe Preis der kosmetischen Perfektion
JUCHENG-Protokoll: Kostensenkung durch MUD-Basissysteme
Materialgrundlagen: Härte, Wärmeleitfähigkeit und Kosten
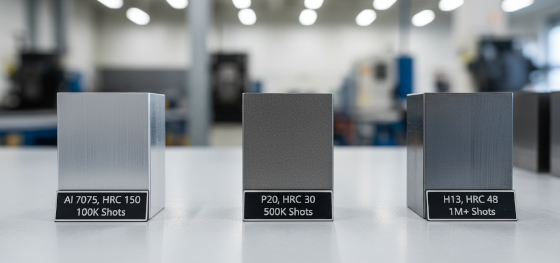
Die Wahl des Metalls für Ihre Form ist der Haupttreiber der Basis Spritzgusswerkzeugkosten. Wir kategorisieren Formmaterialien in drei verschiedene Stufen. Für Brückenproduktion oder Prototyping (100 - 5.000 Einheiten) ist Aluminium 7075 der unangefochtene Champion. Es ist weich genug, um 30% schneller als Stahl bearbeitet zu werden, was die Arbeitsstunden erheblich reduziert. Noch wichtiger ist, dass Aluminium eine überlegene Wärmeleitfähigkeit besitzt, was die Kühlzeiten verkürzt und den endgültigen Teilepreis senkt. Allerdings neigen Aluminiumwerkzeuge zu Verschleiß und können abrasive glasgefüllte Harze nicht verarbeiten. Im mittleren Bereich bietet P20 "Weichstahl" (vorgehärtet auf ~30 HRC) eine robuste Balance für Serien bis zu 50.000 Schüssen. Es widersteht den Schließkräften größerer Maschinen ohne die hohen Kosten einer Nachbearbeitungswärmebehandlung. Für die Serienproduktion mit hohem Volumen (100.000+ Einheiten) schreibt Jucheng Precision gehärteten H13-Stahl vor. Dieses Material muss bearbeitet, dann einem heftigen thermischen Abschreckprozess unterzogen werden, um 48-52 HRC zu erreichen, und dann auf Toleranz endgeschliffen werden. Dieser mehrstufige Fertigungszyklus ist der Grund, warum H13-Werkzeuge einen Aufschlag von 40% gegenüber P20 haben, aber es ist der einzige Weg, um die Maßhaltigkeit über Jahre des kontinuierlichen Betriebs zu gewährleisten.
Geometrische Komplexität: Die "Steuer" von Schiebern und Auswerfern
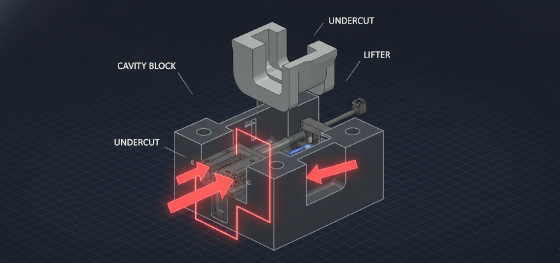
Lateral obstructions in your CAD file translate directly into mechanical "side actions" in the tool. If your part features a snap-fit, a side-hole, or an internal thread that prevents a "straight-pull" ejection, the mold must become a dynamic machine rather than a static block. Every "Undercut" necessitates a slider or a lifter. These are precision-ground steel assemblies that move perpendicularly to the mold opening. A single slider can add $1,500 to $3,500 to the Spritzgusswerkzeugkosten because it requires its own angled horn pins, wear plates, and guiding gibs. Furthermore, complex actions require the use of larger, more expensive mold bases to house the mechanical travel. Jucheng Precision engineers prioritize "Geometric Simplification" during DFM reviews. We often propose shifting a parting line or utilizing a "pass-through" core to eliminate the need for a slider. By removing just two side actions, we can frequently drop a tooling quote by $5,000 without compromising the part's functional soul. Complexity is a choice; we help you choose the most profitable path.
Kavitationsökonomie: Gleichgewicht zwischen Einrichtungs- und Teilepreis
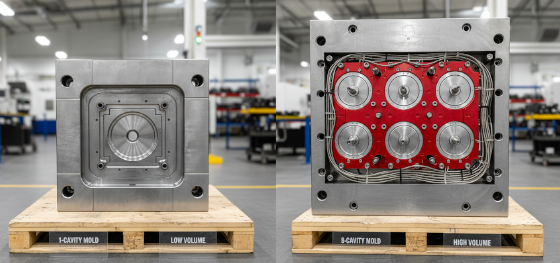
Determining the number of cavities is a calculation of amortized ROI. A single-cavity mold is the cheapest way to start, requiring the least amount of CNC time. However, it is the most expensive way to produce parts in the long run. If your annual demand is 100,000 units, running a single-cavity mold is operational suicide; the machine time and labor will keep your part price prohibitively high. Moving to a 4-cavity or 8-cavity tool multiplies the Spritzgusswerkzeugkosten because we must replicate the geometry perfectly several times and engineer a balanced runner system (often requiring a $10,000+ Hot Runner manifold). Yet, this upfront "sacrifice" slashes the cycle time per part. For instance, an 8-cavity tool produces eight parts every thirty seconds, effectively dropping the labor component of the part cost by nearly 85%. Jucheng Precision runs the math for you, identifying the "Breakeven Point" where the increased tooling investment pays for itself through lower piece prices. We ensure you aren't buying more "machine capacity" than your market demand justifies.
Oberflächenrealismus: Der hohe Preis der kosmetischen Perfektion
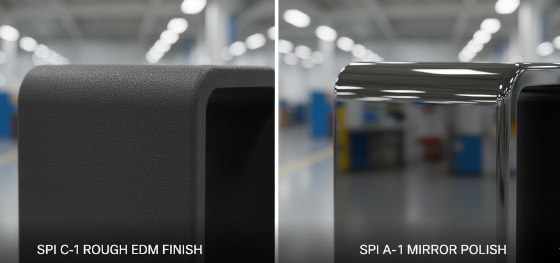
Specular reflection is an expensive engineering requirement. The surface finish of the mold is transferred with 99% fidelity to the plastic part. If your design mandates an SPI A-1 diamond polish for an optically clear lens or a high-gloss consumer enclosure, the Spritzgusswerkzeugkosten must account for dozens of hours of manual, highly skilled labor. A technician must sand the steel progressively—from 320 grit to 600, 1000, and finally buffing with diamond paste. This "Manual Tax" is why a mirror-finished mold can cost $3,000 more than a standard "As-Machined" tool. Furthermore, specialized textures like Mold-Tech leather grains require chemical etching at a specialized facility, adding another layer of logistical cost and time. At Jucheng Precision, we advocate for "Strategic Finishing." We recommend high-gloss only on visible "A-side" surfaces while keeping internal ribs and hidden bosses at a standard "B-3" finish. This balanced approach protects your cosmetic intent while keeping your capital outlay focused on functional performance.
JUCHENG-Protokoll: Kostensenkung durch MUD-Basissysteme
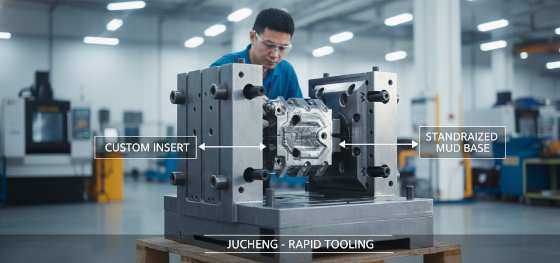
Manufacturing excellence at Jucheng Precision is built on the foundation of shared infrastructure. One of the most effective ways we reduce the Spritzgusswerkzeugkosten for our clients is through the Master Unit Die (MUD) system. A traditional mold requires the purchase of a complete "Mold Base"—massive slabs of steel housing the ejection system and leader pins. With the MUD system, JUCHENG provides the universal frame for free. You only pay for the custom "Inserts" (the core and cavity) that form your specific part. This approach eliminates up to 40% of the raw material and CNC labor required for a dedicated tool. It is the perfect solution for low-to-mid volume projects where the goal is functional validation without the six-figure financial anchor. Our facility, housing over 150 CNC machines and 25 high-precision 5-axis Haas centers, ensures that these inserts are cut with surgical precision and delivered in half the industry-standard lead time. Stop over-paying for a full mold base you don't need. Upload your 3D CAD file to JUCHENG today for a Free DFM Review and let us show you how we can bridge your project to production profitably.

