


Das Abkratzen von überschüssigem Kunststoff von tausend identischen Teilen vernichtet sofort die Gewinnmargen. Fabrikmanager hassen es, Rasierklingen am Fließband zu sehen. Wenn man auf manuelle Arbeit angewiesen ist, um Fehler zu beseitigen, bedeutet das, dass das Stahlwerkzeug Ihre Hardware-Skalierungsziele grundlegend verfehlt hat.
Umgang mit Spritzgussgrat zwingt Hardware-Teams, sich direkt mit ernsthaftem Werkzeugverschleiß auseinanderzusetzen. Flüssigharz arbeitet unter immensem thermodynamischem Druck im Zylinder. Geschmolzenes Polymer sucht aggressiv den schwächsten Punkt in Ihren Stahlplatten und entweicht gewaltsam, bevor es erstarrt.
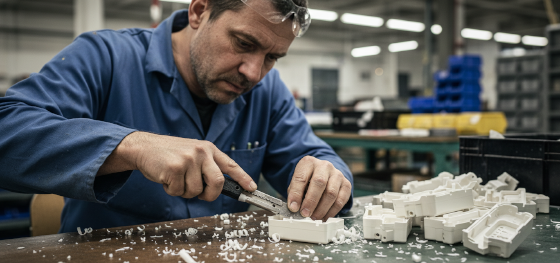
Das frühzeitige Erkennen dieser mikroskopischen Harzlecks verhindert enorme sekundäre CNC-Kosten im weiteren Verlauf. Einkaufsmanager müssen von ihren Lieferanten perfekte Stahl-auf-Stahl-Passflächen verlangen. Das Ignorieren eines winzigen Millimeters Kunststoffaustritt führt unweigerlich zu dauerhaften Formschäden im nächsten Spannzyklus.
Optimierung der Standard- Spritzgießens Physik diktiert, dass Präzisionsingenieure Schmelztemperaturen und hydraulische Rohleistung perfekt ausbalancieren müssen. Ein Versagen hier löst eine katastrophale Kettenreaktion in der Montagehalle aus. Presspassungen werden versagen, und wasserdichte Dichtungen werden sofort undicht.
Inhalt:
Was führt dazu, dass flüssiges Harz aus dem Formhohlraum entweicht?
Wie zerstören Passungenauigkeiten an der Trennebene die Montagetoleranzen?
Warum führt unzureichende Schließkraft zu Lecks?
JUCHENG Hub: Präzisions-Entgratungslösungen aus Shenzhen
Häufig gestellte Fragen
Was führt dazu, dass flüssiges Harz aus dem Formhohlraum entweicht?

Erzeugt hoher Einspritzdruck automatisch Kunststoffaustritt?
Nein, aber die Kombination von extremen Einspritzgeschwindigkeiten mit erschöpftem Werkzeugstahl garantiert praktisch, dass geschmolzenes Polymer über die vorgesehene Trennlinie austritt.
Die Viskosität spielt eine erschreckende Rolle bei den täglichen Fabrikfehlerraten. Superdünne Materialien wie Nylon fließen exakt wie Wasser, wenn sie über ihren Schmelzpunkt hinaus erhitzt werden. Diese aggressiven Polymere dringen sofort in mikroskopische Spalten ein, die zwischen schlecht bearbeiteten Stahlplatten zurückbleiben.
Die Amortisation von Werkzeugen hängt stark davon ab, diese mikroskopischen Spalten frühzeitig zu erkennen. Zerquetschte Entlüftungen sind ein berüchtigter Übeltäter für Fabrikausschussraten. Ingenieure entwerfen winzige Kanäle, um eingeschlossene Luft entweichen zu lassen, aber zu tiefe Schnitte dieser Entlüftungen verwandeln sie in Fluchtunnel für druckbeaufschlagten flüssigen Kunststoff.
Das Ignorieren dieser Realität verursacht schwere mechanische Alpträume. Ausgehärtetes Harz, das auf der Trennlinie sitzen bleibt, zerdrückt beim nächsten Schließzyklus mit hoher Tonnage physisch den umgebenden Stahl. Werkzeugbauer nennen dies Hobbing, und es zerstört dauerhaft die teure Kavitätsausrichtung.
Wie zerstören Passungenauigkeiten an der Trennebene die Montagetoleranzen?

Kann manuelles Trimmen eine Charge stark undichter Komponenten retten?
Trimmen rettet das physische Teil, zerstört aber gewaltsam Ihre BOM-Reduktionsziele aufgrund der massiven, unvorhersehbaren Arbeitskosten.
Das Schicken von Bedienern, um Kunststoffaustritt mit Cuttermessern zu schneiden, führt schwerwiegende menschliche Fehler in Ihre Lieferkette ein. Sie können niemals enge technische Toleranzen erreichen, wenn ein erschöpfter Arbeiter die kritische Passfläche von Hand schnitzt.
Unterhaltungselektronik verlangt absolute kosmetische Perfektion ab Werk. Kratzspuren von Rasierklingen ruinieren sofort das Premiumgefühl eines medizinischen Gehäuses. Endbenutzer interpretieren diese rauen, unebenen Kanten als billige Fertigung.
Die Vermeidung dieser Fehlanpassung erfordert aggressives CNC-Fräsen während der anfänglichen Formherstellungsphase. Die Kern- und Kavitätsblöcke müssen perfekt zusammenpassen, bevor der erste Schuss abgefeuert wird. Weltklasse-Einrichtungen verwenden schwere Einpasspressen mit blauer Transfertinte, um physisch den absoluten Stahl-auf-Stahl-Kontakt zu überprüfen.
| Grundursache des Defekts | Fabrikboden-Symptom | Korrektive technische Maßnahme |
|---|---|---|
| Zu geringe Schließkraft | Leckage um den gesamten Teilumfang | Werkzeug in eine Presse mit höherer Tonnage versetzen |
| Oversized Air Vents | Spikes of plastic only at specific edges | Weld vents shut and re-machine shallower |
| Extreme Melt Temperature | Material drips out of the sprue bushing | Lower barrel heater bands by 10 degrees |
| Deformed Parting Line | Thick plastic chunks tearing the part | Extensive laser welding and surface grinding |
Warum führt unzureichende Schließkraft zu Lecks?
Will increasing hydraulic pressure solve all mold parting issues?
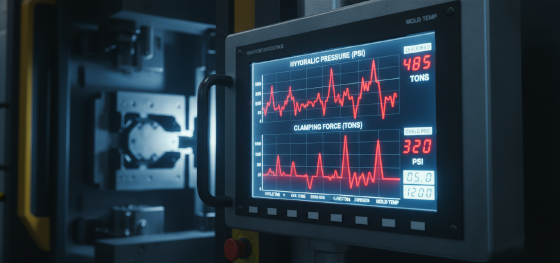
Increasing clamping tonnage stops simple leaks, but over-clamping will permanently warp the tool steel and crush delicate internal shut-offs.
Solving injection molding flash mechanically means balancing internal cavity pressure against external hydraulic muscle. Calculating the exact projected area of your plastic part is non-negotiable before quoting the job.
Internal pressures inside a hot runner system are violently aggressive. If the outward force of the expanding liquid exceeds the machine's holding power, the heavy steel halves will literally blow apart by a fraction of a millimeter.
Factory veterans always look at the machine gauge first when troubleshooting scrap. Running a massive automotive bumper on an undersized 200-ton press is engineering suicide. You need raw, unyielding hydraulic muscle to keep that liquid safely contained.
JUCHENG Hub: Präzisions-Entgratungslösungen aus Shenzhen
How does your facility eliminate secondary trimming operations?
We engineer zero-defect tooling upfront and utilize automated cryogenic deflashing for highly complex geometries, completely removing unpredictable human error.
Partnering with Jucheng Precision guarantees your components drop out of the mold completely ready for retail packaging. Our internal metrology department meticulously scans every tool face before mass production begins.
Tief im Präzisionsfertigungszentrum Shenzhen allows us to execute rapid, hardcore tool maintenance. We refuse to run compromised steel just to hit a deadline.
Detecting injection molding flash during a long shift triggers an immediate quality control shutdown on our floor. Our seasoned technicians will laser weld and re-machine the defect overnight so your global supply chain never experiences a delay.
Häufig gestellte Fragen
Can modifying the polymer melt temperature stop bleeding?
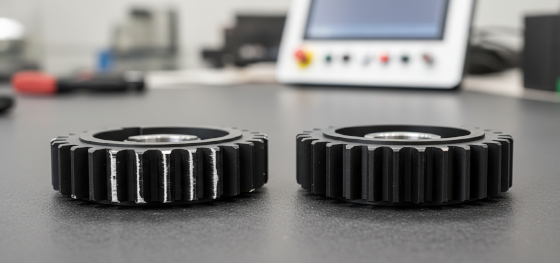
Dropping the barrel heater temperature slightly increases the plastic viscosity. This mathematically prevents thin, runny plastics from slipping into damaged tool crevices.
Does polishing the mold surface fix existing parting line gaps?
No, aggressive polishing only improves cosmetic release. Fixing a physical gap requires laser welding fresh steel onto the damaged parting line and precision grinding it completely flat.
Are certain plastics more prone to leaking than others?
Absolutely. Liquid crystal polymers (LCP) and highly abrasive glass-filled nylons are notoriously difficult to seal because they require extreme heat and flow incredibly fast under pressure.

