


Einen Kunststoffprototypen mit einem schweren Hammer zu zertrümmern, weil die Montagezapfen sich weigern, in die vorgesehenen Löcher zu gleiten, ist ein zutiefst frustrierendes Ritual in der Hardwareentwicklung. Die Lieferung physischer Komponenten, die sich am Fließband nicht perfekt zusammenfügen lassen, zerstört sofort enge Starttermine. Einkaufsleiter fragen unser Entwicklungsteam ständig, wie viel Toleranz beim 3D-Druck in einer realen Fabrikumgebung mathematisch erreichbar ist.
Um diese entscheidende Frage zu beantworten, müssen die übertriebenen Marketingstatistiken der Hersteller von Desktop-Maschinen entlarvt werden. Die Erwartung einer mikrometergenauen Genauigkeit direkt von einem beheizten Druckbett ignoriert völlig die heftigen thermodynamischen Realitäten des Schmelzens und Abkühlens von Industriekunststoffen. Geschmolzene Kunststoffe schrumpfen inhärent, wenn sie auf Raumtemperatur zurückkehren, und verziehen Ihre sorgfältig entworfene digitale CAD-Geometrie in unvorhersehbare physische Formen.
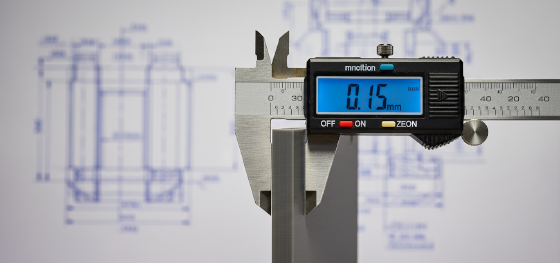
Die Ausführung fehlerfreier mechanischer Baugruppen zwingt Hardwareteams dazu, fortschrittliche Algorithmen zur thermischen Schrumpfungskompensation zu beherrschen, bevor der Laser gezündet wird. Konstrukteure müssen kritische Löcher aggressiv überdimensionieren oder lasttragende Wände bewusst verdicken, um dieser unvermeidlichen Materialkontraktion entgegenzuwirken. Die Missachtung dieser grundlegenden chemischen Physik garantiert katastrophale Fehlausrichtungen während Ihrer teuren Beta-Testphase.
Die Arbeit im aggressiven Shenzhener Präzisionsfertigungszentrum lehrt Veteranen, dass die additive Fertigung oft einen hybriden Ansatz erfordert. Die Erzielung einer einwandfreien Lagerpresspassung erfordert oft die Aufgabe des reinen Drucks und die Nutzung einer sekundären CNC-Bearbeitung , um absolute Perfektion zu erreichen. Wir müssen gnadenlos aufschlüsseln, wo additive Geometrie erfolgreich ist und wo subtraktives Fräsen absolut zwingend erforderlich ist.
Inhalt:
Bewältigung der thermischen Schrumpfungskompensation
Entwicklung der perfekten Presspassung für Lager
Wann sekundäre CNC-Bearbeitung unvermeidlich wird
JUCHENG Hub: Garantie für Montageerfolg
Häufig gestellte Fragen: Maßliche Grenzen
Bewältigung der thermischen Schrumpfungskompensation
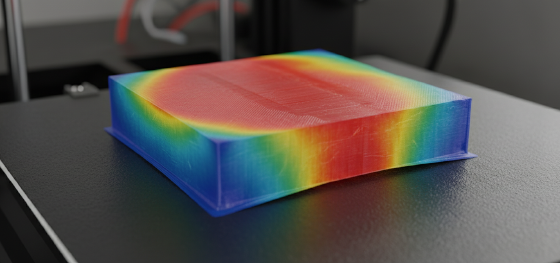
Schrumpfen alle technischen Kunststoffe gleichmäßig, nachdem sie aus einer beheizten Düse extrudiert wurden?
Absolut nicht. Hochtemperatur-Ingenieurmaterialien wie Nylon und ABS leiden im Vergleich zu Standard-PLA unter massiver thermischer Kontraktion, was vor dem Druck aggressive mathematische Skalierungsanpassungen erfordert.
Die Verarbeitung dicker geometrischer Wände fängt zwangsläufig große Wärmemengen tief im Kunststoffkern ein. Während die äußere Haut gegen die Umgebungsluft schnell abkühlt und aushärtet, schrumpft der geschmolzene Kern über mehrere Stunden langsam weiter. Dieser starke innere Temperaturunterschied zieht die Außenwände physisch nach innen, was hässliche konkave Oberflächen erzeugt, die flache Passflächen ruinieren.
Intelligente CAM-Software versucht, dieser heftigen Physik entgegenzuwirken, indem sie das gesamte digitale Modell bewusst um ein oder zwei Prozent überdimensioniert. Die Anwendung eines pauschalen globalen Skalierungsfaktors funktioniert jedoch selten bei hochkomplexen organischen Geometrien. Dicke Strukturrippen schrumpfen immer viel stärker als dünne kosmetische Lamellen, was zu schweren geometrischen Verwindungen führt.
Die Aufrüstung auf fortschrittliches selektives Lasersintern (SLS) mildert diesen Albtraum erheblich. Da das Nylonpulverbett während des gesamten Baus gleichmäßig auf knapp unter dem Schmelzpunkt gehalten wird, wird der thermische Schock praktisch eliminiert. Teile kühlen über 24 Stunden gleichmäßig ab und liefern eine drastisch verbesserte Maßhaltigkeit bei großen Automobilgehäusen.
Entwicklung der perfekten Presspassung für Lager
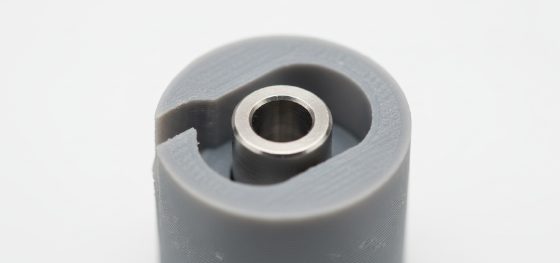
Wird ein digital perfektes kreisförmiges CAD-Loch in der Realität tatsächlich perfekt rund gedruckt?
Selten. Schichtbasierte Extrusionstechnologien ziehen das geschmolzene Kunststoffmaterial beim Richtungswechsel des Werkzeugkopfes leicht mit, was fast immer zu einem mikroskopisch ovalen oder eiförmigen Loch führt.
Die Ausführung einer einwandfreien Lagerpresspassung erfordert eine gnadenlose Designiteration. Wenn ein Ingenieur ein Zehn-Millimeter-Loch für ein Zehn-Millimeter-Stahllager modelliert, schrumpft das gedruckte Loch unweigerlich auf etwa 9,8 Millimeter. Der Versuch, das schwere Metalllager gewaltsam in diesen zu kleinen Hohlraum zu schlagen, spaltet die spröden Kunststoffschichten gewaltsam auf.
Werksveteranen nutzen einen hochzuverlässigen Workaround namens Unterdimensionieren und Reiben. Kluge Konstrukteure zeichnen das CAD-Loch bewusst deutlich kleiner als erforderlich. Sobald der physische Kunststoff vollständig abgekühlt und ausgehärtet ist, entfernen Techniker mit einem rasiermesserscharfen mechanischen Handreibahler das überschüssige Material und schaffen so einen perfekt runden, einwandfreien Innendurchmesser.
Stereolithographie (SLA)-Harzverfahren bieten eine weitaus bessere Lochkonzentrizität als die herkömmliche Filamentextrusion. Der Laser zeichnet den absoluten Umfang mathematisch nach, ohne physisches Material zu ziehen. Längere Einwirkung von ultraviolettem Umgebungslicht nach dem Aushärten kann jedoch dazu führen, dass das Harz über mehrere Wochen hinweg leicht weiter schrumpft.
| Fertigungsverfahren | Standard erreichbare Genauigkeit | Primäres dimensionsbezogenes Risiko | Beste Anwendung in der Fertigung |
|---|---|---|---|
| FDM-Extrusion (industriell) | ± 0,200 mm bis ± 0,500 mm | Z-Achsen-Kompression und Eckverzug | Große strukturelle Halterungen |
| SLA-Harzaushärtung | ± 0,050 mm bis ± 0,150 mm | Langfristige UV-Schrumpfung im Laufe der Zeit | Präzisions-Fluidverteiler |
| SLS-Lasersintern | ± 0,100 mm bis ± 0,300 mm | Thermische Verformung bei massiven flachen Wänden | Komplexe ineinandergreifende Zahnräder |
| Subtractive CNC Milling | ± 0.005 mm to ± 0.010 mm | Tool deflection in deep internal pockets | Medical grade bearing housings |
Wann sekundäre CNC-Bearbeitung unvermeidlich wird
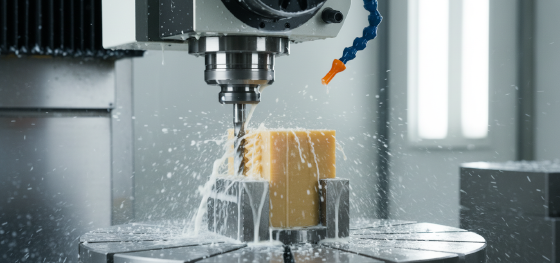
Can additive technologies realistically hit single-digit micron accuracy for aerospace hardware?
Never. Pushing extreme limits strictly requires taking the oversized printed component and physically milling the critical mating surfaces absolutely flat on a rigid machine center.
Executing hybrid manufacturing separates elite hardware programs from amateur projects. Engineers routinely print massive, complex drone chassis out of lightweight nylon to save expensive material costs. However, they deliberately add two extra millimeters of raw material strictly to the engine mounting pads.
Once the plastic completely cures, technicians aggressively clamp the polymer part into a heavy 5-axis sekundären CNC-Bearbeitung center. A spinning carbide endmill violently shears away the excess plastic, leaving an absolutely flawless, perfectly flat mounting face. This hybrid workflow guarantees incredible vacuum seals while maintaining the massive weight reduction benefits of additive geometry.
JUCHENG Hub: Garantie für Montageerfolg
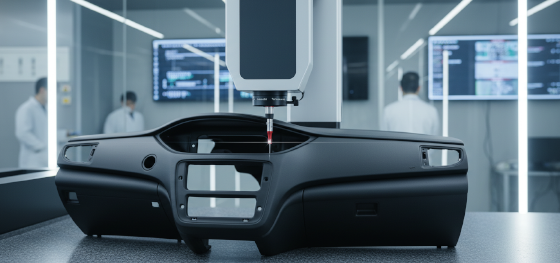
How do procurement managers avoid receiving massive batches of warped, unusable plastic parts?
Partnering with hardcore facilities that execute strict metrology inspections and maintain in-house subtractive capabilities completely neutralizes this massive financial risk.
Jucheng Precision deploys an uncompromising Design for Manufacturing (DFM) audit before your project ever hits the production floor. Our seasoned engineers identify massive thermal masses inside your CAD file and suggest critical hollowing strategies to prevent uncontrollable shrinkage. We calculate the exact physics required to make your parts mate seamlessly.
Operating a massive fleet of automated additive systems directly alongside our heavy milling centers allows us to dominate complex hybrid projects. We print the impossible internal cooling channels and subtractively tap the critical threads under one unified roof, delivering absolute perfection without excuses.
Häufig gestellte Fragen: Maßliche Grenzen
Can modifying the internal infill density improve external dimensional accuracy?
Yes. Printing a solid block of plastic traps massive amounts of thermal energy, causing severe external warping. Reducing the internal infill to a geometric honeycomb pattern drastically reduces the thermal mass, allowing the part to cool evenly and hold tighter external dimensions.
Why do extremely tall printed prototypes wobble and lose accuracy near the top?
Tall, skinny components inherently act like a pendulum during the violent extrusion process. As the heavy print bed moves rapidly back and forth, the physical kinetic inertia causes the top of the part to vibrate severely, resulting in heavily shifted and inaccurate upper layers.
Is it mathematically possible to print perfectly sharp external corners?
Extrusion nozzles physical wipe soft plastic around corners, naturally leaving a slight radius. Attempting to force absolute sharpness often results in bulging material. True razor-sharp edges strictly require subtractive secondary milling or aggressive post-sanding.

