


Jeder Kubikzentimeter Material in einem funktionalen Bauteil ist ein Posten auf Ihrer Produktionsrechnung. In der risikoreichen Welt der additiven Fertigung ist "massiv" oft gleichbedeutend mit "verschwenderisch". Im Gegensatz zur traditionellen CNC-Bearbeitung, bei der die Kosten durch die Zeit bestimmt werden, die zum Entfernen von Metall benötigt wird, sind die Kosten beim 3D-Druck grundsätzlich proportional zum Volumen des verbrauchten Materials. Wenn Sie ein handtellergroßes Gehäuse mit einem massiven 20-mm-Innenquerschnitt entwerfen, zahlen Sie im Grunde dafür, teures technisches Harz oder Nylonpulver zu verstecken, wo niemand es jemals sehen oder nutzen wird. Aus diesem Grund ist Aushöhlen von 3D-Modellen zur Kostensenkung der effektivste Hebel, den ein Ingenieur ziehen kann, um den ROI eines Projekts zu optimieren. Das Aushöhlen ist jedoch keine einfache Aufgabe, bei der man in CAD auf einen Button klickt; es ist ein technischer Vorgang, der neue physikalische Risiken mit sich bringt, von struktureller Instabilität bis hin zum gefährlichen "Saugnapf-Effekt".
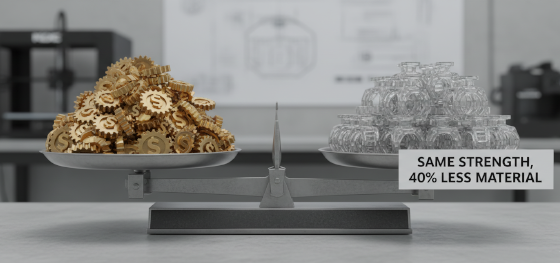
Bei Jucheng Precision betrachten wir 3D-Druck-Konstruktion als eine Disziplin der volumetrischen Effizienz. Wir verstehen, dass für ein Startup, das ein handgehaltenes medizinisches Gerät entwickelt, oder ein Luft- und Raumfahrtunternehmen, das einen Satellitenkasten prototypisiert, eine 40%-Reduktion des Materials den Unterschied zwischen einem realisierbaren Produkt und einem abgebrochenen Projekt ausmachen kann. Aber ein ausgehöhltes Teil ohne ordnungsgemäße Konstruktion ist ein Haftungsrisiko. Eingeschlossenes unausgehärtetes Harz kann zu verzögerter Rissbildung führen, und ungesintertes Pulver kann als unerwünschte Wärmesenke wirken, die die gesamte Baugruppe verzieht. Dieser Leitfaden geht über die grundlegenden Tutorials hinaus und untersucht die tatsächliche Mechanik der Schalenoptimierung, die kritische Physik der Entlüftungslöcher und warum JUCHENGs integrierte DFM-Protokolle sicherstellen, dass Ihre ausgehöhlten Konstruktionen sowohl strukturell solide als auch finanziell schlank sind.
Die Rentabilität in der 3D-Produktion wird durch die Beherrschung des inneren Hohlraums erreicht. Sie sparen nicht nur Geld; Sie konstruieren eine leichtere, schneller druckbare und stabilere Komponente. Unabhängig davon, ob Sie mit hochreinen SLA-Harzen oder robusten MJF-Nylonen arbeiten, ist das Verständnis der Logik des Aushöhlens unerlässlich. Lassen Sie uns die technischen Säulen der Volumenreduzierung aufschlüsseln und sehen, wie technische Weitsicht die Integrität Ihrer ambitioniertesten Konstruktionen in eine physische, kosteneffiziente Realität umsetzen kann.
Volumetrische Wirtschaftlichkeit: Reduzierung der Masse zur Budgeteinsparung
Innere Fallen: Warum Entlüftungslöcher obligatorisch sind
Strukturelles Schalen: Optimierung von Wänden für Hohlkonstruktionen
Technologische Gefahren: Saugnäpfe und Wärmekuchen
Geometrische Selbststützung: Interne Gitterstrategie
JUCHENGs Angebotslogik: Vergleich von massivem vs. ausgehöhltem ROI
Volumetrische Wirtschaftlichkeit: Reduzierung der Masse zur Budgeteinsparung
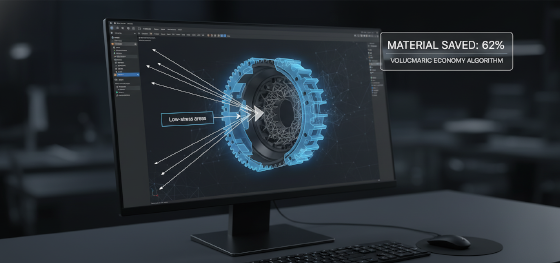
Der primäre wirtschaftliche Treiber für Aushöhlen von 3D-Modellen zur Kostensenkung ist die direkte Reduzierung des Rohmaterialverbrauchs. In der additiven Fertigung zahlen Sie im Gegensatz zum CNC-Fräsen für das, was auf der Bauplatte verbleibt, nicht für das, was entfernt wird. Ein 100-mm-Würfel, der massiv aus Hochleistungsharz gedruckt wird, könnte allein $400 an Material kosten. Derselbe Würfel, auf eine Wandstärke von 3 mm ausgehöhlt, verbraucht nur 20% dieses Materials und senkt die Kosten sofort um $320. Diese Mathematik gilt für fast alle hochwertigen Polymere, von bearbeitbaren PEEK-ähnlichen Harzen bis hin zu den kohlenstoffgefüllten Nylonen, die in 3D-Druckmaterialien Markt.
Über den reinen Harzpreis hinaus beeinflusst das Aushöhlen auch die Effizienz der "Time-to-Spindle". Bei Technologien wie FDM oder DMLS bedeuten weniger Bahnen für den Laser oder die Düse kürzere Bauzeiten. Während die Bauzeiten beim SLA weitgehend von der Höhe bestimmt werden, reduziert die Verringerung des Materialvolumens pro Schicht die exotherme Wärme, die während der Aushärtung entsteht, was zu einer besseren Dimensionsstabilität führt. Bei JUCHENG nutzen wir diese Volumeneinsparungen, um unseren Kunden wettbewerbsfähigere Lieferzeiten zu bieten. Wir betrachten jeden inneren Hohlraum als finanziellen Sieg und stellen sicher, dass Ihr Budget für die Oberflächen verwendet wird, die zählen – die funktionalen Wände und Montagepassungen – und nicht für das tote Gewicht eines massiven Kerns. Durch die Optimierung der Masse Ihres Bauteils sparen Sie nicht nur Cent; Sie gestalten die Wirtschaftlichkeit Ihres gesamten Produktstarts neu.
Innere Fallen: Warum Entlüftungslöcher obligatorisch sind
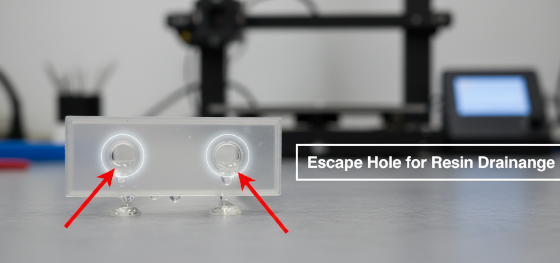
Die Schaffung eines Hohlraums ist ein technischer Fehler, wenn Sie keine Möglichkeit vorsehen, dass das eingeschlossene Material entweichen kann. Im 3D-Druck-Konstruktion Zyklus ist das Konzept des "Eingeschlossenen Volumens" die Hauptursache für Ausschuss in der Nachbearbeitung. Beim SLA- oder DLP-Druck fängt ein geschlossener Hohlraum flüssiges, unausgehärtetes Harz im Inneren ein. Sobald das Teil in die Nachhärtungskammer gelangt, dehnt sich diese eingeschlossene Flüssigkeit unter UV-Hitze aus, was dazu führt, dass das Teil explodiert oder "weinende" Risse entwickelt, durch die das Harz schließlich austritt. Ähnlich verhält es sich in Pulverbett-Systemen wie SLS oder MJF: Eingeschlossenes Nylonpulver bleibt im Inneren des Teils, wirkt effektiv als massiver Kern und macht alle Gewichtseinsparungen zunichte.
Um Aushöhlen von 3D-Modellen zur Kostensenkung sicher zu erreichen, MÜSSEN Sie "Entlüftungslöcher" in Ihr Teil konstruieren. Bei JUCHENG empfehlen wir einen Mindestlochdurchmesser von 3 mm bis 5 mm, um eine effiziente Entwässerung und Luftzirkulation während der Reinigungsphase zu ermöglichen. Wir empfehlen, mindestens zwei Löcher zu platzieren: eines, damit die Flüssigkeit oder das Pulver austreten kann, und ein weiteres, damit Luft eintreten kann (um einen Unterdruck zu verhindern). Idealerweise sollten diese Löcher in nicht-kosmetischen Bereichen oder in das funktionale Design integriert werden, z. B. als versteckter Montagepunkt. Ohne diese Entlüftungen wird Ihr "kostensparendes" Hohlteil zu einer chemischen Gefahr oder einem schweren Block aus gebackenem Pulver. Wir führen während unserer DFM-Überprüfungen eine obligatorische "Trap-Audit" durch, um diese versiegelten Kammern zu identifizieren und sicherzustellen, dass Ihre Konstruktionen für einen sauberen, trockenen und stabilen Endzustand optimiert sind.
Strukturelles Schalen: Optimierung von Wänden für Hohlkonstruktionen
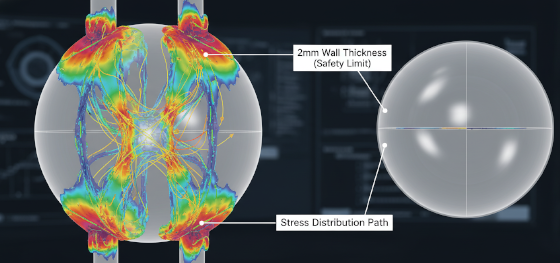
Wie dünn kann man gehen, bevor das Teil unter seinem eigenen Gewicht zusammenbricht? Dies ist der strukturelle Hochseilakt des funktionalen Schalens. Wenn die Wände zu dick sind, haben Sie nicht genug Material gespart, um den Aufwand zu rechtfertigen. Wenn sie zu dünn sind, wird das Teil zerbrechlich, neigt während der Abkühlphase zum Verzug oder versagt beim ersten Herunterfallen. In 3D-Druck-Konstruktion, wird die Zielwandstärke durch den Materialmodul bestimmt. Für ein starres Harz oder ein Standard-Nylon empfiehlt JUCHENG eine Mindestschalendicke von 2 mm bis 3 mm für funktionale Teile. Alles Dünnere riskiert einen "Papierhaut"-Effekt, bei dem sich die Oberfläche spröde anfühlt und die haptische Qualität eines produktionsreifen Teils vermissen lässt.
Erfolgreiches Schalen erfordert auch eine Überprüfung der "Geometrischen Konsistenz". Sie sollten scharfe Übergänge zwischen einem dicken massiven Abschnitt und einer dünnen Hohlschale vermeiden. Diese "Spannungsengpässe" führen zu Verzug, da das Material mit unterschiedlichen Geschwindigkeiten abkühlt. Wir verwenden großzügige Verrundungen und innere Verjüngungen, um die mechanische Last gleichmäßig über die Geometrie des Teils zu verteilen. Wenn Aushöhlen von 3D-Modellen zur Kostensenkung, behandeln wir die Schale als strukturelle Membran. Bei großen Gehäusen schlagen wir möglicherweise eine variierende Wandstärke vor – dick in der Nähe von Montagepunkten für Festigkeit und dünner in der Mitte von flachen Paneelen zur Gewichtseinsparung. Diese "Topologische Intelligenz" stellt sicher, dass Ihr Hohlteil sich nicht wie ein schwaches Modell verhält, sondern wie ein strukturell konstruiertes Bauteil, das den brutalen Vibrationen und Stößen des industriellen Einsatzes standhält.
Technologische Gefahren: Saugnäpfe und Wärmekuchen
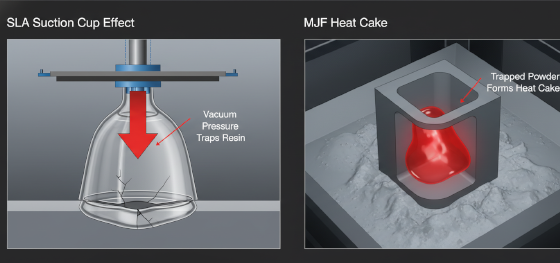
Jede 3D-Drucktechnologie hat ihre eigene "Rache" für schlecht ausgehöhlte Modelle. Bei SLA und DLP (den "Bottom-Up"-Systemen) kann das Aushöhlen eines Teils einen "Saugnapf" erzeugen. Wenn die Bauplatte das Teil für die nächste Schicht aus dem Harz hebt, erzeugt die im Hohlraum eingeschlossene Luft ein Vakuum. Diese Saugkraft ist stark genug, um das Teil von den Stützen zu reißen oder einen "Schälfehler" zu verursachen, bei dem sich die Schichten verschieben. Aushöhlen von 3D-Modellen zur Kostensenkung in Harz erfordert ein Entlüftungsloch, das nahe der Bauplatte platziert ist, um dieses Vakuum sofort zu brechen.
In Pulverbett-Systemen wie MJF besteht die Gefahr von "Hitzekuchen". Ein großer Hohlraum, der mit Pulver gefüllt ist, wirkt als thermischer Isolator. Während des intensiven Infrarot-Fusionszyklus kann die in diesem Volumen eingeschlossene Hitze dazu führen, dass das lose Pulver "sintern" oder zu einer festen, nicht entfernbaren Masse backen. Dies ruiniert das Ziel der Gewichtseinsparung und erzeugt innere Spannungen, die die Außenhaut verziehen können. Bei JUCHENG nutzen wir fortschrittliche thermische Simulationen, um diese Hitzefallen zu identifizieren. Wir "schalen" das Teil nicht nur; wir konstruieren die inneren Hohlräume so, dass sie Wärme ableiten können. Wenn der Hohlraum für einen einfachen Hohlraum zu groß ist, schlagen wir möglicherweise einen offenen Gitteransatz vor, um die Luftzirkulation aufrechtzuerhalten. Das Verständnis dieser technologischen Gefahren unterscheidet eine erstklassige Fertigungsanlage von einer einfachen Dienstleistungsfirma. Wir folgen nicht nur Ihrer CAD; wir schützen Ihr Teil vor der Physik seiner eigenen Entstehung.
Geometrische Selbststützung: Interne Gitterstrategie
Was ist, wenn Ihr Design ein großes Innenvolumen erfordert, aber auch hohen Drucklasten standhalten muss? Ein Hohlteil wird knicken, aber ein massives Teil ist zu teuer. Hier trifft Aushöhlen von 3D-Modellen zur Kostensenkung auf "Interne Gitterstrukturen". Anstelle eines völlig leeren Hohlraums füllen wir den Hohlraum mit einer skelettartigen, bioinspirierten Struktur. Dies bietet das Beste aus beiden Welten: eine 60% bis 80% Reduzierung der Materialmasse bei 90% Beibehaltung der strukturellen Steifigkeit. Gitter wirken wie ein internes Gerüst, das dauerhaft im Inneren des Teils verbleibt.
JUCHENG’s engineers utilize advanced generative design software to optimize these internal lattices. For aerospace brackets, we might use an octa-tet or gyroid cell to maximize stiffness. For ergonomic grips, we use flexible TPU lattices to create a "Digital Foam." Crucially, these lattices must be designed for "Clean-out." If the lattice is too dense, the resin or powder will still be trapped. We ensure the lattice "unit cell" is large enough to allow for thorough ultrasonic cleaning or bead blasting. By engineering the void with these skeletal structures, we deliver parts that are incredibly light but functionally invincible, proving that 3D-Druck-Konstruktion is as much about what is *inside* the part as what is outside.
JUCHENGs Angebotslogik: Vergleich von massivem vs. ausgehöhltem ROI
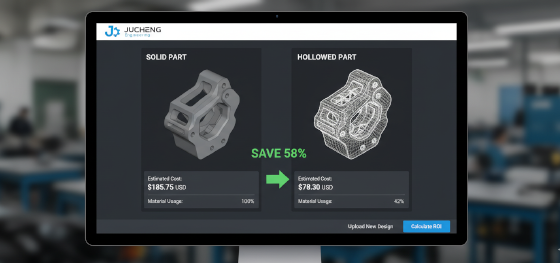
Transparency in pricing is the final hallmark of a professional manufacturing partner. At Jucheng Precision, we believe our clients should have the data to make their own economic decisions. Our automated quoting engine doesn't just provide a single number. We often present our clients with a "Volumetric Comparison." We show you the cost of building your part solid versus the cost of building it hollowed with optimized walls and escape holes. We have seen projects where a simple DFM adjustment to the hollow shell reduced the part price from $250 to $85.
This level of collaborative engineering is why JUCHENG is the preferred partner for global hardware innovators. We act as an extension of your R&D team, auditing your CAD files not just for manufacturability, but for financial efficiency. We understand that in the race to market, every dollar saved on a prototype is a dollar earned for production. Whether you are building a large-format automotive dashboard or a complex medical sensor, our Aushöhlen von 3D-Modellen zur Kostensenkung protocols ensure your vision is realized without the burden of unnecessary mass. Contact Jucheng Precision today for a comprehensive technical review and see how our volumetric optimization can clarify and secure your next breakthrough.

