


Budget creep is the phantom menace of additive manufacturing. An engineer might spend weeks optimizing a CAD model for peak mechanical performance, only to receive a quote that is three times higher than the initial estimate. The reason for this financial disconnect is often found in the non-linear relationship between a digital shape and the physical build cycle. In the complex landscape of 3D-Druckkosten management, the price of a component is not a simple function of its weight. Instead, it is a weighted calculation of machine volume utilization, thermal history, and manual intervention. Understanding the Factors Affecting 3D Printing Cost is the only way to move from "paying for the machine" to "engineering the profit." If you ignore the vertical tax of the Z-axis or the abrasive reality of post-processing, you are essentially gambling with your project’s ROI.
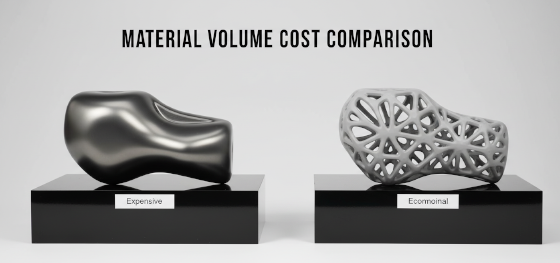
JUCHENG operates a unified technical hub where we treat every quote as an engineering audit. We have moved past the era of generic pricing to provide our clients with a deep-dive analysis of their design’s "economic footprint." We recognize that for a Tier-1 automotive supplier or a medical startup, a ten-dollar increase in part cost can be the difference between a successful launch and a stalled project. By identifying the specific bottlenecks in your CAD data—whether it is an inefficient orientation or an over-specified resolution—we provide a roadmap to lower costs without sacrificing structural safety. This guide explores the mechanical and financial drivers that dictate the additive invoice, helping you master the variables of modern industrial production.
Profitability in 3D production is won in the first five minutes of the DFM review. A part that is optimized for the machine's build volume is a part that wins the price war. Let us break down the physical and logistical pillars of additive economics and see how technical foresight can lock the integrity of your budget into physical reality.
Part Geometry: The Bounding Box vs. Net Volume
Material Alchemy: Navigating the Price of Resins and Alloys
Technology Selection: Machine-Hour Rates and Cycle Times
Vertical Tax: The Physics of Orientation and Z-Height
Resolution Trap: Layer Height vs. Surface Fidelity
Labor Latency: The Unseen Cost of Post-Processing
Part Geometry: The Bounding Box vs. Net Volume
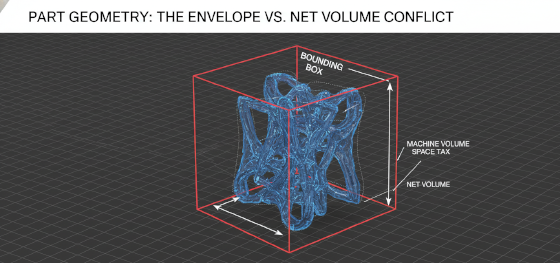
The most powerful number in a 3D printing quote is not the weight of the finished part; it is the "Bounding Box." In additive manufacturing, you are renting space inside a pressurized, temperature-controlled tank. If you design a spindly, spider-like bracket that spans 200mm in every direction, you are effectively occupying a massive volume of the machine’s capacity, even if the actual material used is minimal. This is one of the primary Factors Affecting 3D Printing Cost. Ein Teil, das andere Teile daran hindert, daneben "verschachtelt" zu werden, hat einen Aufpreis, weil es den Durchsatz der Maschine reduziert.
Bei JUCHENG analysieren wir die Beziehung zwischen "Nettovolumen" und "Hüllvolumen". Wenn ein Teil sperrig und massiv ist, dominieren die Materialkosten. Wenn ein Teil groß und luftig ist, dominiert die "Raumsteuer". Deshalb ist das Aushöhlen eine unverzichtbare technische Fähigkeit. Durch das Aushöhlen dicker Abschnitte reduzieren Sie direkt den Materialverbrauch. Bei Technologien wie MJF oder SLS ist das Aushöhlen eines Teils ohne Pulverauslasslöcher jedoch ein Fehler – das eingeschlossene Pulver wird trotzdem als verbrauchtes Material berechnet. Wir helfen unseren Kunden, das geometrische Gleichgewicht zu finden, und schlagen Strategien zur Teilung oder innere Gitterstrukturen vor, die strukturelle Steifigkeit bieten und gleichzeitig den Platzbedarf des Teils in der Baukammer verringern. Durch die Steuerung der Raumverdrängung können Sie Ihre Produktionskosten oft um 40 % senken, ohne die Funktion des Teils zu ändern.
Material Alchemy: Navigating the Price of Resins and Alloys
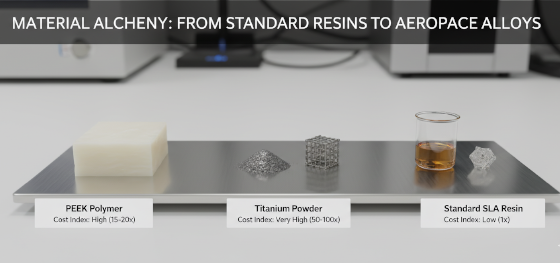
Die Materialwahl ist der offensichtliche Hebel bei der Kosten für 3D-Druck Verwaltung, aber der Preisunterschied zwischen "Simulanzien" und "Industrielegierungen" ist oft astronomisch. In unserer Einrichtung kategorisieren wir Materialien in einer abgestuften Hierarchie. Standardharze für SLA (Stereolithografie) sind am wirtschaftlichsten und ideal für visuelle Prototypen. Der Wechsel zu technischen Nylonen (PA12, PA11) erhöht den Preis aufgrund der höheren Energie, die für das Sintern benötigt wird, und der Kosten für das Rohpulver. Der wahre Kostensprung passiert beim Wechsel zu Hochleistungspolymeren wie PEEK 3D-Druck oder Ultem 3D-Druck. Diese Harze können zehnmal mehr kosten als Standard-ABS, da sie Hochtemperaturkammern und spezielle Extruder erfordern.
Metallpulver wie Titan und Inconel stellen den Höhepunkt der Kostenkurve dar. Über den Rohpulverpreis hinaus führen diese Materialien "Prozesssteuern" ein – die Kosten für hochreines Argon, die langsamen Laserscangeschwindigkeiten, die für 99,9 % Dichte erforderlich sind, und die obligatorischen Vakuum-Spannungsentlastungszyklen. Jucheng Precision hilft Ihnen bei einem "Materialtreue-Audit". Wenn Sie nur ein Teil für einen Passungstest benötigen, lenken wir Sie von teurem Titan zu einem Aluminium-Simulanz oder einem glasgefüllten Nylon. Indem wir die molekularen Kosten an die mechanische Mission anpassen, stellen wir sicher, dass Ihr Budget für Leistung ausgegeben wird, nicht für überhöhte chemische Reinheit, die keinen funktionalen ROI bietet.
Technology Selection: Machine-Hour Rates and Cycle Times
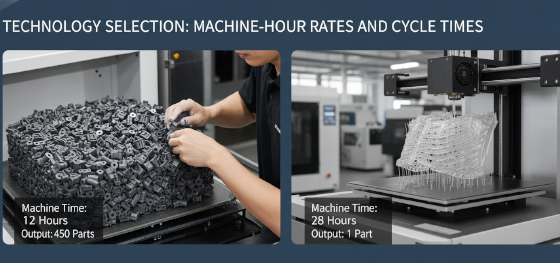
Die Maschine selbst ist eine finanzielle Einheit mit einem spezifischen "Mietpreis". Verschiedene Technologien haben unterschiedliche Kapitalkosten und Wartungsanforderungen, die auf den Teilepreis umgelegt werden. SLA und FDM sind im Allgemeinen die günstigsten Maschinenstunden-Optionen, da sie relativ einfache Systeme sind. Factors Affecting 3D Printing Cost Dazu gehören die amortisierten Kosten der Hardware; eine High-End-Metall-DMLS-Maschine kann zehnmal mehr kosten als ein industrielles SLA-Zentrum. Diese hohe "Maschinenschuld" bedeutet, dass selbst ein kleines Metallteil einen hohen Grundpreis hat, um die Energie und Wartung des Lasersystems zu decken.
Der Ausreißer hier ist MJF 3D-Druck. Da MJF eine gesamte Schicht in einem einzigen Durchgang einer Infrarotlampe verschmilzt, ist sein Durchsatz enorm. Obwohl die Maschine teuer ist, macht ihre Fähigkeit, 500 Teile in der gleichen Zeit zu drucken, in der eine SLA-Maschine 50 druckt, sie zum Gewinner für Kleinserienproduktion. JUCHENG verwaltet eine diversifizierte Flotte genau, um diese Unterschiede auszunutzen. Wir drücken nicht einfach "Start" auf der von Ihnen gewählten Maschine; wir schlagen die Technologie vor, die die schnellste Zykluszeit für Ihre spezifische Geometrie liefert. Wir behandeln die 3D-Druckverfahren als Durchsatzgleichung, indem wir die hohe Geschwindigkeit von MJF nutzen, um Ihren Stückpreis für Chargen zu senken, während wir die Präzision von SLA für einzelne, hochpräzise Prototypen reservieren.
Vertical Tax: The Physics of Orientation and Z-Height
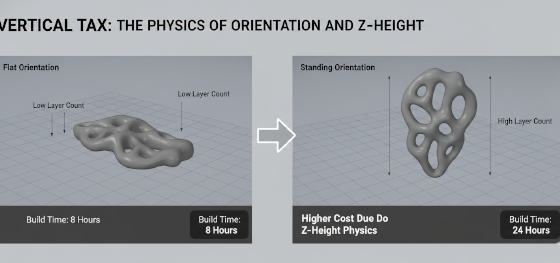
Zeit in der 3D-Welt wird auf der Z-Achse gemessen. Jede additive Technologie baut Schicht für Schicht auf. Daher ist jede zusätzliche Schicht, die zu einem Teil hinzugefügt wird, ein Ticken der Produktionsuhr. Dies ist die "vertikale Steuer" des 3D-Drucks. Wenn Sie ein Teil so ausrichten, dass es 200 mm hoch steht, werden bei einer Auflösung von 50 Mikrometern 4.000 Schichten benötigt. Wenn Sie dasselbe Teil flach hinlegen, sodass es nur 20 mm hoch ist, werden nur 400 Schichten benötigt. Die Maschinenzeit für die hohe Ausrichtung wird ungefähr zehnmal länger sein, obwohl das Materialvolumen identisch ist. Dies ist ein kritischer Faktor bei Factors Affecting 3D Printing Cost.
JUCHENGs Techniker sind Meister der "Orientierungsstrategie". Wir drehen Teile auf der Bauplatte, um die Z-Höhe zu minimieren und gleichzeitig die Anforderungen an die Oberflächenqualität zu berücksichtigen. Die Orientierung bestimmt auch die "Stützmasse". Ein Teil, das um 45 Grad geneigt ist, benötigt möglicherweise Tausende von Stützstiften, die Material und Arbeit verbrauchen. Es flach hinzulegen könnte Stützen überflüssig machen, aber die Oberflächenbeschaffenheit der Unterseite ruinieren. Wir navigieren diesen Kompromiss mit unseren Kunden und helfen Ihnen zu entscheiden, wo Sie Zeit gegen Qualität eintauschen. Indem Sie verstehen, dass "Hoch teuer" und "Flach billig" ist, können Sie Ihre Konstruktionen an das natürliche Tempo der Maschine anpassen und sicherstellen, dass Ihre Prototypen schneller und mit einem niedrigeren Stückpreis das Fließband erreichen.
Resolution Trap: Layer Height vs. Surface Fidelity
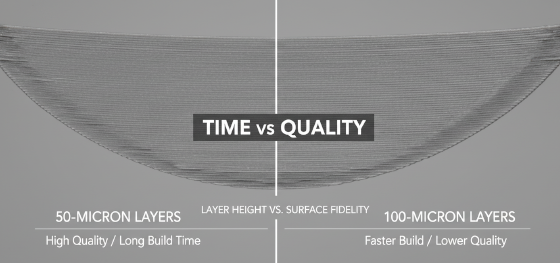
Auflösung ist eine verführerische Falle für Designer. Jeder möchte ein Teil mit 25-Mikrometer-Schichten, weil es wie ein Spritzgussteil aussieht. Auflösung ist jedoch ein direkter Multiplikator der Kosten. Die Halbierung der Schichthöhe verdoppelt die Anzahl der Schichten, was die Bauzeit und den Maschinenstundensatz effektiv verdoppelt. In vielen industriellen Anwendungen bietet eine Schichthöhe von 100 Mikrometern die exakt gleiche funktionale Integrität wie eine Höhe von 50 Mikrometern, jedoch zu 50 % der Kosten. Der Kosten für 3D-Druck der hohen Auflösung ist eine Prämie, die nur gezahlt werden sollte, wenn visuelle Perfektion eine funktionale Anforderung ist.
Bei Jucheng Precision setzen wir uns für "funktionale Auflösung" ein. Für interne Strukturhalterungen oder Montagevorrichtungen empfehlen wir gröbere Schichten, um die Baugeschwindigkeit zu maximieren und die Rechnung zu senken. Wir reservieren unsere Ultra-Hochauflösungs-SLA- und DLP-Systeme für kosmetische Modelle und medizinische Instrumente, bei denen eine glatte Oberfläche obligatorisch ist. Wir nutzen auch "variable Schichthöhen" in einigen Prozessen, mit dicken Schichten für massive Kerne und dünnen Schichten für komplexe Oberflächenkurven. Indem wir uns weigern, die Auflösung nicht kritischer Merkmale zu überdimensionieren, erhalten wir Ihr Budget für die Bereiche, die wirklich die Benutzererfahrung beeinflussen. Wir helfen Ihnen, die "Goldlöckchen-Zone" zu finden – nicht zu rau, nicht unnötig glatt, sondern perfekt für die Mission des Teils.
Labor Latency: The Unseen Cost of Post-Processing
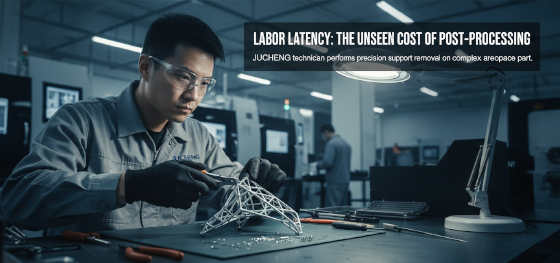
The final hallmark of a professional manufacturing partner is the transparency regarding manual labor. A 3D printer doesn't produce a finished product; it produces a "preform." Every part—especially in metal or resin—requires post-processing. This is the most variable factor among the Factors Affecting 3D Printing Cost. Removing a solid titanium support structure requires a skilled technician and often specialized Wire EDM. Sanding the layer lines off a large automotive interior panel can take four hours of manual labor.
At Jucheng Precision, we quantify this "Labor Latency." We offer tiered finishing options, from "Raw-with-Supports-Removed" to "Showroom-Ready-Paint." We understand that for an aerospace engineer, a raw, bead-blasted metal part is perfect, while a consumer brand requires Vapor Smoothing and custom color matching. By choosing the correct level of finishing during the quote phase, you can prevent the "Labor Tax" from inflating your budget. We provide the technical rigor to ensure that the time spent by our technicians is focused on the surfaces that matter to you. When you receive a component from JUCHENG, you are getting a verified engineered solution that has been audited for cost and survivability. Contact our engineering team today for a comprehensive DFM review and see how our cost-optimization protocols can clarify and armor your next manufacturing breakthrough.
| Kostenfaktor | Impact Level | JUCHENG’s Optimization Strategy |
|---|---|---|
| Part Volume | Critical ($$$) | Hollowing with escape holes |
| Z-Height | High ($$) | Horizontal orientation / Nesting |
| Stützen | Moderate ($) | 45-degree self-supporting angles |
| Resolution | Exponential ($$$) | Adaptive layer height logic |
| Material | Variable ($ to $$$) | Simulation resin audits |

