


Biologische Dekontamination stellt die gewalttätigste thermodynamische Umgebung dar, der ein Polymer je ausgesetzt sein wird. Wenn ein Ingenieur ein wiederverwendbares chirurgisches Instrument, einen Griff für Dentalwerkzeuge oder ein Atemwegs-Manifold entwirft, ist der Übergang von einer digitalen CAD-Datei zu einem physischen Objekt nicht nur eine Frage der Form; es ist eine Frage des molekularen Überlebens. Wenn Standard-Thermoplaste in einem Krankenhaus-Autoklaven 134 °C (273 °F) heißem Druckdampf ausgesetzt werden, ist ein schnelles, katastrophales Versagen garantiert. Die Kombination aus intensiver Hitze und Feuchtigkeit führt dazu, dass sich Standard-Polymerketten spalten – ein Prozess, der als Hydrolyse bekannt ist – und das Teil nach wenigen Zyklen spröde, rissig und strukturell unbrauchbar wird. Die Bewältigung dieser Anforderung an unzerstörbare klinische Hardware erfordert den strategischen Einsatz von spritzguss autoklavierbarer Kunststoffe. Diese erstklassige Fertigungsdisziplin nutzt "Super-Polymere" wie PEEK und PPSU, die über die chemische Souveränität verfügen, den Angriff von Dampf und aggressiven Sterilisationsmitteln zu ignorieren. Jucheng Precision agiert als hochpräzises medizinisches Zentrum im Shenzhener Präzisionsfertigungs-Hub und bietet die speziellen Hochtemperaturpressen und das Werkzeugstahl-Know-how, die benötigt werden, um diese bekanntermaßen schwierigen Materialien zu bändigen. Wir "formen nicht nur Kunststoff"; wir entwickeln einen permanenten thermischen Schutzschild, der sicherstellt, dass Ihre wiederverwendbaren medizinischen Geräte Tausende von chirurgischen Zyklen ohne eine einzige Maßabweichung oder Mikrorissbildung überstehen.
Ein belastbarer Start für wiederverwendbare Gesundheitshardware erfordert die Ablehnung der "Allzweck"-Spritzgusslogik. Amateure versuchen, Hochleistungsmaterialien mit Standard-Kaltwasserkühlformen zu verarbeiten, ohne zu wissen, dass schnelles Abkühlen verhindert, dass das Polymer die dichten, kristallinen Strukturen bildet, die PEEK seine chemische Immunität verleihen. Jucheng Precision eliminiert diese "unsichtbaren Fehler", indem es ein strenges thermodynamisches Managementsystem durchsetzt. Wir verwenden spezielle Ölheizungen, um unsere Formen auf 200 °C aufzuheizen, bevor der erste Tropfen der 400 °C heißen Kunststoffschmelze in die Kavität gelangt. Ob Sie ein Knochenschrauben-Gehäuse oder ein transparentes Fluidik-Manifold entwickeln, unsere Einrichtung bietet die Materialwissenschaft und messtechnische Strenge, die für die FDA- und CE-Kennzeichnung 2026 erforderlich sind. Dieser Leitfaden zerlegt die Physik der Dampfhydrolyse, die Notwendigkeit von Hochtemperaturwerkzeugen und warum JUCHENGS "Cleanroom-Protokoll" die verbindliche Grundlage für alle ist, die Medizinischen Robotikfertigung Projekte für den globalen klinischen Einsatz entwickeln.
Hydrolyse-Schutz: Die Physik der Dampfsterilisation
Thermodynamische Werkzeuge: Beherrschung von 200 °C Formtemperaturen
Die Super-Polymer-Matrix: PEEK, PPSU und Ultem (PEI)
Geometrische Souveränität: DFM-Regeln für hochschrumpfende Harze
JUCHENG-Protokoll: ISO 13485 Reinraumausführung
Häufig gestellte Fragen: Autoklavierbare Kunststoffe
Hydrolyse-Schutz: Die Physik der Dampfsterilisation
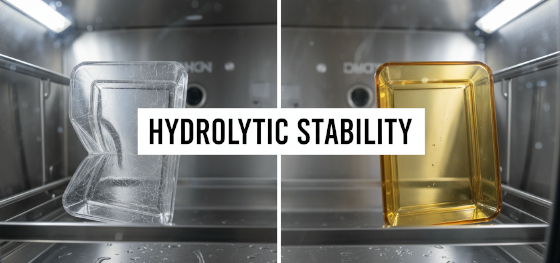
Der chemische Abbau in einem Krankenhaus-Autoklaven wird durch die tödliche Kombination aus Hitze, Druck und Wassermolekülen verursacht. Standard- Spritzgussmaterialien, wie Polycarbonat (PC) oder ABS, sind grundsätzlich anfällig für "Hydrolyse". Wenn sie Hochdruckdampf (typischerweise 2 bar bei 134 °C für 3 bis 18 Minuten) ausgesetzt werden, greifen die Wassermoleküle die Ester- oder Carbonatbindungen in der Polymerkette an und brechen sie physisch auf. Dies äußert sich sichtbar als "Spannungsrisse" – ein Netzwerk feiner, trüber Mikrorisse, die das Aussehen des Teils ruinieren und als Zufluchtsort für Bakterienkolonien dienen. Letztendlich verliert das Teil seine Schlagfestigkeit und zersplittert. spritzguss autoklavierbarer Kunststoffe verwendet Polymere mit chemischen Grundgerüsten (wie Ether- und Ketonbindungen), die sterisch gehindert oder chemisch inert gegenüber Wasser sind. Die Ingenieure von Jucheng Precision schreiben die Verwendung dieser fortschrittlichen Harze für jede Komponente vor, die als "wiederverwendbar" gekennzeichnet ist, und stellen sicher, dass Ihre chirurgischen Instrumente auch nach 1.000 aufeinanderfolgenden Durchgängen durch die Sterilgutaufbereitung ihren Biegemodul und ihre visuelle Klarheit behalten.
Thermodynamische Werkzeuge: Beherrschung von 200 °C Formtemperaturen

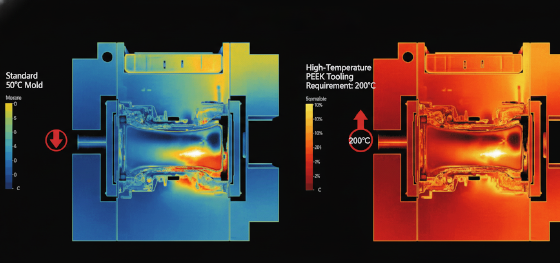
Die Morphologie bestimmt die chemische Beständigkeit von teilkristallinen Polymeren wie PEEK. Beim herkömmlichen Spritzgießen besteht das Ziel darin, den Kunststoff so schnell wie möglich abzukühlen, um die Zykluszeit zu verkürzen. Wenn man diese Logik auf PEEK anwendet und die 400 °C heiße Schmelze in eine Standardform mit 50 °C spritzt, "schreckt" das Material sofort ab. Es erstarrt in einem amorphen Zustand, erscheint braun und durchscheinend und beeinträchtigt dabei seine chemische Beständigkeit und mechanische Festigkeit erheblich. Um die "knochenähnliche" Steifigkeit und chemische Immunität zu erreichen, für die PEEK bekannt ist, muss es einen hohen Kristallinitätsgrad erreichen. Jucheng Precision betreibt spezielle Hochtemperatur-Spritzgießbereiche, die mit speziellen Temperaturregelgeräten ausgestattet sind. Wir pumpen überhitztes Öl durch die Form, um den Stahl auf 170 °C bis 200 °C zu halten. Dadurch kann das PEEK langsam abkühlen, sodass die Molekülketten Zeit haben, sich zu dichten, hochgeordneten kristallinen Strukturen zu falten (das Bauteil wird undurchsichtig braun/grau). Wir verwalten die "thermische Hülle" mit chirurgischer Präzision und stellen sicher, dass die innere Energie des Bauteils perfekt ausbalanciert ist, um ein Verziehen nach dem Formen zu verhindern.
Die Super-Polymer-Matrix: PEEK, PPSU und Ultem (PEI)

Die Auswahl des richtigen Superpolymers erfordert einen nüchternen Blick auf die Anforderungen "Festigkeit vs. Klarheit". Während PEEK der unangefochtene König der mechanischen Steifigkeit ist, ist es von Natur aus undurchsichtig. Wenn ein Chirurg sehen muss, wie Flüssigkeit durch einen Verteiler fließt, ist PEEK die falsche Wahl. Jucheng Precision fungiert als Ihr Material-Navigator und bietet eine umfassende Bibliothek autoklavierbarer Harze. Nachfolgend finden Sie die technische Leistungsmatrix, die unsere Ingenieure zur Steuerung der MedTech-Materialauswahl verwenden:
| Superpolymer | Autoklaven-Zyklen | Hauptvorteil | Primärer Anwendungsfall |
|---|---|---|---|
| PEEK (Polyetheretherketon) | > 3.000 Zyklen | Extreme Steifigkeit / Chemische Inertheit | Knochenbohrer-Gehäuse / Implantate |
| Radel PPSU (Polyphenylsulfon) | > 1.000 Zyklen | Extreme Schlagzähigkeit / Klarheit | Operationstabletts / Flüssigkeitsverteiler |
| Ultem PEI (Polyetherimid) | Mäßig (~100-300) | Hoher HDT / durchscheinendes Amber | Chirurgische Lichtleiter / Dentalwerkzeuge |
Geometrische Souveränität: DFM-Regeln für hochschrumpfende Harze
Geometrische Fehler bei Superpolymeren sind unglaublich teuer. Die Verarbeitung von PEEK oder PPSU beinhaltet das Einspritzen von hochviskosem Material in eine heiße Form, was während der langen Abkühlphase zu einem erheblichen Volumenschwund führt. Wenn ein Design dicke, massive Querschnitte aufweist (wie ein schwerer Griff), schrumpft der Kern massiv, was zu starken "Einfallstellen" und inneren Hohlräumen führt, die die strukturelle Integrität beeinträchtigen. Die Ingenieure von Jucheng Precision schreiben strenge DFM-Protokolle vor für spritzguss autoklavierbarer Kunststoffe. Wir verlangen von Designern, schwere Abschnitte "auszukernen" und sie durch eine gleichmäßige Nennwandstärke (typischerweise 1,5 mm bis 3,0 mm) zu ersetzen, die durch ein Netzwerk dünner Rippen verstärkt wird. Durch die Durchsetzung der "50%-Rippenregel" (bei der Rippen die halbe Dicke der Hauptwand haben) gewährleisten wir eine schnelle, gleichmäßige Abkühlung. Diese digitale Voraussicht eliminiert die "thermischen Hot Spots", die zu verzogenen Teilen und verschrotteten Produktionsläufen führen, maximiert Ihre Ausbeute und schützt Ihre Werkzeuginvestition.
JUCHENG-Protokoll: ISO 13485 Reinraumausführung
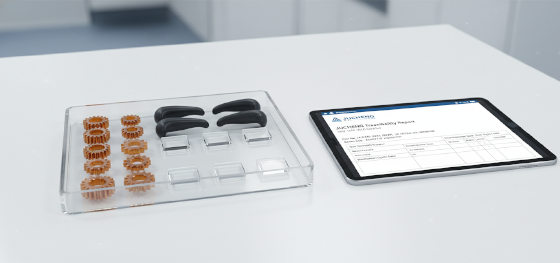
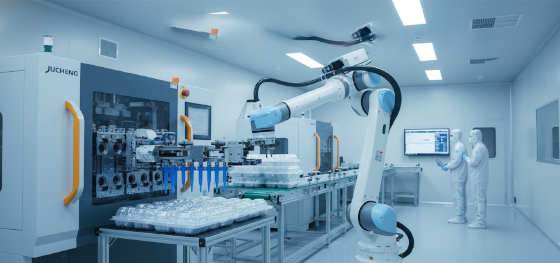
Fertigungsexzellenz bei Jucheng Precision basiert auf biologischer Reinheit. Wir erkennen an, dass ein autoklavierbares Teil für das sterile Feld bestimmt ist; jede Kontamination während des Formgebungsprozesses ist ein unmittelbares klinisches Risiko. Unsere Anlage betreibt dedizierte Hochtemperaturpressen in Reinraumumgebungen der ISO-Klasse 8 (100.000). Wir verwenden vollelektrische Maschinen, um Hydraulikölnebel zu eliminieren, und setzen robotergestützte Teileentnahme ein, um "Null menschlichen Kontakt" zu gewährleisten, bevor die Teile in steriler Verpackung versiegelt werden. Unser nach ISO 13485 zertifizierter Arbeitsablauf garantiert absolute "Materialchargen-Rückverfolgbarkeit". Wenn Sie eine Charge chirurgischer Instrumente erhalten, wird sie von einem Analysezertifikat (COA) begleitet, das seine USP-Klasse-VI-Biokompatibilität nachweist. Hören Sie auf, Ihre FDA-Einreichung bei Maschinenwerkstätten zu riskieren, die medizinisches Formen als Nebengeschäft behandeln. Nutzen Sie unser Jahrzehnt an thermischer und regulatorischer Expertise, um schnell zu validieren, verantwortungsvoll zu skalieren und eine Null-Fehler-Lieferkette aufrechtzuerhalten. Kontaktieren Sie noch heute unser technisches Team für eine kostenlose DFM-Überprüfung.
Häufig gestellte Fragen: Autoklavierbare Kunststoffe
Frage: Was ist die typische Vorlaufzeit für eine autoklavierbare Medizinwerkzeugform?
Antwort: Da Hochtemperaturharze gehärteten H13-Stahl erfordern, um abrasivem Verschleiß und thermischer Ermüdung zu widerstehen, dauern Standard-Produktionsformen 6 bis 8 Wochen. JUCHENG bietet jedoch schnelle Brückenwerkzeugoptionen für klinische Studien in nur 3 Wochen an.
Frage: Kann JUCHENG die Montage von Metalleinsätzen in PEEK-Teile übernehmen?
Antwort: Ja. Wir verwenden präzises Ultraschallschweißen oder das Platzieren von Einsätzen im Formwerkzeug, um Edelstahlgewinde und -kontakte direkt in das PEEK-Substrat zu integrieren, was eine hohe Ausdrehmomentfestigkeit gewährleistet.
Frage: Wie stellen Sie sicher, dass die Abmessungen eines PEEK-Teils nach der Sterilisation stabil bleiben?
Antwort: Unsere strenge Kontrolle der Formtemperatur von 200 °C maximiert die Kristallinität während der Formgebungsphase und eliminiert Restspannungen. Dadurch wird die Geometrie des Teils "eingefroren" und driftet nicht, wenn es dem Autoklaven bei 134 °C ausgesetzt wird.

