


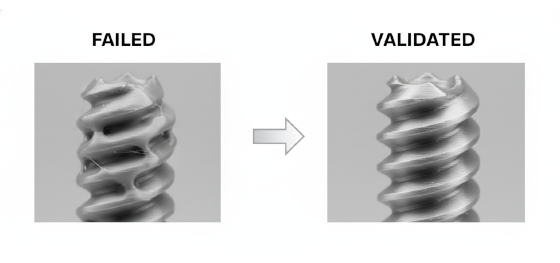
Die Helixgeometrie ist der ultimative Test für ein additives Verfahren. Im digitalen Vakuum einer CAD-Umgebung ist ein Gewinde eine mathematisch perfekte Spirale, aber in der physischen Landschaft der 3D-Druck-Toleranzen, wird diese Spirale aus Tausenden von diskreten, flachen Schichten aufgebaut. Dieser Übergang von einer glatten, kontinuierlichen Kurve zu einer gestuften Annäherung schafft ein funktionales Minenfeld. Die meisten Ingenieure erleben die Frustration einer gedruckten Schraube, die sofort klemmt, oder eines geschnittenen Gewindes, das schon bei geringstem Drehmoment ausreißt. Die Beherrschung der Toleranzen von 3D-Druck-Gewinden bedeutet nicht, einem Standard-Handbuch für Maschinenbauer zu folgen; es geht darum, den "Treppenstufen-Effekt" und die volumetrische Expansion von Harzen und Pulvern zu berücksichtigen. Der Erfolg hier entscheidet darüber, ob Ihre Baugruppe eine robuste mechanische Einheit oder eine Sammlung loser Teile ist, die nur durch Glück zusammenhält.
JUCHENG fungiert als hochpräziser Knotenpunkt für komplexe medizinische und Luft- und Raumfahrt-Baugruppen, bei denen die Verbindungsintegrität eine sicherheitskritische Spezifikation ist. Wir verstehen, dass für einen Hochdruckverteiler oder ein Satellitenchassis ein versagendes Gewinde eine gescheiterte Mission bedeutet. Wir haben uns von der "Drucken-und-Hoffen"-Mentalität verabschiedet und bieten unseren Kunden eine "Befestigungsstrategie". Durch die Integration hochauflösender SLA- und MJF-Systeme mit professioneller Nachbearbeitung stellen wir sicher, dass sich Ihre Innen- und Außengewinde mit der Vorhersagbarkeit von bearbeitetem Metall verhalten. Dieser Leitfaden untersucht die mechanischen Grenzen der Gewindegröße, die Logik der vertikalen Ausrichtung und warum JUCHENG oft den "Hybrid-Anker"-Ansatz befürwortet – die Verwendung von Metalleinsätzen, um die physikalischen Grenzen von 3D-gedruckten Polymeren zu umgehen.
Die Rentabilität in der 3D-Produktion wird durch die Auslegung auf die Scherfestigkeit des Materials erreicht. Sie bauen nicht nur ein Merkmal; Sie schaffen einen reibungsbasierten Lastpfad. Ob Sie nun eine Automobilsensorhalterung oder einen Mikrofluidik-Verteiler bauen, die Logik der Helix ist Ihr primärer Fertigungsregler. Lassen Sie uns die physikalischen Gesetze der Gewindekonstruktion aufschlüsseln und sehen, wie technische Weitsicht die Integrität Ihrer nächsten Baugruppe in die physische Realität umsetzen kann.
Mindestgrenzen: Warum M4 die untere Grenze definiert
Z-Achsen-Souveränität: Ausrichtung für helikale Genauigkeit
Spielanpassungen: Konstruktion des 0,1-mm-Ausgleichs
Wärmeeinbett-Einsätze: Die strategische Wahl für hohe Lasten
JUCHENGs Zuverlässigkeitsstandard: Validierung jeder Helix
Mindestgrenzen: Warum M4 die untere Grenze definiert

Präzision beim Gewindeschneiden wird durch die "Spot-Größe" der Maschine begrenzt. In der 3D-Druckverfahren, bestimmt die Auflösung des Lasers oder der Durchmesser der Extrusionsdüse das kleinste Merkmal, das genau aufgelöst werden kann. Bei Gewinden liegt diese physikalische Grenze normalerweise bei der Größe M4. Alles, was kleiner als ein M4-Gewinde ist – wie M2 oder M3 – erfordert, dass die Maschine "V-Nuten" fräst, die oft kleiner sind als die minimale Merkmalsgröße der Technologie. Beispielsweise führt bei MJF (Multi Jet Fusion) ein Gewinde mit 0,5 mm Steigung zu Spitzen und Tälern, die die Pulverpartikel nicht sauber definieren können.
Bei Jucheng Precision raten wir unseren Kunden, nach Möglichkeit davon abzusehen, Gewinde kleiner als M4 zu "drucken". Wenn ein Gewinde zu klein ist, werden die "Gewindespitzen" spröde und die "Gewindegrund" verstopfen mit Restharz oder -pulver. Das Ergebnis ist ein Gewinde, das sich "knirschend" anfühlt und nach der ersten Montage ausreißt. Wenn Ihr Design M2- oder M3-Gewinde vorschreibt, schlagen wir eine andere Strategie vor: Drucken eines präzisen Pilotlochs und anschließendes traditionelles Nachschneiden. Indem Sie die Auflösungsgrenze respektieren, stellen Sie sicher, dass die Gewinde, die Sie drucken das strukturelle "Fleisch" haben, um eine Metallschraube ohne katastrophales Versagen zu greifen. Wir helfen Ihnen, Ihre Verbindungselementliste während der DFM-Phase zu prüfen, indem wir die Gewindegröße an die Auflösung der Maschine anpassen, um sicherzustellen, dass Ihre Toleranzen von 3D-Druck-Gewinden innerhalb funktionaler Grenzen bleibt.
Z-Achsen-Souveränität: Ausrichtung für helikale Genauigkeit
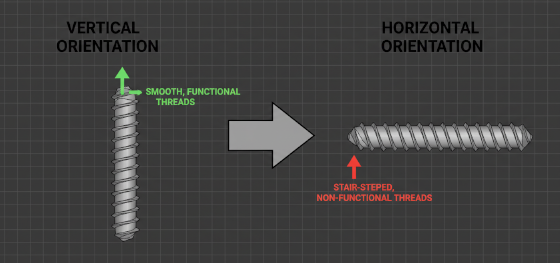
Die Ausrichtung ist der primäre Architekt der Gewindequalität. Bei der additiven Fertigung befindet sich die höchste Auflösung immer in der X-Y-Ebene (dem Weg des Lasers oder der Düse), aber die konsistenteste "Rundheit" findet sich entlang der Z-Achse. Wenn Sie ein Gewinde horizontal drucken – wobei die Achse der Schraube flach auf der Bauplatte liegt – leiden die Ober- und Unterseite des Gewindes unter dem "Treppeneffekt". Das kreisförmige Profil wird tatsächlich zu einem Oval, und die "V"-Form des Gewindes wird gezackt und ungleichmäßig. Ein horizontales Gewinde ist eine hochreibungsbedingte Katastrophe, die beim Zusammenbau wahrscheinlich festfressen wird.
JUCHENGs Techniker setzen ein "Vertikales Mandat" für Gewindemerkmale um. Wann immer möglich, orientieren wir Ihr Teil so, dass die Gewinde vertikal (senkrecht zur Bauplatte) ausgerichtet sind. Dies stellt sicher, dass jeder "Ring" des Gewindes in der X-Y-Ebene erzeugt wird, wo die Präzision der Maschine am höchsten ist. Dies führt zu einem viel glatteren schraubenförmigen Pfad und einem konsistenten Flankendurchmesser. Allerdings erhöht die vertikale Ausrichtung die "Z-Höhensteuer", die wir in unserem Leitfaden zu 3D-Druckkosten. besprochen haben. Wir helfen unseren Kunden, das strategische Gleichgewicht zu finden: das Teil so auszurichten, dass die Gewinde geschützt werden, während die Gesamtbauhöhe minimiert wird. Durch die Kontrolle der Physik der Baurichtung liefern wir Ihnen Gewinde mit der "Geometrischen Wahrheit", die für eine glatte, handfeste Passung erforderlich ist.
Spielanpassungen: Konstruktion des 0,1-mm-Ausgleichs

Der größte Fehler beim 3D-Gewindedruck ist die Verwendung eines standardmäßigen Maschinenbau-Handbuchs zur Definition Ihres CAD-Lochs. Traditionelle Gewindetabellen sind für Metall-auf-Metall-Passungen ausgelegt, bei denen die Oberflächen perfekt glatt sind. Beim 3D-Druck ist die Oberfläche von Natur aus rau. Wenn Sie ein "Klasse 6H"-Loch in PEEK oder Nylon mit Standardabmessungen konstruieren, passt die Schraube nicht. Die mikroskopischen Spitzen der gedruckten Schichten wirken als künstliche Interferenz, die das Loch effektiv verkleinert. Erfolg in Toleranzen von 3D-Druck-Gewinden erfordert einen absichtlichen "Fertigungsversatz"."
Bei Jucheng Precision befürworten wir die "0,1-mm-Regel". Wir empfehlen, Ihre Innengewinde mit zusätzlichen 0,1 mm bis 0,15 mm Spielraum über der Standardspezifikation zu modellieren. Dies bietet den "Bewegungsspielraum", den die Schraube benötigt, um die Oberflächenreibung des additiven Teils zu überwinden. Wir empfehlen auch die Verwendung eines "Modifizierten Grundprofils" – Verbreiterung des Gewindegrunds, um das "Übersintern" oder "Aushärtebluten" zu verhindern, das oft die Basis eines 3D-gedruckten Gewindes verstopft. Durch die Konstruktion des Spielraums im CAD-Modell ermöglichen Sie JUCHENG, Teile zu liefern, die sich mühelos zusammenbauen lassen, wodurch die Notwendigkeit des manuellen Nachschneidens mit einem Metallgewindeschneider reduziert wird – ein Prozess, der oft die empfindlichen Polymerzähne beschädigt. Wir folgen nicht nur der Norm; wir passen die Norm an die Realität des 3D-Druckverfahren.
Wärmeeinbett-Einsätze: Die strategische Wahl für hohe Lasten
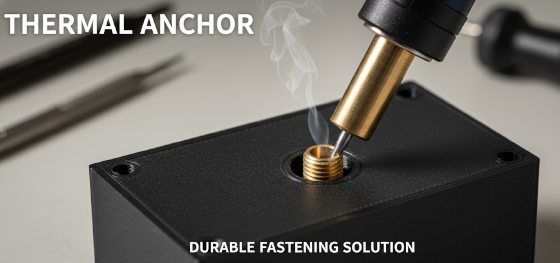
Lassen Sie uns ehrlich über die mechanischen Grenzen von Kunststoff sein: Ein 3D-gedrucktes Gewinde ist von Natur aus schwach. Wenn Ihre Baugruppe häufiges Anziehen und Lösen erfordert oder eine erhebliche Axiallast tragen muss, wird ein gedrucktes Nylon- oder Harzgewinde schließlich scheren. Das Polymer kann einfach nicht mit der Scherfestigkeit einer Stahlschraube mithalten. Aus diesem Grund empfiehlt Jucheng Precision den "Metall-Hybrid"-Ansatz für alle sicherheitskritischen Baugruppen. Anstatt das Gewinde zu drucken, drucken wir ein präzises Pilotloch, das für einen Wärme-Einsatz-Insert.
A heat-set insert is a brass or stainless steel bushing with internal threads and an external knurled surface. We use a controlled thermal press to melt the insert into the plastic housing. As the plastic cools, it "locks" around the knurls, creating a bond that is significantly stronger than a printed thread. This allows you to use standard metal fasteners with a high torque limit, ensuring your housing doesn't fail during field use. At JUCHENG, we provide this as an integrated assembly service. We bridge the gap between additive freedom and mechanical durability, ensuring that your 3D-Druckmaterialien choice doesn't become a bottleneck for your product's structural reliability.
JUCHENGs Zuverlässigkeitsstandard: Validierung jeder Helix
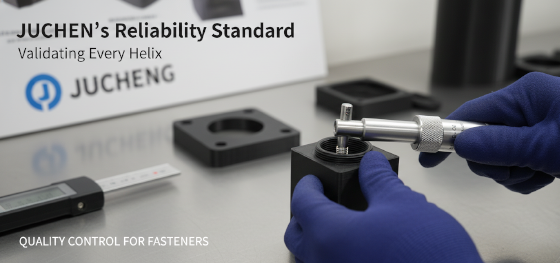
The final hallmark of a professional manufacturing partner is the refusal to accept "fitment" as a subjective check. A thread that feels loose today might bind tomorrow due to moisture absorption—a common problem with Nylon 12. Jucheng Precision eliminates this uncertainty through a rigorous verification protocol. We don't just "try a bolt"; we utilize precision Go and No-Go thread gauges to verify the Toleranzen von 3D-Druck-Gewinden of every batch.
Our quality control department also utilizes optical comparators to inspect the "Crest Radius" of our 3D printed threads. We ensure that the thermal build-up hasn't rounded off the teeth to the point of failure. For aerospace and medical clients, we provide full material traceability and inspection reports that verify the pitch diameter with sub-micron accuracy. When you partner with JUCHENG, you are getting the benefit of optimized physics and massive manufacturing capacity. Whether you are building an innovative heart-rate wearable or a high-capacity telecom rack, our thread-engineering protocols ensure your vision is delivered with absolute visual and structural integrity. Contact Jucheng Precision today for a technical DFM review and see how our specialized Toleranzen von 3D-Druck-Gewinden protocols can armor your next industrial breakthrough.

