


Das Zusehen, wie eine kritische Aufhängungskonsole bei einem routinemäßigen Falltest gewaltsam bricht, offenbart sofort die harte Realität der Molekularphysik. Die Konstruktion lasttragender Mechanismen zwingt Einkaufsmanager dazu, weit über die grundlegende geometrische Form auf ihrem Computerbildschirm hinauszublicken. Die Wahl des falschen Herstellungsverfahrens garantiert, dass Ihr teurer Prototyp physisch zerfällt, sobald er realer kinetischer Belastung ausgesetzt wird.
Die brutale Debatte zwischen 3D-gedrucktem vs. gefrästem Kunststoff beizulegen, erfordert eine schonungslose Prüfung, wie Rohmaterialien physikalisch miteinander verbunden werden. Das Extrudieren von geschmolzenem Filament baut Geometrien natürlich durch das Stapeln schwacher horizontaler Schichten aufeinander auf. Die subtraktive Fräsung umgeht diese thermische Schwäche vollständig, indem sie fehlerfreie Geometrien direkt aus stark komprimierten, hochdichten kommerziellen Barren herausfräst.
Die Ausführung einwandfreier funktionaler Baugruppen erfordert ein Verständnis dafür, wie diese inneren Molekularstrukturen auf reine Torsion reagieren. Das Befestigen schwerer Komponenten mit Edelstahlschrauben zerstört routinemäßig geschichtete Geometrien, denen echte isotrope Zugfestigkeit. fehlt. Luftfahrt- und Medizintechnikingenieure können die menschliche Sicherheit nicht auf mikroskopische thermische Verbindungen setzen, die unter aggressiver harmonischer Vibration zerbrechen.
Der Betrieb im aggressiven Fertigungszentrum Shenzhen stattet unsere erfahrenen Ingenieure mit einer unvoreingenommenen Perspektive aus. Wir setzen sowohl fortschrittliche additive Systeme als auch schwere 5-Achs-Fräszentren auf derselben Fabrikhalle ein. Diese hybride Fähigkeit zwingt uns, ehrlich zu bewerten, wo geschichtete Geometrien erfolgreich sind und wo massive subtraktive Blöcke für das Überleben absolut notwendig werden.
Inhalt:
Überwindung der anisotropen Schichtdelamination
Erzielen von Hochdruck-Flüssigkeitsverteilerdichtungen
Beherrschen der Integration von Gewindebefestigungen
JUCHENG Hub: Unvoreingenommene Fertigungsauswahl
Häufig gestellte Fragen: Polymerphysik
Überwindung der anisotropen Schichtdelamination
Besitzen bedruckte Nylons exakt die gleiche mechanische Scherfestigkeit wie ein massiver, maschinell bearbeiteter Nylonblock?
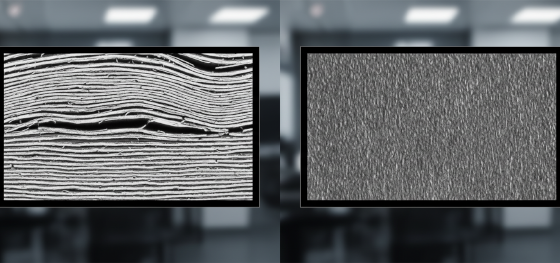
Absolut nicht. Das schichtbasierte Extrusionsverfahren leidet naturgemäß unter anisotroper Schwäche, was bedeutet, dass das Teil sauber entlang der Z-Achsen-Bindungen bricht, während ein massiver, maschinell bearbeiteter Block Stoßbelastungen aus jeder Richtung identisch handhabt.
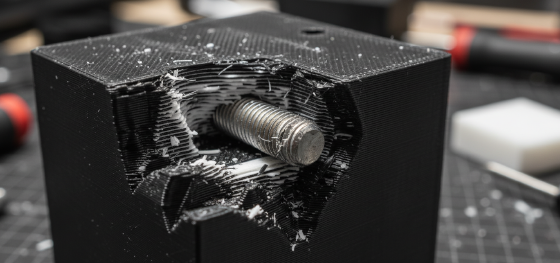
Sich auf Standard-Desktop-Extrusionstechnologien für schwere mechanische Verbindungen zu verlassen, ist technischer Selbstmord. Die thermische Verschmelzung zwischen Schicht fünfzig und Schicht einundfünfzig ist mathematisch gesehen deutlich schwächer als der durchgehende Filamentstrang selbst. Das Aufbringen aggressiver lateraler Drehmomente auf diese mikroskopischen Nähte führt dazu, dass sich das Bauteil physisch wie ein Kartenhaus auseinanderzieht.
Subtraktives Fräsen entfernt gewaltsam Material von stark komprimierten, spannungsfreien Kunststoffstäben. Wenn Sie eine schwere Robotik-Getriebehalterung aus massivem Delrin oder PEEK, fräsen, bleibt die rohe Kristallstruktur völlig ungestört. Diese monolithische Dichte absorbiert sicher massive kinetische Stoßbelastungen, unabhängig davon, aus welchem geometrischen Winkel der heftige Aufprall kommt.
Der Umstieg auf fortschrittliches selektives Lasersintern (SLS) bietet einen robusten Mittelweg für komplexe Geometrien. Hochleistungslaser schmelzen Nylonpulverbetten so intensiv, dass das resultierende Bauteil eine nahezu perfekte isotrope Zugfestigkeit erreicht, ohne teure CNC-Einrichtungen zu erfordern. Allerdings bleibt die Oberfläche im Vergleich zur spiegelglatten Glätte einer frisch gefrästen Oberfläche leicht porös und pulvrig.
Erzielen von Hochdruck-Flüssigkeitsverteilerdichtungen
Können komplexe additive Gehäuse sicher Druckluft oder Hydraulikflüssigkeiten ohne Leckagen halten?
Selten. Mikroskopische Hohlräume, die zwischen den geschmolzenen Filamentschichten eingeschlossen sind, wirken als winzige Austrittstunnel, die dazu führen, dass das Bauteil schwitzt und langsam Druckflüssigkeiten direkt durch die massiv aussehenden Wände abgibt.
Die Konstruktion komplexer interner Kühlkanäle zwingt Ingenieure dazu, kritische Fluidverteilerdichtungsfähigkeiten zu bewerten. Das Fused Deposition Modeling (FDM) weist von Natur aus keine absolute molekulare Dichte auf und schließt während der schnellen Abkühlphase Tausende winziger Lufteinschlüsse ein. Das Aussetzen dieser spröden Wände einem Hydraulikdruck von fünfzig PSI führt dazu, dass die Flüssigkeit gewaltsam durch die mikroskopischen Schichtnähte austritt.
Hersteller medizinischer Geräte verlassen sich routinemäßig auf Stereolithographie (SLA)-Harzprozesse für Fluidprototypen, da das flüssige Harz zu einem wasserdichten, festen Block aushärtet. Allerdings bleiben SLA-Harze bekanntermaßen spröde und im Laufe der Zeit sehr anfällig für chemische Zersetzung. Das Aussetzen dieser klaren Verteiler gegenüber aggressiven Krankenhausreinigungsmitteln führt oft zu Rissbildung, Sprüngen und katastrophalem Zerbrechen.
Das Fräsen von Pneumatikverteilern aus massiven extrudierten Acryl- oder Polycarbonatblöcken beseitigt Leckagerisiken vollständig. Die CNC-Spindel fräst die internen Kanäle aus einem mathematisch fehlerfreien, nicht porösen Block. Der Einsatz spezieller Dampfpoliermethoden stellt die internen Kanäle wieder auf absolute optische Klarheit her, sodass Ingenieure die Fluiddynamik visuell verfolgen können, ohne plötzliche Druckausbrüche befürchten zu müssen.
| Leistungskennzahl | Industrial 3D Printing (FDM/SLS) | CNC Machining (Subtractive) | Engineering Impact on Design |
|---|---|---|---|
| Material Density | Porous (Micro-voids present) | 100% Solid Monolithic | Milling dominates high-pressure fluid tasks |
| Geometrische Komplexität | Infinite (Internal voids free) | Limited by line-of-sight tools | Printing allows impossible conformal cooling |
| Surface Finish Accuracy | Noticeable layer lines remain | Flawless micron-level smoothness | CNC required for tight bearing press-fits |
| Direct Thread Tapping | Fails instantly (Requires brass inserts) | Excellent holding power | Machining drastically speeds up final assembly |
Beherrschen der Integration von Gewindebefestigungen
Can a technician safely cut mechanical threads directly into a printed plastic hole?
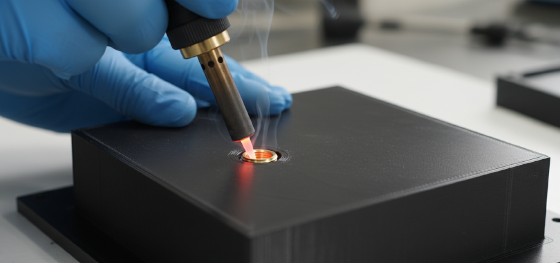
It is incredibly dangerous. Cutting sharp threads severs the internal filament layers, creating massive stress concentrators that strip out instantly the moment you tighten the bolt.
Securing heavy electronics enclosures forces engineers to design robust fastening strategies. Relying on ultrasonic heat-set inserts remains the absolute gold standard for layered plastics. Technicians physically melt custom brass anchors directly into the printed walls, allowing the molten polymer to flow around the knurled metal, locking the indestructible machine threads permanently into place.
Subtractive milling entirely eliminates this tedious secondary assembly step. Because extruded plastic billets possess massive monolithic density, CNC spindles can rigidly tap incredibly fine threads directly into the raw material. Threading solid Delrin or Nylon provides immense torque resistance, allowing technicians to assemble and disassemble the prototype thousands of times without stripping the hole.
JUCHENG Hub: Unvoreingenommene Fertigungsauswahl
Why do some hardware brokers aggressively push printing even when milling is mechanically superior?
Because running a basic plastic printer requires zero CAM programming expertise and no costly setup time. They protect their own profit margins by delivering sub-par mechanical strength to your engineering team.
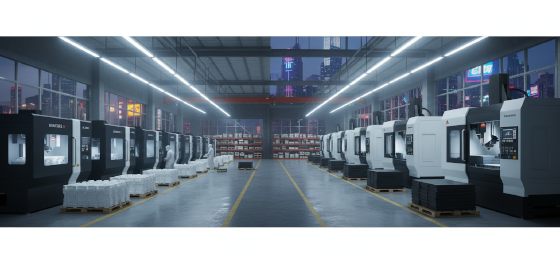
Partnering with Jucheng Precision entirely removes this toxic bias from your supply chain. Owning a massive fleet of industrial additive systems directly alongside heavy 5-axis milling centers allows our engineers to evaluate your digital CAD file objectively. We dictate the manufacturing process based strictly on your required mechanical tolerances, not our operational convenience.
Executing complex hybrid projects separates our facility from amateur print farms. If an aerospace client needs an impossibly lightweight drone chassis featuring perfectly smooth, watertight bearing housings, we print the complex organic geometry first. We then seamlessly mount the printed part onto a heavy CNC mill to subtractively finish the critical mating surfaces with absolute perfection.
Häufig gestellte Fragen: Polymerphysik
Does CNC machining soft plastics cause severe dimensional warping?
Yes. Heavily extruded plastics trap massive internal manufacturing stresses. Violently milling away the outer skin releases this stress rapidly, causing the part to twist. Machinists must utilize stress-relieved plastic grades and take multiple balanced cuts across both sides to survive this warpage.
Can a spinning endmill create a perfectly sharp internal square corner inside a plastic pocket?
It is physically impossible. Round cutting tools mathematically leave an internal radius matching their own diameter. Hardware engineers must intelligently design dog-bone reliefs into the CAD file to allow square mating components to fit properly without colliding with the rounded corners.
Are additive plastics inherently weaker against harsh industrial chemicals than machined plastics?
Not necessarily due to the chemistry, but the physical porosity ruins the part. Harsh chemicals and solvents aggressively seep into the microscopic layer lines and voids of a printed part, drastically increasing the exposed surface area and accelerating the chemical degradation process significantly.

