


Das stärkste Metall der Welt zu formen, war einst ein Kampf der Abnutzung. Titan ist legendär für seine Weigerung, auf einer Maschinenbank zu kooperieren; es frisst Hartmetallwerkzeuge, verfestigt sich sofort und speichert Wärme mit einer Beharrlichkeit, die jeden traditionellen Zerspaner herausfordert. Aber die Ankunft von 3D-gedrucktem Titan hat das Kräfteverhältnis grundlegend verschoben. Wir sind nicht länger durch die Sichtlinie eines Fräsers oder die massiven Kosten spezialisierter Schmiedewerkzeuge eingeschränkt. Stattdessen verwenden wir Hochleistungs-Faserlaser, um Metallatome zu einem festen, monolithischen Block zu verschweißen, Schicht für Schicht mit 30 Mikrometern. Dies ist die ultimative Evolution von Metalldrucks—eine Technologie, die es uns ermöglicht, skelettartige Luft- und Raumfahrtrahmen und patientenspezifische medizinische Implantate zu bauen, die mit jeder anderen Fertigungsmethode physisch unmöglich herzustellen sind.
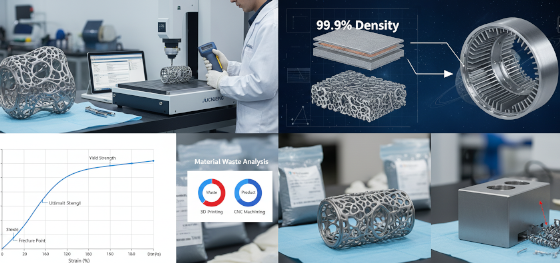
Bei JUCHENG erkennen wir, dass die additive Fertigung von Titan nicht nur um die Maschine geht—es geht um metallurgische Souveränität. Wenn eine Luft- und Raumfahrtkomponente einen Start überstehen oder ein Wirbelkörperersatz mit einem menschlichen Körper verschmelzen muss, ist die strukturelle Integrität des Teils nicht verhandelbar. Von unserer ISO 13485-zertifizierten Einrichtung aus verwalten wir den gesamten Lebenszyklus des Titanpulvers, von der anfänglichen XRF-Verifizierung bis zum endgültigen Vakuum-Spannungsarmglühzyklus. Wir verstehen, dass der Erfolg bei DMLS in der Verwaltung des Schmelzbads und der Minderung von Restspannungen liegt. Dieser Leitfaden geht über die grundlegenden Tutorials hinaus, um die Thermodynamik des Laser-Pulverbettschmelzens, die biologische Logik der porösen Knochennachahmung und zu erkunden, warum der integrierte Ansatz von JUCHENG für Hochleistungslegierungen sicherstellt, dass Ihre ambitioniertesten Designs im Feld gedeihen.
Präzision in der additiven Metallfertigung ist ein Kampf gegen die Wärmeverteilung. Sie schmelzen nicht nur Pulver; Sie führen ein Hochgeschwindigkeits-Metallurgieereignis durch, das in einer Dichte von 99,9% resultieren muss. Ob Sie eine ultraleichte Drohnenhalterung oder ein hochpräzises chirurgisches Werkzeug bauen, die Logik der Fusion ist Ihr größtes technisches Kapital. Lassen Sie uns die technischen Säulen des 3D-gedruckten Titans untersuchen und sehen, wie JUCHENG die Integrität Ihrer nächsten Generation von Designs in die physische Realität sperrt.
Der DMLS-Vorteil: Schmieden ohne Hammer
Medizinische Grenzen: Osseointegration und ISO 13485
Luft- und Raumfahrtintegrität: Beherrschung dünner Wände und Gitterstrukturen
Additiv vs. Subtraktiv: Das Titan-Duell
Technische Basis: Tabelle der mechanischen Eigenschaften
JUCHENGs Qualitätsstandard: Vom Pulver zur Validierung
Der DMLS-Vorteil: Schmieden ohne Hammer
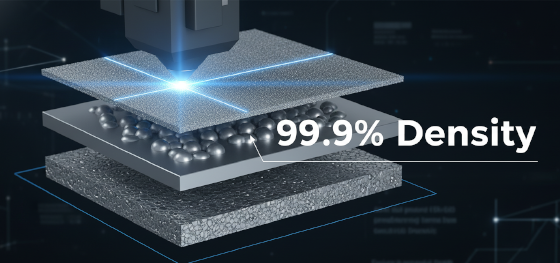
Um den Wert von 3D-gedrucktem Titan, zu verstehen, muss man sich über das Konzept des "Schichtstapelns" hinausbewegen und die Physik des Schmelzbads betrachten. Wir verwenden Direct Metal Laser Sintering (DMLS), das einen Hochleistungs-400W-Faserlaser nutzt, um kugelförmige Metallpartikel mikrozuverschweißen. Der Prozess findet in einer inerten Argonumgebung statt, in der der Sauerstoffgehalt unter 0,1% gehalten wird, um jede Oxidation zu verhindern, die das Teil verspröden würde. Die Geschwindigkeit und Intensität dieses thermischen Ereignisses führt zu einer hochverfeinerten Kornstruktur, die die Eigenschaften eines geschmiedeten Metalls nachahmt—und oft übertrifft.
Der primäre technische Vorteil hier ist "Strukturelle Homogenität." Im Gegensatz zu traditionellem Guss, der unter inneren Lunkern oder Kühlhohlräumen leiden kann, erreicht ein JUCHENG-DMLS-Bauteil eine theoretische Dichte von über 99,91 TP3T. Durch die Steuerung der Laserleistungsdichte und des Hatch-Abstands stellen wir sicher, dass jede Schicht auf molekularer Ebene mit der darunterliegenden verschmolzen wird. Dies erzeugt ein monolithisches Bauteil mit hoher Zugfestigkeit und unglaublicher Ermüdungsbeständigkeit. Für unsere Kunden in der Verteidigungs- und Luftfahrtindustrie bedeutet dies, dass sie komplexe Hochdruck-Ventilkörper und Hydraulikverteiler konstruieren können, die leichter als Standardteile sind, aber die rohe Zähigkeit besitzen, um explosive Druckspitzen zu überstehen. Wir drucken nicht nur Formen; wir schmieden die Zukunft hochbelasteter Legierungen mit der Präzision eines Laserstrahls.
Medizinische Grenzen: Osseointegration und ISO 13485
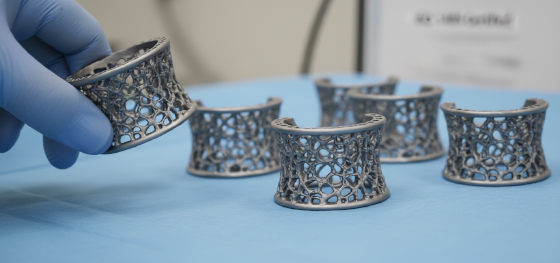
Titan ist der unangefochtene König der Biokompatibilität, aber der 3D-Druck hat seiner medizinischen Verwendung eine neue funktionale Dimension hinzugefügt: Osseointegration. Bei einem traditionell bearbeiteten Wirbelkörperersatz verlässt sich die glatte Oberfläche des Metalls rein auf mechanische Reibung, um an Ort und Stelle zu bleiben. Mit dem 3D-Druck können JUCHENG-Ingenieure "trabekuläre" Oberflächentexturen erzeugen – komplexe, poröse Gitterstrukturen, die die mikroskopische Struktur menschlicher Knochen nachahmen. Dies ermöglicht es den patienteneigenen Knochenzellen, direkt in in das Metallimplantat hineinzuwachsen und eine dauerhafte biologische Verbindung zu schaffen, die weitaus sicherer ist als jede Schraube oder jeder Klebstoff.
Die Bewältigung dieser Komplexität erfordert einen zertifizierten Fertigungspartner. Jucheng Precision arbeitet nach dem strengen Qualitätssystem ISO 13485:2016 und stellt sicher, dass jedes medizinische Titanbauteil – normalerweise aus Grad 23 (ELI) – mit absoluter Reinheit behandelt wird. Wir verwalten die "Wärmehistorie" jedes Implantats und verwenden Vakuumglühöfen, um die durch den Laseraufbau verursachten inneren Spannungen zu entfernen. Dies stellt sicher, dass das Bauteil nach der Sterilisation nicht verzieht oder spröde wird. Durch die Kombination patientenspezifischer CAD-Modelle mit unseren validierten medizinischen Produktionsprotokollen bieten wir Chirurgen kundenspezifische Schädelplatten und orthopädische Geräte, die ebenso anatomisch präzise wie biologisch sicher sind. Wir überbrücken die Kluft zwischen digitaler Chirurgie und physischer Heilung.
Luft- und Raumfahrtintegrität: Beherrschung dünner Wände und Gitterstrukturen
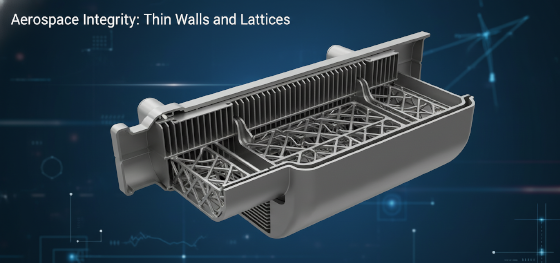
Am Himmel ist Gewicht die ultimative Steuer auf die Leistung. Luft- und Raumfahrtingenieure nutzen den 3D-Druck, um eine "Topologieoptimierung" zu erreichen – sie entfernen jedes Gramm Material, das keine Last trägt. Dies führt zu skelettartigen, organischen Designs mit hauchdünnen Wänden und komplexen inneren Gitterstrukturen. Die Bearbeitung dieser Formen aus einem massiven Block wäre ein Albtraum aus Werkzeugvibration und Materialverschwendung. Aber im Pulverbett entstehen diese Merkmale auf natürliche Weise.
Eine erfolgreiche Ausführung im Metalldrucks Bereich erfordert eine Beherrschung der "Stützstrategie." Da Titan während des Baus massive thermische Gradienten erzeugt, neigen dünne Wände zum Verziehen. Die Ingenieure von JUCHENG nutzen fortschrittliche Simulationssoftware, um opferbare Stützstrukturen zu entwerfen, die sowohl als mechanische Anker als auch als thermische Kühlkörper dienen. Diese Stützen leiten Wärme vom Bauteil weg in die Bauplatte und stellen sicher, dass selbst eine 0,5 mm dicke Wand gerade und präzise bleibt. Wir nutzen auch Gitterstrukturen für die "interne Kühlung" – wir schaffen komplexe Fluidkanäle in Motorhalterungen, die mit einem Bohrer nie erreichbar wären. Diese Fähigkeit, Wärmemanagement und strukturelle Unterstützung in einem einzigen monolithischen Bauteil zu integrieren, ist der Grund, warum JUCHENG ein vertrauenswürdiger Partner für die nächste Generation von Satelliten- und Drohnentechnologie ist.
Additiv vs. Subtraktiv: Das Titan-Duell
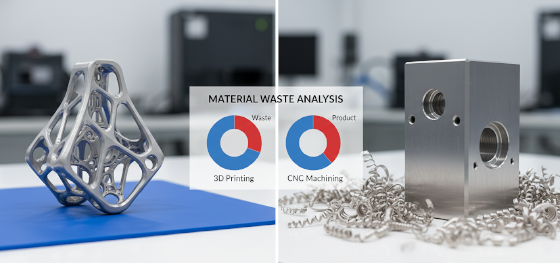
Die Wahl zwischen 3D-Druck und CNC-Bearbeitung für Titan ist ein Akt strategischer Pragmatik. Bei Jucheng Precision bieten wir beides an und bieten eine unvoreingenommene DFM-Perspektive. Der 3D-Druck ist der Champion der Komplexität und Materialeinsparung. Für eine komplexe Luft- und Raumfahrthalterung könnte ein 3D-Drucker nur 500 g Pulver verwenden, um ein 400-g-Bauteil zu erzeugen. Eine CNC-Fräse müsste mit einem 5-kg-Block beginnen und 901 TP3T davon in teure, nicht recycelbare Abfallspäne mahlen. Wenn Materialkosten Hunderte von Dollar pro Kilogramm erreichen, 3D-gedrucktem Titan wird zur offensichtlichen wirtschaftlichen Wahl für komplexe Geometrien.
Die subtraktive Fertigung gewinnt jedoch weiterhin bei Oberflächengüte und absoluter Toleranz. Ein DMLS-Bauteil hat eine Oberflächenrauheit, die einem feinkörnigen Guss ähnelt (Ra 5-10 µm). Wenn Ihr Design einen H7-Lagersitz oder eine spiegelglatte Dichtfläche erfordert, benötigen Sie die Fräse. Deshalb setzt JUCHENG eine "Hybridlösung" ein. Wir drucken den Großteil der komplexen Geometrie im 3D-Druck und verwenden dann unsere 5-Achs-CNC-Zentren für eine endgültige Präzisionsbearbeitung der kritischen Passflächen. Diese Integration stellt sicher, dass Sie die Leichtbauvorteile der additiven Fertigung und die chirurgische Genauigkeit der subtraktiven Fertigung in einer einzigen Lieferung erhalten. Wir wählen nicht nur eine Technologie; wir entwickeln einen Fertigungsablauf, der sowohl Ihre Leistungsziele als auch Ihr Budget erfüllt.
Technische Basis: Tabelle der mechanischen Eigenschaften
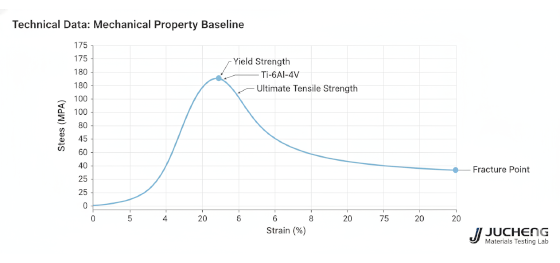
Um Ihre Materialprüfung abzuschließen, stellt Jucheng Precision die folgende mechanische Basislinie für unser DMLS-Titan bereit. Diese Werte sind repräsentativ für Teile, die in unseren Inertgaskammern hergestellt und standardisierten Spannungsabbauprotokollen unterzogen wurden.
| Mechanische Eigenschaft | DMLS-Titan (Ti-6Al-4V) | Vergleichbarer Guss Ti64 |
|---|---|---|
| Zugfestigkeit | ~1000 - 1100 MPa | ~895 MPa |
| Streckgrenze | ~900 - 950 MPa | ~825 MPa |
| Bruchdehnung | ~10 - 15% | ~10% |
| Dichte | ~4.43 g/cm³ (99.9%+) | ~4.43 g/cm³ |
| Wärmeleitfähigkeit | 6.7 W/m-K | 6.7 W/m-K |
JUCHENGs Qualitätsstandard: Vom Pulver zur Validierung
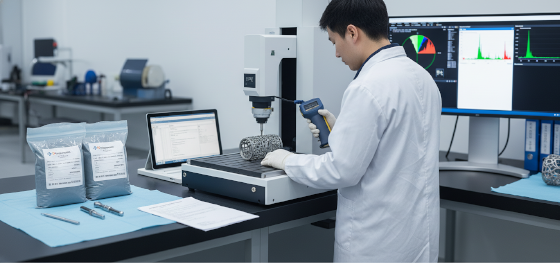
The final hallmark of a high-end manufacturing partner is the ability to prove the integrity of the part. In the Metalldrucks world, you can't see internal defects with the naked eye. Jucheng Precision has built a quality sanctuary to protect your reputation. We perform mandatory powder analysis, checking for particle size distribution and oxygen content before every build. We utilize in-process laser monitoring to detect any melt-pool anomalies that could indicate a hidden void.
Once the build is complete, every part undergoes a "Thermal Stabilization" cycle in our vacuum furnaces. We verify the final dimensions using high-resolution CMM probes and video measuring systems. For mission-critical aerospace parts, we provide full material traceability and documented process validation. When you receive a titanium component from JUCHENG, you aren't just getting metal; you are getting a verified engineering solution that has been audited for survival. Whether you are building an innovative heart pump or a high-performance jet engine bracket, our expertise in 3D-gedrucktem Titan ensures your vision is delivered with absolute precision. Contact our engineering team today for a comprehensive DFM review and let our titanium protocols armor your next industrial breakthrough.

