


Dimensionsrebellen entstehen in dem Moment, in dem ein Bauteil der starren Begrenzung seiner Stahlform entkommt. In der hyperkompetitiven Welt der Hochpräzisions-Hardware gibt es kein frustrierenderes Versagen als ein Bauteil, das perfekt in die digitalen CAD-Grenzen passt, aber in einer "Kartoffelchip"-Form aus der Form kommt. Verzug beim Spritzgießen ist im Wesentlichen eine physische Manifestation interner Eigenspannungen, die sich nach dem Auswerfen auflösen. Dieses Verziehen, Verdrehen oder Biegen ist kein zufälliger Defekt; es ist eine berechnete Reaktion auf ein thermodynamisches Ungleichgewicht. Wenn ein Abschnitt eines Bauteils mehr schrumpft als ein anderer, zieht die resultierende Spannung die gesamte Geometrie aus der Ausrichtung. Die Pathologie von Spritzgussfehler zu navigieren, erfordert, über einfache Maschineneinstellungen hinauszugehen und in den Bereich des "Stressmanagements" einzutreten. Jucheng Precision agiert als strategischer Engineering-Partner und nutzt fortschrittliche Simulation und innovative Kühltechnologien, um sicherzustellen, dass Ihre Gehäuse, Chassis und Rahmen so flach und funktional bleiben, wie es die digitale Absicht vorgibt.

Die Beherrschung der Bauteilflachheit erfordert eine forensische Untersuchung des "Differentialschrumpfs". Kunststoff ist ein Isolator, der beim Abkühlen von einer geschmolzenen Flüssigkeit zu einem festen Polymer eine erhebliche Volumenänderung durchläuft. Wenn diese Kontraktion nicht über die gesamte Geometrie synchronisiert ist, kämpft das Bauteil buchstäblich gegen seine eigene Struktur, bis es ein verzerrtes Gleichgewicht findet. Verzug beim Spritzgießen ist der Preis, den man zahlt, wenn man die Gesetze der Wärmeübertragung und Molekülorientierung nicht respektiert. Jucheng Precision eliminiert diese "unsichtbaren Fehler", indem es eine chirurgische DFM-Prüfung durchführt und wissenschaftliche Kühlprotokolle anwendet, bevor der erste Schuss abgefeuert wird. Wir hinterfragen Wandübergänge, Angussplatzierungen und Kühlkanalanordnungen, um die dimensionale Souveränität zu sichern. Dieser Leitfaden dekonstruiert die Physik der Kühlraten, die Gefahren ungleichmäßiger Wände und die mechanischen Auswirkungen der Faserausrichtung, um sicherzustellen, dass Ihre Großserienproduktion profitabel und präzise bleibt.
Inhalt:
Thermodynamisches Chaos: Ungleichmäßige Kühlung und thermische Gradienten
Geometrische Spannung: Wandstärke und Differenzialschrumpf
Anisotroper Kampf: Materialauswahl und Faserorientierung
Werkzeuginnovation: Die Kraft der konformen Kühlung
JUCHENG-Protokoll: Wissenschaftliche Simulation für null Verzug
Thermodynamisches Chaos: Ungleichmäßige Kühlung und thermische Gradienten
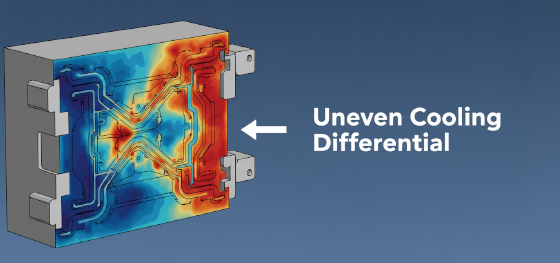
Wärmemanagement ist der primäre Hebel der Dimensionskontrolle im Spritzraum. Verzug beim Spritzgießen ist am häufigsten ein Symptom der "Differenzialkühlung". Wenn die Kernseite der Form zehn Grad heißer ist als die Kavitätsseite, schrumpft der Kunststoff, der den Kern berührt, langsamer als der Kunststoff, der die Kavität berührt. Dies erzeugt einen thermischen Gradienten über die Dicke der Wand. Wenn das Bauteil ausgeworfen wird und beide Seiten Raumtemperatur erreichen, zieht sich die Seite, die länger heiß blieb, weiter zusammen und zieht das Bauteil physisch zu sich hin. Dies führt zu einer gewölbten oder "becherförmigen" Geometrie. Amateure versuchen oft, dies zu "beheben", indem sie die Gesamtkühlzeit erhöhen, aber das erhöht nur den Bauteilpreis, ohne das grundlegende Temperaturdelta zu lösen. Die Ingenieure von Jucheng Precision nutzen Moldflow-Analysen, um diese "thermischen Hot Spots" während der Werkzeugkonstruktionsphase zu visualisieren. Wir gleichen Kühlkreisläufe aus, um sicherzustellen, dass jeder Millimeter des Bauteils den "Erstarrungspunkt" exakt im selben Moment erreicht. Durch die Synchronisierung der thermischen Austrittsstrategie neutralisieren wir die inneren Spannungen, bevor sie Ihr Design verzerren können.
Geometrische Spannung: Wandstärke und Differenzialschrumpf
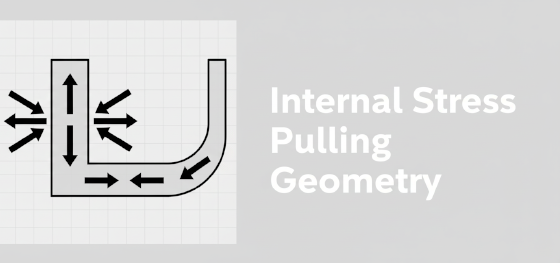
Strukturelle Instabilität ist oft eine selbst zugefügte Designwunde. Ungleichmäßige Wandstärke ist der stille Architekt von Verzug beim Spritzgießen. When a part transitions from a 2mm wall to a 4mm wall, the thicker section acts as a thermal reservoir. It retains heat significantly longer than its adjacent thinner sections. Because shrinkage is a function of time and temperature, the thick section continues to pull on the already solidified thin walls. This internal "tug-of-war" is never won; it always results in the thin wall bending toward the heavy mass. Jucheng Precision enforces a strict "Uniformity Policy" during our DFM reviews. We suggest "Coring Out" heavy features and replacing them with a network of thin ribs to maintain rigidity without the thermal mass. By equalizing the "Cross-Sectional Area," we ensure that the entire part shrinks as a unified whole. This eliminates the "Asymmetrical Pull" that ruins the flatness of high-performance enclosures and industrial frames. We don't just mold your CAD; we optimize the physics of the geometry to ensure it remains dimensionally sovereign.
Anisotroper Kampf: Materialauswahl und Faserorientierung
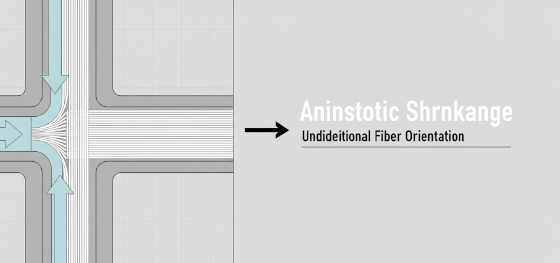
Molecular grain dictates the direction of structural failure in glass-filled polymers. When an engineer selects a 30% Glass-Filled Nylon for its high modulus, they inadvertently introduce the risk of "Anisotropic Shrinkage." As the molten plastic rushes through the cavity, the microscopic glass fibers align themselves like logs in a river—following the direction of flow. These fibers act as rigid reinforcement, preventing shrinkage in the "Flow Direction." However, in the "Cross-Flow Direction," there is no reinforcement, allowing the polymer to shrink significantly more. This radical difference in contraction rates across the X and Y axes is a primary catalyst for Verzug beim Spritzgießen. Jucheng Precision manages this "Grain Effect" through strategic gate placement. We don't just "fill the part"; we engineer the flow path to ensure that fiber orientation is either randomized or aligned in a way that minimizes distortion. We utilize advanced simulation to predict "Fiber Trajectories," allowing us to reposition gates or add flow leaders to combat the warping effects of reinforced materials. We turn material science into a manufacturing advantage.
Werkzeuginnovation: Die Kraft der konformen Kühlung
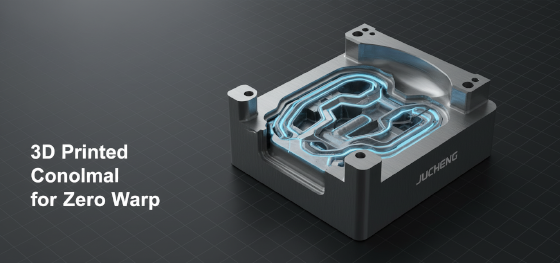
Breaking the limits of traditional machining allows for unprecedented flatness control. Traditional cooling channels are drilled in straight lines, often leaving "Thermal Blind Spots" in deep pockets or around complex bosses. These uncooled zones are breeding grounds for Verzug beim Spritzgießen. Jucheng Precision remains at the forefront of tooling innovation by utilizing 3D-printed "Conformal Cooling" inserts. By employing Direct Metal Laser Sintering (DMLS), we can "grow" cooling channels that curve and wind within millimeters of the part's surface, perfectly following its geometry. This "Precision Quenching" allows us to pull heat from the most difficult-to-reach areas of a tool, ensuring that even a complex automotive air vent or a deep-walled medical housing remains perfectly flat and stable. While this advanced tooling carries an upfront premium, it pays for itself by slashing cycle times by 30% and virtually eliminating the scrap costs associated with warped components. We bridge the gap between "standard" and "superior," providing the thermal armor your project deserves.
JUCHENG-Protokoll: Wissenschaftliche Simulation für null Verzug
Engineering excellence at Jucheng Precision is built on the foundation of predictive manufacturing. We do not accept warpage as an occupational hazard; we treat it as a design problem to be solved in the digital space. When you submit a project to our facility, our veteran engineers perform a comprehensive "Warp Analysis" on your CAD file. We provide specific feedback—recommending a wall change here or a material switch there—to guarantee that your hardware arrives retail-ready. Our facility, housing over 150 CNC machines and elite injection bays, ensures that the complex thermal and geometric optimizations we propose are executed with absolute fidelity. Stop gambling your R&D budget on parts that arrive twisted and unusable. Not sure if your wall thickness is uniform or your material choice is optimal? Upload your 3D CAD file to JUCHENG today for a Free DFM Review. Our experts will identify Spritzgussfehler before they cost you money, ensuring your product launch is stable, profitable, and dimensionally perfect.

